Les chemins de fer de transport de marchandises lourdes et les chemins de fer à grande vitesse néces
- Partager
- Heure de diffusion
- 2026/10/2

Les chemins de fer de transport de marchandises lourdes et les chemins de fer à grande vitesse nécessitent-ils des meules différentes ?
Oui, mais la différence réside dans la granulométrie et le plan de passe, et non dans une norme de meule différente. Les engins de transport lourd nécessitent une meule robuste et à gros grain capable de continuer à rectifier malgré l'écrasement et l'écoulement au niveau des brides sous des charges d'essieu élevées : zircone-alumine F16, liant résine renforcé de fibres de verre, 50 m/s, dans les dimensions d'enlèvement de matière acceptées par la machine. Les engins à grande vitesse utilisent la même famille de meules, mais différemment : passes peu profondes, état de surface plus fin et contrôle de la chaleur pour éviter toute brûlure et la formation d'une couche blanche fragile sur la tête de meulage. Dans les deux cas, on utilise des meules à liant résine de 50 m/s, les deux types d'engins sont inspectés individuellement et les deux types sont adaptés à la tête de meulage plutôt qu'à la chenille. Ce qui change, c'est la profondeur d'enlèvement de matière par passe, l'épaisseur et la granulométrie de la meule, ainsi que les limites d'acceptation à respecter en fin d'usinage.
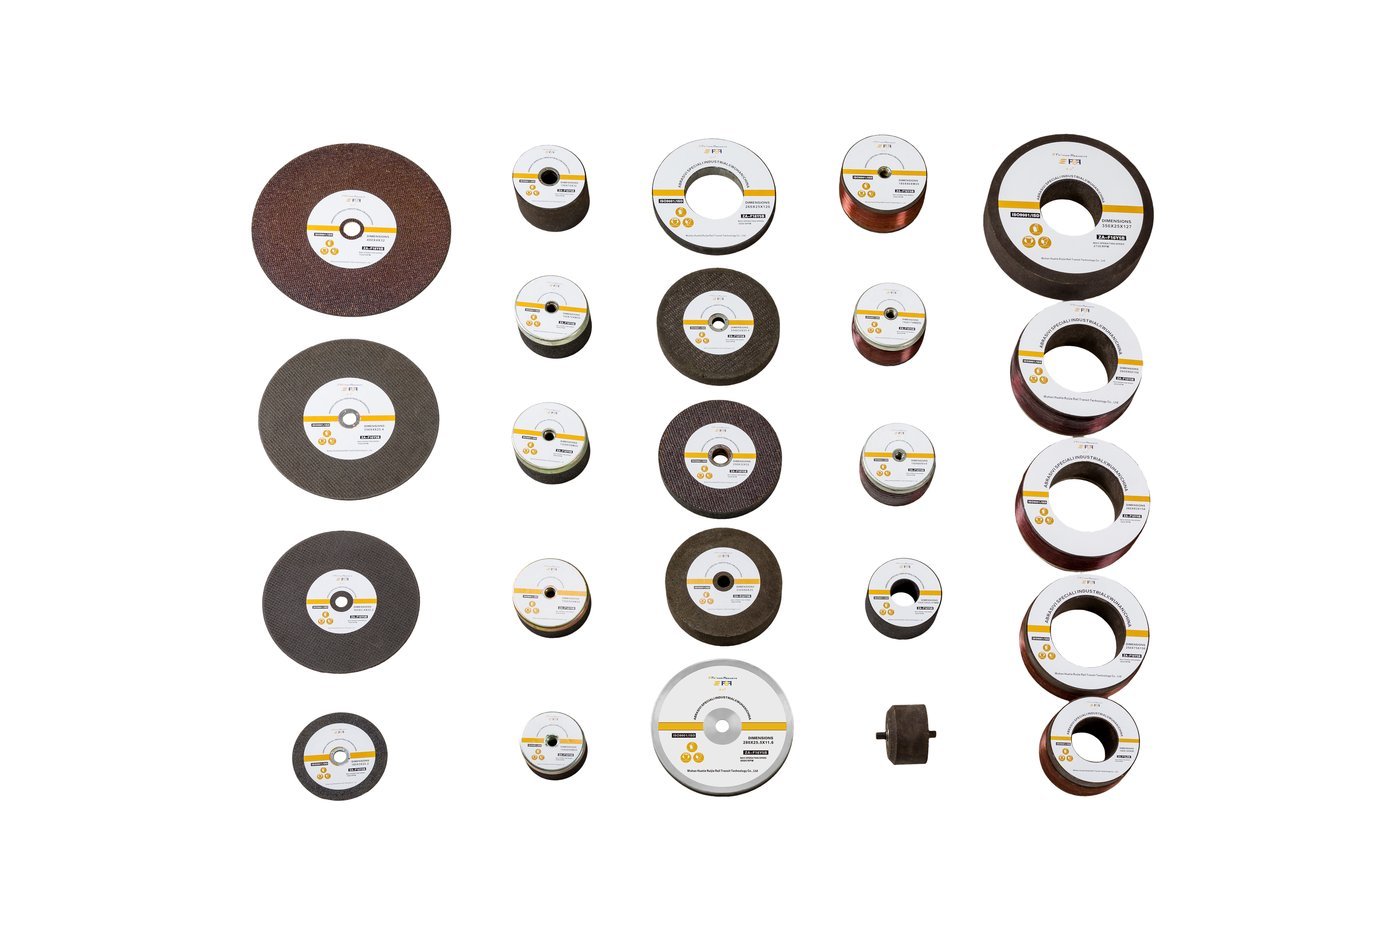
Pourquoi ces deux tâches tirent-elles la roue dans des directions opposées ?
- Les défauts étant différents, la coupe l'est également. La nature des dommages dépend du type de ligne. Sur les lignes à fort trafic, les principaux défauts sont l'écrasement, le fluage des boudins et l'usure latérale, causés par des charges par essieu et des forces de traction très élevées. Sur les lignes à grande vitesse, les principaux défauts sont la fatigue par contact de roulement, l'ondulation et les indentations des rails, dues à des contacts répétés à grande vitesse plutôt qu'à des charges extrêmes. Choisir une roue uniquement en fonction du nom du défaut sera erroné pour l'un ou l'autre type de ligne.
- Le transport de charges lourdes exige un enlèvement de métal uniforme. Les longs arcs de coupe à haute pression unitaire maintiennent la meule chargée pendant des kilomètres, ce qui impose un grain toujours affûté et une forme indéformable. L'alumine-zircone est l'abrasif idéal : lors de nos propres tests, l'alumine-zircone F16 a affiché une résistance à la compression de 308,0 MPa avec un rapport d'usinage de 41,0 , contre 124,0 MPa et 22,4 pour l'alumine brune calcinée et 103,2 MPa et 11,9 pour l'alumine blanche.
- L'usinage à grande vitesse vise à obtenir une surface lisse, et non à enlever de la matière. Les passes à grande vitesse sont conçues pour être peu profondes — environ 0,1 mm par passe et pas plus de 3 passes en mode passif. Le problème n'est pas un enlèvement de matière trop lent, mais plutôt des brûlures, la formation d'une couche blanche et des défauts de profil. Une meule qui force une passe plus profonde pour compenser n'est pas adaptée à cette application.
- La chaleur est néfaste pour les deux, et ses effets s'accentuent à haute vitesse. La couche blanche laissée par une passe de surchauffe présente une dureté d'environ 870 HV0,3, contre environ 340 HV0,3 pour le métal de base. Cette couche dure et cassante se fissure sous le trafic et alimente de nouvelles fissures, ce qui est l'inverse de la raison pour laquelle on rectifie le rail. La température de surface rectifiée doit rester inférieure à 150 °C , sans bande bleue continue. Nos roues répondent à cette exigence grâce à leur composition : un aérogel hydrophobe et des microsphères de verre creuses N2O limitent la conduction thermique, tandis que la teneur en soufre est maintenue à 0,03 % ou moins afin d'éviter la production de fumées nocives lors de la passe.
- « Plus dur » n'est pas la solution, quel que soit le type de ligne. Lors de nos tests, l'augmentation de la teneur en liant a certes accru la résistance à la compression, mais a réduit la quantité de matière enlevée : de GS-10 à GS-15, l'enlèvement de matière est passé de 1,0 g à 0,2 g, tandis que le rapport de meulage est passé de 12,8 à 24,1. Une meule plus dure est plus résistante à l'usure, mais moins performante en coupe. Le milieu de la gamme représente l'optimum ; un choix trop dur se traduit par une surface lisse et polie, que les opérateurs interprètent à tort comme un bon résultat.
Les différences de spécifications, côte à côte
| Exigence | Transport de charges lourdes | Service à grande vitesse |
|---|---|---|
| Abrasif et grain | Alumine de zircone F16 — à gros grain et très résistante, choisie pour sa résistance à la compression et son rapport de broyage | Alumine de zircone, nuance optimisée pour une coupe à basse température avec la même granulométrie F16-F20. |
| classe de taille de roue | Roues de train à démontage profond : 260×90×154 mm et 250×75×150 mm | Roues de train de ligne principale plus petites roues passives de la classe 119-122,5 mm pour les passages sans possession |
| Suppression par passage | Environ 0,2 mm d'enlèvement actif typique, plafonné à 0,5 mm d'enlèvement de matériau de base par les limites du contrat principal. | Environ 0,1 mm par passage, jusqu'à environ 3 passages en mode passif haute vitesse |
| Stratégie de passe | Moins de passes, mais plus profondes, à l'intérieur d'une longue possession | Des passes plus nombreuses et moins profondes, une bande de contact et un profil rétablis au cours de la même campagne |
| Limites d'arrivée | Ra 10 µm ou mieux, absence de bande bleue continue, règle de 1 m précise à 0,3 mm près, pente de descente supérieure à 1‰ | Mêmes limites, avec une importance accrue accordée à la conformité au profil : un GQI de 85 ou plus dans la catégorie « bon ». |
| Liaison et renforcement | Liant résine renforcé de fibres de verre — le liant utilisé sur toutes les rectifieuses de rails en service | Construction identique ; le collage doit résister aux coupures interrompues au niveau des joints |
| Indice de vitesse et équilibre | 50 m/s marqué sur la roue ; équilibrage statique à K=0,4 sous Q/CR 1-2014 | Idem ; le marquage indique la limite et la broche de la machine ne doit pas la dépasser. |
| Inspection | L'aspect, les surfaces de contact, les dimensions, l'équilibrage statique et la force de rotation ont été vérifiés roue par roue conformément à la norme Q/CR 1-2014 §6.2.2 | Même régime, aucune réduction pour les lignes plus petites ou plus rapides |
L'étape la plus importante est la dernière. L'inspection roue par roue n'est pas un service haut de gamme réservé au transport exceptionnel ; c'est l'étape de base pour chaque roue montée sur une tête de meulage, quelle que soit la vitesse et sur n'importe quel réseau.
Quelle catégorie de roue va sur quelle machine
| La machine effectue le travail | Classe de roue | Taille du catalogue et systèmes compatibles |
|---|---|---|
| Train de broyage de production à transport lourd | Alumine de zircone haute résistance, F16, liant résine, renforcée de fibres de verre, 50 m/s | Roue de 260 × 90 × 154 mm pour les machines Harsco PGM48/96C, CRRC Baoji GMC-48 et Jinying GMC-96 — voir la roue pour charges lourdes de 260 × 90 × 154 mm et la solution de montage pour PGM-48/96C |
| Trains de ligne principale, de métro et mixtes | Alumine de zircone haute résistance, F16, liant résine, 50 m/s | 250 × 75 × 150 mm pour les machines Speno GMC-48/GMC-96 et CRRC de classe Taiyuan — 250 × 75 × 150 mm pour les unités GMC96B et de ligne principale |
| Train à grande vitesse, ligne principale et remplacement à grande vitesse | Roue de ligne principale à grande vitesse, noyau en aluminium, alumine de zircone, renforcée de fibres de verre, 50 m/s | Roue Loram C44/MFS — 260 × 83 × 154 mm |
| Broyage passif à grande vitesse, sans possession | Petite roue passive, zircone-alumine, liant résine, jusqu'à 40 m/s | Meules passives de 119 à 122,5 mm utilisées uniquement pour des passes préventives légères — voir les paramètres de fonctionnement de la rectification passive à grande vitesse |
| Aiguillages et unités de commutation | roue de l'unité d'aiguillage | Roue de commande pour unités de commutation GMC16A (180 × 105 × 90 mm) |
Deux remarques pratiques. Premièrement, la meule est adaptée à la tête de train, et non à la ligne : un réseau de transport lourd utilisant une machine de type GMC-48 utilise la même meule 260×90×154 que tout autre réseau utilisant cette machine. Deuxièmement, stockez les familles de meules par type de tête, et non par type de ligne ; le catalogue complet est disponible sur la page produit des meules de rectification de rails , et les différences entre les dimensions sont expliquées dans le guide de lecture des spécifications des meules .
Le cycle de rectification fait partie du choix de la meule.
La manière dont vous effectuez les coupes et la fréquence de ces coupes ne constituent qu'un seul choix, et non deux. Les pratiques des réseaux chinois définissent des cycles de maintenance préventive en fonction du rayon et du volume de trafic :
| État de la piste | Intervalle de meulage préventif | Ce que cela implique pour la roue |
|---|---|---|
| Transport de charges lourdes et vitesses élevées, virages à faible rayon | Tous les 30 à 50 millions de tonnes | Une roue courbe accumule les kilomètres de passage plus rapidement, donc le taux d'usure par kilomètre de passage domine le budget |
| Voie droite conventionnelle et à fort trafic, courbes de grand rayon supérieures à environ 1 200 m | Tous les 100 millions de tonnes | De longs intervalles entre les visites permettent à une roue de conserver son profil sur des milliers de kilomètres de passage. |
| Lignes à grande vitesse | Tous les 30 à 50 millions de tonnes , à deux ans d'intervalle maximum. | Une limite de temps ainsi qu'une limite de tonnage signifient que la roue doit effectuer un passage peu profond et répétable plutôt qu'un seul passage profond. |
Il existe un seuil sous-jacent à ces cycles, commun aux deux types de lignes. La fatigue par contact de roulement se développe par érosion de la couche superficielle : des microfissures se forment, s’amorcent, puis se propagent, et les deux premières étapes absorbent la majeure partie de la durée de vie en fatigue. Tant que la profondeur de la fissure est inférieure ou égale à 0,2 mm, une passe de rectification classique élimine complètement la couche fissurée. Au-delà de cette profondeur, la surface peut être nettoyée tandis que l’amorçage de la fissure subsiste. C’est pourquoi une meule à grande vitesse est évaluée sur sa régularité passe après passe, et une meule pour charges lourdes sur sa robustesse sur un large arc : elles protègent contre différentes étapes d’une même défaillance.
Ce que nos propres programmes de transport exceptionnel et à grande vitesse démontrent
Les deux types de service ont été mesurés sur nos roues en conditions réelles d'utilisation. Ne comparez les chiffres qu'entre des lignes dans des conditions similaires.
- Rame de transport lourd de Shuohuang, demi-rame — 48 roues à gauche, 15 km/h, 13,8 kW , 172,8 km parcourus enregistrés ; épaisseur d'usure moyenne de 34,67 mm , soit 4,98 km parcourus par mm , ce qui représente en moyenne 199 km parcourus par roue. Une comparaison effectuée en 2023 avec un seul chariot a enregistré 5,96 km par mm contre 4,99 km pour la roue alors en service, soit une amélioration d'environ 19,4 % , la meilleure roue ayant atteint 332,3 km parcourus . Nombre total de roues installées à ce jour : 808. Le rail testé était composé de 75N-U78CrV et de 60-U75V, présentant une prédominance de défauts de type écailles de poisson et pellicules — le cas du transport lourd est documenté dans cette étude de cas sur l'efficacité du transport lourd .
- Ligne à grande vitesse de Hewu, PGM-96C, 2020 — 4,28 passages-km par mm contre 3,27 pour la roue alors en service, soit environ 1,31 fois plus , ce qui représente en moyenne 214,22 passages-km par roue à 68 % de puissance (20,4 kW), 3 600 tr/min et 16 km/h, sans combustion continue sur la chaussée. Ce programme s’inscrit dans le cadre des travaux du corridor à grande vitesse Shanghai-Wuhan-Chengdu .
- Ligne de Yiyang et travaux de Liuzhou — 5,7 km de passage par mm et une moyenne de 228 km de passage sur la ligne de Yiyang ; une occupation nocturne de deux heures à Liuzhou a permis d'effectuer 18,72 km de passage avec une usure des roues de 20 à 30 mm pour la conception composite contre 43,5 à 59 mm pour la roue de référence importée dans les mêmes conditions.
Ces chiffres ont été obtenus dans des conditions spécifiques de charge à l'essieu et de vitesse. Il est plus juste de les utiliser comme une indication, et non comme une spécification : effectuez un petit essai sur votre propre ligne, en parallèle avec votre roue actuelle, sur la même machine et dans les mêmes conditions, et comparez les résultats en kilomètres parcourus plutôt qu'en temps calendaire.
Comment décider pour son propre réseau
- Notez la charge, pas le type de ligne. La charge par essieu, le rayon de courbure, la nature des défauts et la machine que vous comptez utiliser déterminent le choix de la roue.
- Déterminez la taille à partir de la tête. Alésage, jeu du carter et diamètre de la bande du catalogue en premier ; nuance et grain ensuite. Si la taille est incorrecte, rien d’autre ne pourra compenser.
- Définissez le plan de passage avant de passer commande : volume de déneigement par passage, nombre de passages et durée d’immobilisation. Pour le transport de charges lourdes, cela implique généralement moins de passages profonds ; pour le transport à grande vitesse, davantage de passages superficiels.
- Définissez les critères d'évaluation : rugosité (Ra), règle, pente de sortie, absence de bleuissement continu et conformité du profil. Une meule qui atteint l'objectif d'enlèvement de matière mais pas celui de finition ne représente pas une économie.
- Observez le deuxième cycle, pas le premier. Le véritable verdict sur une roue est rendu lors du réusinage de la ligne. Une ondulation précoce ou un retour de fatigue indiquent que le profilage était incomplet ou que la pente était incorrecte.
Pour connaître les techniques sous-jacentes, voir Techniques et normes de rectification des profils de rails . Concernant les deux modes de défaillance qui distinguent les deux types d'application : la fatigue de contact de roulement et son atténuation par rectification couvrent le risque lié aux hautes vitesses, tandis que la prévention de la combustion couvre la limite thermique commune aux deux types d'application. Pour une comparaison concrète des performances mesurées des roues importées et nationales, voir Comparaison de cinq indicateurs clés de performance .
Questions connexes que vous pourriez également poser
Qu'est-ce qu'un train de meulage à grande vitesse ? Quelle meule est compatible avec les trains de meulage CRRC et Harsco ? Quels types de meules Molaton propose-t-il pour les différents réseaux ferroviaires ? Meuleuse de rails portable ou train de meulage complet ? Qu'est-ce que le meulage des rails : guide complet pour les exploitants de voies ? Plus de réponses sur les meules de meulage des railsAdaptez la roue à la tâche, pas à l'étiquette.
Indiquez à Molaton la charge par essieu, le type de courbe, le type de défauts et la machine que vous utilisez. Nous vous fournirons la taille et la granulométrie des roues Molaton adaptées à cette application, ainsi que le plan de passage respectant vos exigences de finition.
Demander une recommandation pour roues de transport lourd ou à grande vitesse