Disque à tronçonner les rails : sélection, sécurité et qualité de coupe sur les rails
- Partager
- Heure de diffusion
- 2026/10/12
Résumé
Guide sur les disques de tronçonnage de rails : la vitesse nominale de 100 m/s et pourquoi ils ne peuvent pas être remplacés par une meule, l’adaptation de la vitesse de broche, la coupe à sec ou humide et la sécurité contre les éclats.
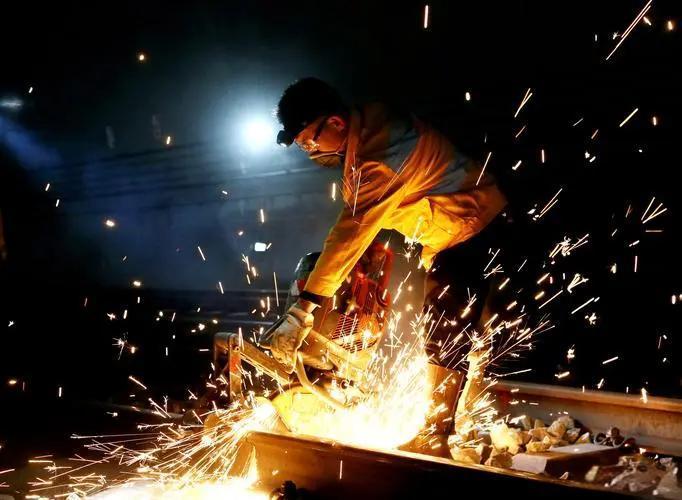
La meule à tronçonner les rails est l'élément le moins coûteux d'une opération de remplacement de rails et celui qui détermine le bon déroulement du reste des travaux. C'est aussi le produit abrasif le plus souvent mal utilisé sur les voies ferrées, car il ressemble à une meule fine et est traité comme tel. Or, il n'en est rien. Une meule à tronçonner pour rails est un disque abrasif à liant résine, dont la vitesse de coupe est environ deux fois supérieure à celle d'une meule de rail classique. D'une épaisseur de trois à quatre millimètres, il est monté sur une machine conçue spécifiquement pour sectionner un rail de 60 kg/m en quelques minutes. Si la meule, la vitesse et la face de coupe sont correctement réglées, la soudure qui suit sera conforme aux attentes. Dans le cas contraire, la soudure en héritera. Ce guide explique ce qu'est une meule à tronçonner les rails, en quoi elle diffère d'une meule à meuler les rails, comment lire ses spécifications et l'adapter à une scie, ce que la coupe à sec et la coupe humide changent réellement, pourquoi la qualité de coupe est un problème de soudage plutôt qu'un problème d'efficacité, et les règles de sécurité qui s'appliquent lorsqu'un disque mince tourne à 100 m/s. En une phrase : Une meule à tronçonner les rails est spécifiée par trois chiffres et une caractéristique — diamètre, épaisseur et alésage, plus la vitesse de surface maximale — et elle ne peut pas être interchangée avec une meule à meuler les rails, car la tâche de coupe et la tâche de meulage sollicitent le disque de manière totalement différente. Une meule à tronçonner les rails est un disque abrasif aggloméré conçu pour réaliser une fine entaille sur toute la longueur du rail (tête, âme et semelle) en une seule passe. Il s'agit d'un consommable, et non d'une pièce de machine, vendu par lots. Sur un réseau ferroviaire, elle sert à quatre opérations : le tronçonnage d'un rail défectueux avant son remplacement, le rectification d'un rail neuf sur place, le tronçonnage d'un rail lors d'une intervention d'urgence après un déraillement ou une rupture, et le tronçonnage de rails de rebut en longueurs transportables. La distinction essentielle au moment de l'achat est qu'un disque à tronçonner n'est ni une version réduite d'une meule à aiguiser les rails, ni un substitut à celle-ci. Ces deux abrasifs sont utilisés pour des opérations différentes, réalisées par des machines différentes, et leurs normes, vitesses et règles de manipulation respectives sont donc différentes. Pour la partie rectification du même programme d'entretien, les familles de consommables et leur compatibilité avec les machines sont détaillées dans notre guide. Qu’est-ce que le meulage des rails et où chaque famille de meules est-elle utilisée ?. Les disques de tronçonnage de rails sont fabriqués dans des diamètres suffisamment grands pour traverser un tronçon de rail en une seule passe, car un rail de 60 kg/m mesure environ 176 mm de haut et le disque doit dégager à la fois le pied du rail et le système de serrage de la machine. La gamme de disques de tronçonnage Molaton comprend quatre tailles : Chaque disque est collé à la résine. Ce choix n'est pas motivé par des considérations de coût, mais par des impératifs fonctionnels. La raison est la même qui explique pourquoi le collage vitrifié n'est pas utilisé sur les trains de meulage de rails : la résine étant élastique, un disque fin peut légèrement fléchir au lieu de se briser lorsqu'il rencontre une âme de rail non parfaitement perpendiculaire à la scie, ou un patin encore sous la charge de la fixation. Sur un réseau ferroviaire dense, sous une charge par essieu de 30 tonnes, cette élasticité fait toute la différence entre un disque qui termine la coupe et un disque qui se désagrège. C’est l’élément le plus important à comprendre concernant ce produit, et c’est la raison pour laquelle un disque à tronçonner possède sa propre classification, sa propre gamme de grains et sa propre place dans un magasin de consommables. Une meule enlève de la matière de la tête de rail avec la visage ou périphérie d'un corps épais. La charge est une combinaison d'une force de meulage radiale et d'une charge latérale modérée, et la meule est supportée par une section épaisse qui résiste à la flexion. Une meule à tronçonner enlève de la matière avec bord d'un disque mince, en pratiquant une fente. Il n'y a pas de section épaisse pour résister à la flexion, de sorte que le disque subit simultanément des contraintes de flexion, des contraintes thermiques et une charge centrifuge, concentrées dans un corps de 3 à 4 mm d'épaisseur. Les différences qui en découlent ne sont pas marginales : Deux de ces points méritent une explication, car ils semblent constituer des incohérences. Pourquoi la meule à tronçonner tourne à 100 m/s alors que la meule tourne à 50 m/s ? Un disque mince enlève l'acier sur une bande très étroite, et la quantité de matière qu'il peut enlever par seconde dépend de la vitesse de passage des grains abrasifs. Une meule épaisse peut fonctionner lentement grâce à sa grande surface de contact et à l'épaisseur de sa couche abrasive. Un disque de 3,6 mm ne possède ni l'un ni l'autre ; sa vitesse de surface est donc augmentée pour une coupe efficace. Cette vitesse plus élevée n'est pas un avantage : c'est une condition nécessaire au fonctionnement du produit, et c'est pourquoi une meule à tronçonner ne doit jamais être montée sur une broche pilotée par une meule. Pourquoi l'abrasif est plus fin et non plus grossier. L'alumine brune F30 présente un grain plus fin que l'alumine zircone F16 utilisée sur les chaînes de rectification de production. La coupe ne requiert pas un taux d'enlèvement de matière élevé ; elle exige une saignée nette, droite et étroite, ainsi qu'un disque résistant jusqu'à la fin de la coupe. Un grain plus grossier sur un corps mince entraînerait une coupe plus rapide et une usure prématurée du disque, laissant une surface de coupe moins rugueuse. Le grain plus fin privilégie la qualité de la saignée et la durée de vie du disque au détriment de la vitesse de coupe, un compromis optimal pour ce produit. La conclusion pratique est clairement énoncée dans nos propres spécifications : les meules à tronçonner ont une fonction différente de celle des meules à rectifier, elles sont minces, elles tournent à une vitesse de surface plus élevée, et Elles ne sont pas interchangeables avec les meules montées sur le même arbre. Mélanger les deux — monter une meule à tronçonner sur une machine dont la broche est réglée pour une meule, ou inversement — est la manière dont un atelier crée involontairement une situation de survitesse. Si vous choisissez le consommable de meulage plutôt que celui de coupe, les facteurs de coût constituent une question distincte et sont traités dans notre analyse. Qu'est-ce qui influence réellement le prix des meules de meulage de rails ?. Une meule à tronçonner les rails est spécifiée dans sept champs, dont seulement trois figurent dans la chaîne de taille. Les trois chiffres. Une dimension telle que 305 × 3,6 × 22,2 mm signifie un diamètre extérieur de 305 mm, une épaisseur de 3,6 mm et un alésage (trou central) de 22,2 mm. C'est l'alésage qui détermine la compatibilité de la roue : un alésage de 22,2 mm ne convient pas à une scie conçue pour un arbre de 25,4 mm, et il est impossible de l'agrandir, car un alésage modifié ne peut plus être équilibré ni maintenu en toute sécurité. La limite pertinente est toujours celle de la machine, et non celle du rail. Les quatre champs qui déterminent le fonctionnement de la roue. Ces informations, imprimées avec la taille, sont obligatoires : l’abrasif, le grain, le liant, la vitesse de travail maximale et la nuance d’équilibre. Sur la plage de coupure Molaton, on trouve : alumine brune, grain F30, liant résine renforcé de fibres de verre, et une vitesse de travail de 80 à 100 m/s. L’explication équivalente pour une spécification de meule est présentée dans notre note sur Que signifient des nombres comme 260 x 90 x 154 mm ?et la logique est la même : la taille indique comment il se monte, tout le reste indique ce qu’il fait. Les tolérances auxquelles vous êtes en droit d'exiger d'un fournisseur. Sur les abrasifs agglomérés de cette catégorie, ce sont les limites dimensionnelles et d'équilibrage qui distinguent un disque qui tourne droit d'un disque qui vibre et cogne pendant la coupe : Le parallélisme et la concentricité sont les deux paramètres les plus importants sur une meule à tronçonner, et pourtant les moins souvent abordés. Un disque présentant un défaut de parallélisme de 0,4 mm ne réalise pas une rainure, mais une rainure conique, dont la conicité se répercute directement sur la face d'extrémité du rail. Un défaut de concentricité induit un impact par tour sur la coupe, se traduisant par une surface de coupe ondulée et un bruit généralement audible par l'opérateur avant toute mesure. La seule contrainte majeure d'une meule à tronçonner est sa vitesse de surface à la périphérie. Or, cette vitesse n'est pas une valeur fixe que l'on lit sur la meule ; elle dépend du diamètre de la meule montée sur la machine et de la vitesse de rotation de cette dernière. La relation est la suivante : vitesse de surface (m/s) = π × diamètre (m) × vitesse de rotation de la broche (tr/min) ÷ 60 En marche arrière, la limite nominale de 100 m/s donne une vitesse de broche maximale pour chaque taille de coupe : Comparez cela avec le même calcul appliqué à une meule de rectifieuse de rails d'une vitesse nominale de 50 m/s, où la vitesse maximale est de 2 728 tr/min pour une meule de 350 mm, de 3 673 tr/min pour une meule de 260 mm et de 7 639 tr/min pour une meule de 125 mm — le calcul est détaillé dans notre réponse à la question suivante : quelle est la vitesse de fonctionnement maximale réelle d'une meule de rail ?Une meule à tronçonner de 305 mm permet une vitesse de broche environ 1,7 fois supérieure à celle d'une meule de 350 mm, tout en étant dix fois plus fine. C'est cette comparaison, plus que toute autre, qui explique pourquoi on les utilise séparément en atelier. Deux conséquences découlent du fait que la vitesse de surface dépend du diamètre. Une meule à tronçonner ralentit à mesure qu'elle s'use. Le diamètre du disque diminue, donc à vitesse de broche constante, la vitesse de rotation du disque diminue également. Un disque de 400 mm usé à 340 mm ne tourne plus à 100 m/s, mais à environ 85 m/s au même régime moteur, ce qui est perçu par l'opérateur comme une perte de vitesse de coupe. Le réflexe est alors de s'appuyer sur la machine. C'est une erreur, et c'est la cause d'une grande partie des défaillances des disques à tronçonner : le disque ne coupe pas car il est trop petit pour la vitesse de la machine, et exercer une pression plus forte sollicite un corps fin qui a de moins en moins de matière pour absorber les contraintes de flexion. La solution consiste à remplacer le disque dès qu'il atteint la limite d'usure et, lorsque la machine le permet, à utiliser le diamètre adapté à la vitesse disponible. Le diamètre est choisi en fonction des capacités de la machine, et non par ambition. Monter le plus grand disque compatible avec la scie, en supposant qu'un disque plus grand coupe plus profondément, est dangereux si la vitesse de rotation de la broche est réglée pour une vitesse inférieure. La vitesse nominale de la machine et son carter sont conçus pour un diamètre de disque maximal ; un disque plus grand que celui-ci fonctionne à une vitesse supérieure à sa valeur nominale dès le démarrage de la machine. Le fait de couper un rail à sec ou à l'eau modifie la durée de vie du disque, la face de coupe et l'environnement de travail, et sur la plupart des chemins de fer, ce choix est déterminé par la quantité d'eau disponible sur le site plutôt que par préférence. Découpe à sec La coupe à sec est la méthode de prédilection pour les scies à rail portatives et la plupart des interventions d'urgence. Elle ne nécessite ni alimentation en eau, ni confinement, ni protection contre le gel, et une machine à batterie peut être transportée partout. Les inconvénients sont la durée de vie du disque et la dispersion de poussières : une coupe à sec génère plus de chaleur, le liant s'use plus rapidement et les fines particules d'acier et d'abrasif sont dispersées dans l'air au lieu d'être mélangées à une boue. Découpe à l'eau Ce procédé refroidit la zone de contact et le disque, limite la formation de poussière et produit généralement une surface de coupe plus nette, avec moins de décoloration. Il nécessite une alimentation en eau ou un réservoir sous pression, génère une boue qui doit être contenue et, par temps froid, présente un risque de gel sur le rail et la machine. Lorsque la coupe est destinée à une soudure et que la face d'extrémité doit être préparée avec précision, le refroidissement de la coupe justifie les contraintes logistiques. La maîtrise des poussières n'est pas un détail sur un réseau ferroviaire. Les poussières de découpe et de meulage dans un tunnel ou une gare fermée constituent un risque respiratoire, un problème de visibilité et, sur certains réseaux, une exigence de conformité à part entière. Les mesures de contrôle efficaces lors d'une interruption de service nocturne (extraction, suppression des poussières et plan de gestion des débris) sont les mêmes que celles appliquées au meulage dans ces environnements et sont détaillées dans notre guide. Les voies du métro et du tramway grincent, la fenêtre de tir est courte et le tunnel est fermé.. On aborde généralement la qualité de coupe comme s'il s'agissait d'un problème de finition. Dans le domaine ferroviaire, c'est un problème de processus, car la surface de coupe devient l'un des côtés d'un joint soudé ou d'un joint mécanique, et tout défaut de tolérance sur cette surface représente une erreur que le soudeur doit compenser. Quatre caractéristiques d'une matière coupée en aval : Carrure. La face de coupe doit être perpendiculaire à l'axe du rail. Un disque usé de manière irrégulière, non parallèle ou alimenté en biais produit une face de coupe inclinée. Sur le rail, cela se traduit par un joint dont l'écart est plus large en tête qu'en pied, ou inversement. Le soudeur doit alors travailler avec un écart non uniforme, et le joint résultant risque davantage de nécessiter un meulage supplémentaire pour retrouver son profil. La relation entre la perpendicularité de la face de coupe et le reste de la séquence est précisément l'objet de notre étude de cas. découpe et soudage de rails à l'intérieur d'une fenêtre de blocus documents — la construction entièrement en acier de la scie a pour but de maintenir la face de coupe perpendiculaire, car tout ce qui suit en dépend. Brûlures et bavures. Un disque émoussé ou vitrifié repousse le métal au lieu de le couper, et les particules d'acier déplacées doivent bien aller quelque part. Elles se transforment en bavure côté sortie et en matière écrouie autour de la saignée. Pour un joint soudé, cette couche écrouie doit être éliminée avant la soudure, ce qui représente une opération supplémentaire dans un délai d'exécution déjà très court. Décoloration et couche affectée par la chaleur. Une coupe réalisée à haute température laisse une bande bleue ou jaune paille sur la surface de coupe. Cette coloration correspond à une couche d'oxyde recouvrant l'acier, dont la microstructure a été altérée par la chaleur. Il est impératif d'éliminer cette couche avant de réaliser une soudure. Ce phénomène constitue également un indicateur : une surface bleuie signale des paramètres de coupe inadéquats (pression excessive, vitesse insuffisante, disque usé ou disque non adapté au rail). Fissures à l'extrémité du rail. Sur un rail en fin de vie, les forces de coupe peuvent propager les défauts existants en surface. C'est pourquoi, après la coupe d'un rail, on procède à une inspection de l'extrémité exposée plutôt qu'à une soudure immédiate. La qualité de la coupe est, en fin de compte, une question d'ordonnancement des opérations. La coupe n'est pas une opération isolée ; elle se situe en début de chaîne : coupe → préparation des extrémités → soudage → meulage → contrôle. Notre guide détaille le contrôle des étapes suivantes de cette chaîne et les exigences auxquelles un joint fini doit répondre. le flux de travail complet de soudage et de meulage des railsUne meule à tronçonner bon marché qui permet d'économiser quelques centimes mais qui coûte au programme une heure de préparation supplémentaire à l'intérieur d'une machine n'est pas une économie. La meule à tronçonner est le produit abrasif présentant le risque de rupture le plus élevé, car elle est fine, tourne plus vite que tout autre abrasif aggloméré sur une voie ferrée, et est souvent utilisée à la main ou sur une machine semi-portable. Un disque de 400 mm qui se brise à 4 775 tr/min projette des fragments dotés d'une énergie largement suffisante pour blesser toute personne se trouvant dans son rayon d'action. L'industrie contrôle cela grâce à quatre lignes de défense, et les quatre doivent tenir bon. Marge de conception. Un disque conçu pour une vitesse nominale de 100 m/s doit résister à une vitesse 1,5 fois supérieure pendant 30 secondes sans éclater. Il s'agit d'une exigence de performance, et non d'un objectif de conception : elle est vérifiée par des essais sur le produit fini, conformément à la norme GB/T 2493, et c'est ce qui permet l'utilisation d'un abrasif aggloméré à la vitesse nominale. Tests de preuve individuels. Chaque roue qui sort d'une usine produisant des roues de cette catégorie doit être accompagnée d'un rapport de test de rotation individuel. Sur la ligne Molaton, chaque roue est inspectée pièce par pièce — aspect, surfaces d'accouplement, dimensions, équilibrage statique et résistance à la rotation — avant sa sortie d'usine. Le principe de cette protection pour une roue de chemin de fer, et la manière dont les quatre lignes de défense s'articulent, sont détaillés dans notre explication. Comment prévenir les fissures dans une meule de rail plutôt que de les détecter après une défaillance. Le carter de protection de la machine et la vitesse pour laquelle il a été conçu. Le carter de protection d'un disque à tronçonner est un composant dont la vitesse est limitée. Il est conçu pour un diamètre de disque et une vitesse de coupe maximums, et n'est pas universel. L'utilisation d'un disque plus grand que celui pour lequel le carter a été conçu, ou le fonctionnement de la machine à une vitesse supérieure à sa vitesse nominale, endommage le carter et le disque. Discipline de manipulation et de montage. Un disque mince est beaucoup plus vulnérable aux chocs qu'une meule de 90 mm d'épaisseur. Il ne doit pas être laissé tomber, ni transporté avec la jante supportant le poids, ni stocké sur un sol humide ou empilé de manière à ce qu'une meule repose sur une autre. Il doit être contrôlé avant chaque montage. Pour tout abrasif aggloméré, ce contrôle comprend un examen visuel de la face, de l'alésage, du revêtement en fibre de verre et des surfaces de montage, ainsi qu'un test de résonance sur des meules de la catégorie correspondante. Une meule qui a été mouillée, gelée ou heurtée ne doit pas être utilisée sous prétexte qu'elle est neuve. Au-delà de la meule elle-même, trois règles sont impératives : ne jamais appliquer de charge latérale sur une meule à tronçonner, ne jamais l’utiliser comme meule à rectifier et ne jamais monter une meule dont l’alésage, l’épaisseur ou le diamètre ne correspondent pas aux spécifications de la machine. Chacune de ces trois erreurs compromet l’une des protections mentionnées précédemment, et chacune d’elles est suffisamment fréquente sur le terrain pour qu’il soit utile de les rappeler lors du briefing d’avant-poste. La question de la durée de vie utile d'une meule à tronçonner les rails ne se résume pas au nombre de coupes qu'elle effectue lors d'un test en atelier. Elle se pose plutôt le nombre de coupes qu'elle effectue sur vos rails, avec vos opérateurs et sur vos machines. Les variables qui influent réellement sur la durée de vie du disque à tronçonner sont, par ordre d'importance approximatif : La meilleure façon d'acheter est de convertir tout cela en coût par passe plutôt qu'en prix par disque : prix du disque divisé par le nombre de passes effectuées, plus le coût du changement de disque, plus le coût de tout travail supplémentaire que la surface de coupe impose en aval. Un disque 20 % moins cher et effectuant 30 % de passes en moins est plus cher là où cela compte vraiment, et pendant la période d'immobilisation, le coût de la main-d'œuvre et de l'accès pour un changement de disque dépasse généralement la différence de prix du disque lui-même. La même logique appliquée à la partie du budget consacrée au meulage est développée dans notre note sur Quel est le coût réel du meulage des rails pour les opérateurs ?. Presque toutes les pannes de roues de coupe sur un réseau ferroviaire sont dues à une courte liste d'erreurs, et la plupart d'entre elles sont d'ordre procédural plutôt qu'à un défaut du produit. Utilisation de la meule à tronçonner pour meuler. Une meule à tronçonner n'est pas conçue pour supporter des charges latérales. La maintenir contre le rail et la déplacer latéralement endommage la structure du disque de manière indétectable lors d'un contrôle, jusqu'à la rupture. Pour enlever de la matière d'une surface, il faut utiliser une meule montée sur une rectifieuse. Faire fonctionner un disque au-delà de son diamètre ou de sa vitesse nominale. Cela se produit généralement lorsqu'on monte le plus grand disque compatible avec le montage, ou lorsqu'on utilise une machine dont la vitesse de broche a été modifiée. La vitesse indiquée sur l'étiquette du disque est sa limite, et non un objectif à atteindre. Continuer à couper avec un disque usé au-delà de son diamètre utile. La coupe ralentit, l'opérateur compense par la force, et le disque — plus mince que jamais et fonctionnant en dessous de sa vitesse optimale — subit désormais une charge de flexion pour laquelle il n'a pas été conçu. Omission de la vérification préalable au montage. Un test de serrage et une inspection visuelle prennent moins d'une minute. Les négliger après le transport, l'hivernage ou une chute de la roue est la cause la plus facilement évitable d'une défaillance catastrophique. Couper un rail qui n'est pas correctement retenu. Un rail qui se déplace ou se comprime à l'approche de la coupe exerce une pression latérale sur le disque et peut le bloquer. Le serrage du rail et la réduction de la pression avant la passe finale sont indispensables. Faire tourner le disque en continu sans interruption. Une gravure à sec, effectuée du début à la fin sans laisser le disque refroidir, chauffe la liaison au-delà de sa température prévue et réduit sa durée de vie à chaque gravure suivante, et pas seulement à celle qui a été réalisée à la hâte. En supposant que l'extrémité du rail soit acceptable car la coupe semble droite. La face de soudure est la surface contre laquelle elle sera réalisée. Elle doit être mesurée ou vérifiée à l'aide d'une équerre, et non évaluée à l'œil nu, avant de poursuivre l'opération. Si vous achetez des services de découpe ou de meulage plutôt que des consommables, la même rigueur s'applique en sens inverse : les questions à poser, les preuves à exiger et les signaux d'alerte à prendre en compte sont détaillés dans notre guide. Comment évaluer et sélectionner les entreprises de rectification de railset les bases commerciales sur lesquelles les devis sont structurés sont abordées dans notre note sur obtenir un devis de rectification de rails réellement comparable. Une meuleuse est un article de faible valeur mais à fort impact, ce qui en fait précisément le type d'achat pour lequel les acheteurs acceptent moins de preuves qu'il n'en faudrait. Six points sont raisonnables à demander à tout fournisseur, et chacun peut être vérifié. La norme selon laquelle le produit a été fabriqué et testé, spécifiquement nommée. Il ne s'agit pas des « normes de qualité internationales » — la désignation exacte —, et pour les abrasifs agglomérés sur rails, cela signifie la norme produit pour les roues de chemin de fer, ainsi que les normes dimensionnelles et d'équilibrage. Un fournisseur qui ne peut pas les nommer ne les respecte pas. Preuves de la force de rotation et de l'équilibre au niveau du lot. La résistance à la vitesse nominale (1,5 fois la vitesse maximale autorisée) et la classe d'équilibrage sont deux caractéristiques essentielles pour la sécurité d'un disque mince. Demandez les mesures effectuées pour chaque roue et pour chaque lot, et exigez de consulter un rapport. Conformité dimensionnelle, y compris le parallélisme et la concentricité. Ce sont ces tolérances qui déterminent si le disque découpe une fente carrée ou conique, et elles sont rarement mentionnées sur les grilles tarifaires. Demandez-les. Vérifiez la compatibilité avec votre machine, et non avec le rail. La question pertinente à poser à un fournisseur n'est pas « Avez-vous un disque à tronçonner pour un rail de 60 kg/m ? » mais « Quel disque fournissez-vous pour cette scie, à cette vitesse de broche, avec cet alésage et ce montage ? » Le rail détermine le diamètre nécessaire ; la machine détermine tout le reste. Traçabilité de la découpe jusqu'à la roue. L'identification par lot permet de lier un défaut de coupe à une production spécifique plutôt que de l'aborder de manière générale. Concernant les consommables critiques pour la sécurité, la traçabilité est le mécanisme qui permet de contenir un défaut et d'éviter sa répétition. Une réponse claire sur ce à quoi le produit n'est pas destiné. Un fournisseur digne de confiance vous indiquera que son disque à tronçonner ne doit pas être utilisé pour le meulage, qu'il ne doit pas être monté en dehors de sa plage de vitesse nominale et qu'il n'est pas interchangeable avec ses meules. Si la réponse à une question technique est systématiquement « oui », c'est que les spécifications sont rédigées selon les arguments commerciaux plutôt que par les ingénieurs. RailwayCare fabrique des abrasifs agglomérés pour le traitement des rails dans sa propre usine depuis 2004. Nous avons élaboré la norme industrielle chinoise pour les meules de traitement des rails, JB/T 11431, et chaque meule que nous produisons est inspectée individuellement (aspect, surfaces de contact, dimensions, équilibrage statique et force de rotation) avant sa sortie d'usine. Nos meules de traitement des rails bénéficient d'une attestation de conformité délivrée par un organisme tiers. EN 12413:2019, la norme européenne de sécurité pour les produits abrasifs agglomérés, délivrée par l'organisme notifié UDEM sous le numéro de certificat M.2026.206.C147949. Nos disques à tronçonner sont fabriqués selon les mêmes procédés, dans les dimensions utilisées par les scies à rails abrasives portatives et de grande taille : 305 × 3,6 × 22,2 mm, 356 × 4 × 25,4 mm, 400 × 4 × 32 mm et 180 × 3 × 22,2 mm. Ils sont tous en alumine brune liée à la résine, de dureté F30, et leur vitesse de travail est de 80 à 100 m/s. Ils font partie des quatre familles que nous fabriquons avec les meules pour trains, les roues d'aiguillage et les roues pour machines portatives. La gamme complète, son système de dimensionnement et les machines auxquelles chaque famille correspond sont détaillés dans notre réponse à… Ce que couvre la gamme de roues ferroviaires RailwayCare et MolatonOutre les abrasifs, nous fournissons les machines qui les utilisent, notamment la scie sur rail RCS-L50 alimentée au lithium et le système de soudage aluminothermique TWS, ainsi que les instruments de mesure qui permettent de vérifier la géométrie finale. Notre gamme complète est disponible sur notre site web. page sur les équipements d'entretien ferroviaireet les abrasifs eux-mêmes sont sur notre page sur les meules de meulage de rails. Concrètement, cela signifie que nous pouvons nous charger de trouver le produit adapté plutôt que de simplement vous présenter un catalogue. Indiquez-nous la scie, sa vitesse de rotation et son alésage, la section du rail et la nuance d'acier, ainsi que le type de coupe (à sec ou à l'eau), et nous vous prescrirons le disque et les paramètres de coupe en conséquence. Si vous avez besoin d'une meule plutôt que d'un disque à tronçonner, précisez-le et nous vous orienterons vers la gamme appropriée au lieu de vous vendre celui que nous avons en stock. Pour les distributeurs, agents et demandes de renseignements des fabricants d'équipement d'origine (OEM) hors de Chine, l'approvisionnement passe par notre réseau. réseau de partenariat mondial, le travail par projet étant géré par le biais de coopération au projet et l'offre de services plus large décrite sur notre page de solutions pour la maintenance ferroviaireNotre expérience en matière de fabrication et de qualification repose sur notre à propos de nous page. WhatsApp : +86 15072332788 Courriel : simon.wang@railwaycare.com Non. Un disque à tronçonner est conçu pour une coupe en plongée avec le bord d'un disque mince et n'est pas prévu pour supporter une charge latérale. Son application sur une surface ou son déplacement latéral pendant la coupe exerce une charge sur un corps de 3 à 4 mm d'épaisseur pour lequel il n'a pas été dimensionné, endommageant sa structure de manière indétectable par une inspection avant rupture. L'enlèvement de matière sur un rail nécessite une meule montée sur une rectifieuse ; les deux ne sont pas interchangeables sur le même arbre. La géométrie des deux opérations étant différente, une meule, d'une épaisseur de 25 à 154 mm, enlève de la matière sur une large surface de contact. Une vitesse de coupe modérée permet donc d'usiner suffisamment d'acier par seconde. À l'inverse, un disque à tronçonner, d'une épaisseur de 3 à 4 mm, doit usiner une fente étroite. Pour obtenir une vitesse de coupe utile, il est donc impératif d'accélérer le passage des grains abrasifs. Cette vitesse plus élevée est indispensable au fonctionnement de l'outil, et c'est pourquoi ces deux outils ne doivent jamais utiliser le même réglage de broche. Utilisez la formule de la vitesse de surface à l'envers : tr/min = vitesse de surface (m/s) × 60 ÷ (π × diamètre en mètres). Un disque de 305 mm, d'une vitesse nominale de 100 m/s, est donc limité à environ 6 262 tr/min, un disque de 356 mm à environ 5 365 tr/min et un disque de 400 mm à environ 4 775 tr/min. Le disque de 180 mm de la gamme Molaton est limité à 7 000 tr/min sur la fiche technique standard, même si le calcul permettrait une vitesse supérieure, car cette taille est limitée par la catégorie de la machine à laquelle elle est destinée, et non par le disque lui-même. Utilisez toujours la valeur nominale de la machine si elle est inférieure. Oui, et c'est la raison la plus fréquente pour laquelle un opérateur force la coupe. La vitesse de surface dépend du diamètre ; ainsi, à mesure qu'un disque s'use, sa vitesse de rotation diminue à vitesse de broche constante : un disque de 400 mm usé à 340 mm tourne à environ 85 m/s au lieu de 100 m/s. La coupe semble plus lente, l'instinct pousse à forcer davantage, et un corps plus fin, contenant moins de matière qu'au départ, est alors sollicité pour absorber davantage de contraintes de flexion. Remplacez le disque lorsqu'il atteint sa limite d'usure plutôt que de compenser par la force. La découpe à l'eau refroidit la zone de contact et le disque, limite la poussière et produit généralement une surface de coupe plus nette et moins décolorée, prolongeant ainsi la durée de vie du disque et améliorant la qualité de coupe. Les contraintes logistiques sont importantes : alimentation en eau ou réservoir sous pression, confinement de la boue, et par temps froid, risque de gel sur le rail et la machine. Sur une scie portative, en cas de coupe d'urgence, la découpe à sec est généralement la solution la plus pratique ; lorsqu'une coupe est réalisée pour une soudure et que la surface doit respecter une tolérance, la découpe à l'eau, plus froide, est à privilégier. La force d'avance et la technique d'usinage sont primordiales. Un disque usiné à sa vitesse nominale avec une avance contrôlée dure bien plus longtemps que le même disque usiné en force pour gagner quelques secondes. De plus, l'usinage forcé provoque une surchauffe du liant et rend la surface de coupe plus rugueuse. Viennent ensuite l'usinage du disque au-delà de son diamètre d'usure utile – ce qui diminue la vitesse de rotation et augmente encore la force nécessaire –, puis le type de rail et la nuance d'acier, le mode d'usinage (à sec ou avec eau), la rigidité de la machine et l'état de l'arbre, ainsi que l'historique de stockage et de manipulation du disque.Qu'est-ce qu'une meule à tronçonner les rails ?
Dimensions (diamètre extérieur × épaisseur × alésage) Abrasif et grain vitesse de surface maximale Tâches habituelles 305 × 3,6 × 22,2 mm Alumine brune (ZA/F30), grain 30 80–100 m/s Scies à rail abrasives portables standard 356 × 4 × 25,4 mm Alumine brune (ZA/F30), grain 30 80–100 m/s Scies plus lourdes et travaux de soudage continu sur rails 400 × 4 × 32 mm Alumine brune (ZA/F30), grain 30 80–100 m/s Scies de grand diamètre, coupes profondes ou obstruées 180 × 3 × 22,2 mm Alumine brune (ZA/F30), grain 30 70–100 m/s (plafond de 7 000 tr/min sur la feuille standard) machines légères et travail en espace confiné Pourquoi une meule à tronçonner les rails n'est pas une meule
Propriété Meule à rails Roue de coupe de rail Épaisseur 25–154 mm 3–4 mm vitesse de surface nominale 50 m/s 80–100 m/s Abrasif et grain Alumine de zircone, F16–F20 Alumine brune, F30 Lier Résine renforcée de fibres de verre Résine renforcée de fibres de verre Charger sur le disque Force de meulage radiale plus charge latérale Charges de flexion, thermiques et centrifuges Interchangeable? Non Non Lecture des spécifications d'une meule de tronçonnage de rail
Caractéristiques Limite Standard diamètre extérieur ± 2,0 mm JB/T 7992 Épaisseur ± 1,5 mm JB/T 7992 Parallélisme ≤ 0,4 mm JB/T 7992 Concentricité ≤ 0,5 mm JB/T 7992 Déséquilibre statique k = 0,4 ; G1 ≤ 30 g, G3 ≤ 34 g GB/T 2492 Force de rotation 1,5 fois la vitesse nominale maintenue pendant 30 s sans éclatement GB/T 2493 Adaptation de la roue à la scie et à la vitesse de broche
Diamètre de la roue Vitesse de broche maximale à 100 m/s Notes 180 mm 10 610 tr/min — mais 7 000 tr/min sur la feuille standard La taille du disque de 180 mm est limitée par la catégorie de la machine, et non par le disque lui-même. 305 mm 6 262 tr/min Scies à rail abrasives portables standard 356 mm 5 365 tr/min Scies plus lourdes 400 mm 4 775 tr/min Machines de grand diamètre Découpe à l'eau, découpe à sec et dépoussiérage sur site
Qualité de coupe : l'élément déterminant de la soudure
Sécurité : Protection contre les éclats, dispositifs de protection et manipulation
Durée de vie de la roue et coût réel par coupe
Les erreurs qui cassent les roues et ruinent les visages coupés
Que demander à un fournisseur de disques à tronçonner
Collaborer avec RailwayCare en tant que fabricant d'abrasifs ferroviaires
Peut-on utiliser une meule pour meuler au lieu de couper ?
Pourquoi une meule à tronçonner tourne-t-elle à 100 m/s alors qu'une meule à meuler tourne à 50 m/s ?
Comment calculer la vitesse de broche maximale pour une meule à tronçonner ?
Une meule à tronçonner devient-elle plus lente avec l'usure ?
La découpe à l'eau est-elle meilleure pour la durée de vie du disque à tronçonner ?
Qu’est-ce qui réduit le plus la durée de vie des disques de coupe sur un chantier ?