Écartement des rails et gabarits ferroviaires : Mesurer correctement la géométrie des voies
- Partager
- Heure de diffusion
- 2026/10/11
Résumé
Explication de la mesure de l'écartement des rails : que signifie le plan de mesure de 16 mm, comment les classes de précision des outils correspondent à la vitesse de la ligne, les bandes de tolérance applicables et les erreurs à éviter.
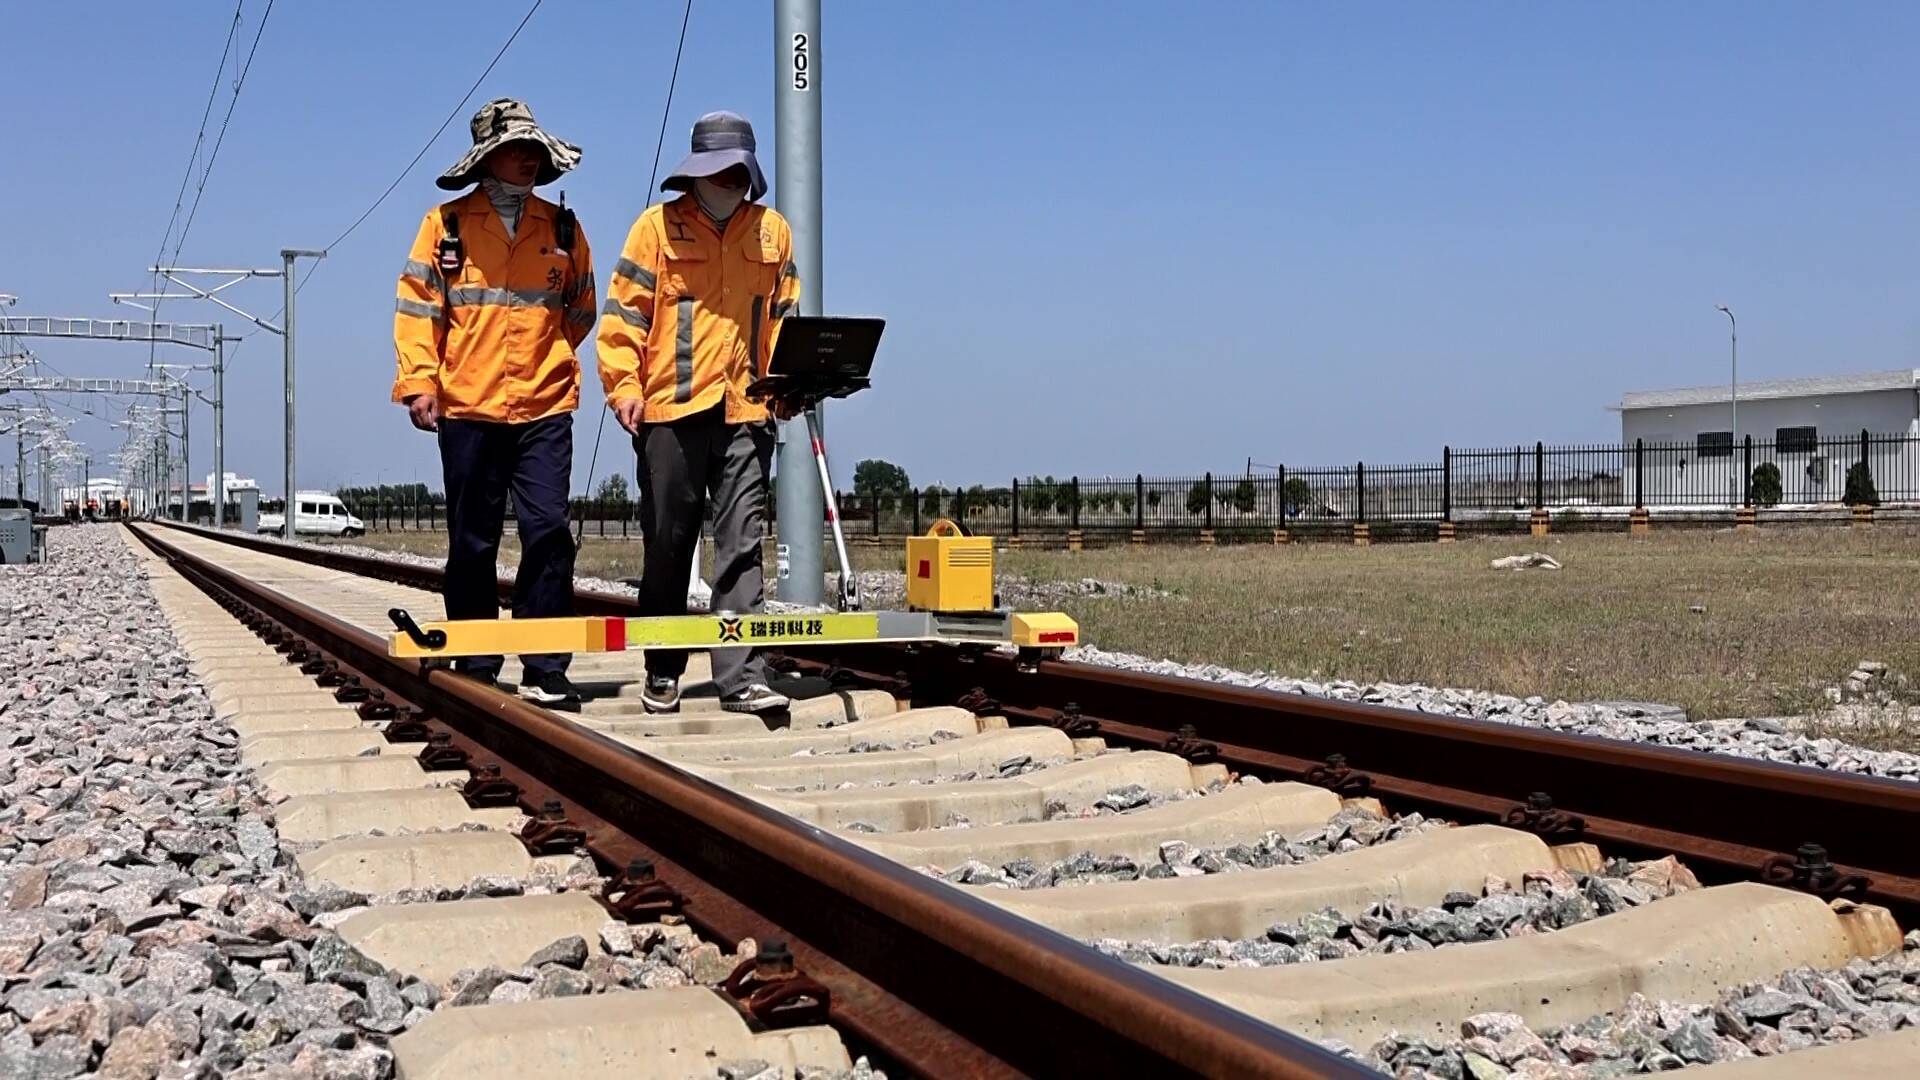
L'écartement des rails est la donnée la plus souvent mentionnée concernant une voie ferrée, et aussi celle qui est le plus souvent prise avec négligence. Une mesure effectuée à une hauteur incorrecte sur le champignon du rail, avec un instrument non étalonné, ou sans les valeurs de niveau et d'alignement nécessaires, peut envoyer une équipe de maintenance au mauvais endroit. Ce guide explique ce que mesure réellement l'écartement des rails, les différences de précision entre les différents instruments, de la règle mécanique au chariot enregistreur, et ce que chaque classe est autorisée à certifier, les tolérances et les fréquences d'inspection applicables, ainsi que les erreurs qui produisent des mesures inexploitables. Il s'adresse aux ingénieurs des voies, aux responsables de la voirie et aux équipes d'approvisionnement chargées de spécifier les équipements de mesure. En résumé : l’écartement des rails est la distance minimale entre les bords de travail des deux rails, mesurée à moins de 16 mm du sommet du champignon du rail, et il n’a de sens que s’il est lu conjointement avec le niveau transversal, l’alignement et l’usure du rail au même endroit. L'écartement des rails est défini comme la distance minimale entre les faces de roulement (ou faces de contact) des deux rails, mesurée dans une bande située à 16 mm sous le sommet du champignon du rail. Cette définition est issue du Règlement technique chinois relatif au trafic ferroviaire, et la valeur de 16 mm n'est pas arbitraire : le champignon du rail et le boudin de la roue présentant un profil incurvé, le point de contact effectif du boudin avec le rail se situe généralement entre 10 et 16 mm sous la surface de roulement. La mesure effectuée au niveau de la zone de contact, et non à la surface, permet de prendre en compte la géométrie réelle de la roue. Il convient d'énoncer clairement les implications de cette définition, car la plupart des litiges sur le terrain concernant les jauges se résument à cela : L'écartement standard est de 1 435 mm, fixé comme norme internationale en 1937 et utilisé aujourd'hui par environ 60 % du réseau ferroviaire mondial. L'histoire de la prédominance de cette valeur — et ses conséquences sur les pratiques de maintenance d'un réseau construit selon cet écartement — est traitée séparément dans [référence manquante]. notre article sur les raisons pour lesquelles l'écartement de 1435 mm est devenu la norme mondialeCe qui importe ici, c'est que les réseaux ne sont pas tous construits selon cet écartement. L'écartement large comprend 1 520 mm en Russie et en Finlande, 1 524 mm sur certaines lignes anciennes et 1 676 mm en Inde, au Pakistan, en Argentine, au Chili, en Espagne et au Portugal. L'écartement réduit comprend 1 067 mm sur le réseau conventionnel japonais et à Taïwan, en Chine, et 1 000 mm (écartement métrique) dans certaines régions d'Afrique et d'Asie du Sud-Est. En Chine, l'écartement standard domine, avec 1 067 mm à Taïwan et une section à écartement réduit de 1 000 mm sur la ligne Kunming-Hekou. L'écartement influe sur l'outillage ainsi que sur la voie. Meules pour calibre 1520 mm constituent un problème de spécification distinct de celui des roues à écartement standard. En pratique, l'outil de mesure ne recherche pas le plan de 16 mm. Un comparateur mécanique ou numérique possède deux patins de contact qui reposent sur les têtes de rail ; la géométrie de l'outil positionne automatiquement les faces de mesure dans le plan correct, à condition que l'outil soit correctement positionné et que les patins ne reposent pas sur une bavure, une collerette de soudure ou des débris accumulés. Deux conséquences en découlent. Premièrement, un outil mal positionné peut indiquer une valeur inférieure ou supérieure à la valeur affichée, imperceptible à l'œil nu. Deuxièmement, sur un rail présentant une usure importante de la face ou des côtés, la fenêtre de 16 mm peut se situer dans une zone où la face n'est plus verticale (la face usée est incurvée), et la « distance minimale » est alors déterminée légèrement différemment selon l'outil et le système de mesure. C'est pourquoi un chariot enregistreur et un comparateur manuel peuvent afficher des valeurs différentes sur une même section ; ce point est abordé plus en détail ci-dessous. Pourquoi mesurer l'écartement ? Parce que l'écartement est le paramètre géométrique le plus directement lié au risque de déraillement. Un écartement important permet au boudin de la roue de se glisser entre les rails ; un écartement réduit comprime l'essieu et force le contact des boudins des deux côtés simultanément. Nul besoin d'atteindre une valeur extrême pour que le danger soit présent : une variation d'écartement rapide et brève – un pic de variation d'écartement – suffit à délester une roue et à provoquer un déraillement à grande vitesse. C'est pourquoi la réglementation encadre l'écartement non seulement par sa valeur absolue, mais aussi par… taux de changement le long de la voie. Les gabarits de voie forment une hiérarchie, et non un produit unique. Chaque niveau privilégie la couverture au détriment de la précision, et le choix dépend de la norme d'acceptation que l'opérateur doit respecter. L'écartement de voie classique — connu en Chine sous le nom de dao chi, ou règle de voie — est une barre rigide munie de deux patins de contact et d'une échelle graduée. La norme de référence est la TB/T 1924-2008, « Écartement standard des voies ferrées », qui couvre les écartements mécaniques et électroniques et définit les performances minimales de la catégorie. Pour un écartement mécanique, la norme spécifie une plage de mesure de 1 420 mm à 1 460 mm, une division minimale de l'échelle de 1 mm, une erreur d'indication admissible de ±1 mm et une force de mesure contrôlée de 50 N ± 10 N. La stabilité de l'indication — l'écart sur dix mesures consécutives — ne doit pas dépasser 1 mm, la répétabilité sur 30 mesures consécutives doit être inférieure à 1,5 mm et l'étalonnage est effectué à une température contrôlée de 20 °C ± 5 °C. La force de mesure contrôlée est l'une des exigences les plus souvent négligées sur le terrain. Un capteur fortement pressé contre les rails donne une mesure différente de celle d'un capteur reposant sur sa propre force de ressort, et la plage de ±10 N existe précisément parce que cette différence est mesurable. L'indicateur électronique (ou indicateur numérique de voie) remplace le niveau à bulle et l'échelle gravée par des capteurs de déplacement et d'angle, un processeur intégré et un écran OLED. Il intègre une compensation de température afin de compenser la dilatation thermique de la barre. Ses performances et ses caractéristiques environnementales sont également améliorées : écartement des rails de 1 410 à 1 470 mm, dévers et correction de niveau de −185 à +185 mm, température de fonctionnement de −30 °C à +55 °C, longueur de la barre de 1 600 mm et poids unitaire d'environ 2,8 kg. La différence déterminante réside dans la classe de précision. Les indicateurs numériques sont classés 0, 1 et 2, et ces classes correspondent directement à la vitesse de ligne autorisée : Les travaux d'aiguillage ajoutent deux quantités supplémentaires au même instrument : le gabarit de contrôle (1381 mm à 1401 mm) et le dégagement dos à dos des boudins (1338 mm à 1358 mm), tous deux généralement spécifiés à ±0,30 mm, car un aiguillage est l'endroit où la géométrie de la roue et la géométrie du rail interagissent le plus étroitement. Deux points opérationnels méritent d'être soulignés. Premièrement, Un manomètre manuel ne peut pas vérifier une ligne à grande vitesse. À 300 km/h, la norme d'acceptation pour un instrument de mesure est d'environ ±1 mm ; un instrument mécanique avec une erreur admissible de ±1 mm et une division de 1 mm présente une incertitude de mesure équivalente à la tolérance qu'il est censé respecter. Le certificat obtenu n'a aucune valeur. Seul un instrument de classe 0 possède la résolution nécessaire pour justifier cette décision. Deuxièmement, les instruments numériques doivent être étalonné périodiquement — l'intervalle conventionnel ne dépasse pas trois mois, car les coussinets s'usent et les capteurs dérivent — et le gain obtenu en passant de la mesure manuelle à la mesure numérique lors d'études sur le terrain a été estimé à environ 40 % plus rapide sur les lignes droites et à environ 60 % plus rapide dans les virages, principalement parce qu'il n'y a rien à lire à l'œil nu. Au-dessus de la jauge manuelle se trouvent des instruments d'enregistrement qui capturent l'ensemble du vecteur géométrique en continu plutôt qu'un seul paramètre à un seul point : RailwayCare fournit ce type d'équipement pour les opérations sur le terrain et sur chariot, allant des indicateurs numériques aux équipement d'inspection des voies ferrées et des rails couvrant les paramètres géométriques et l'état des rails au sein d'une même gamme de produits. Dans le cadre d'un approvisionnement, la lecture de ce tableau est simple : il faut acheter en fonction de la norme d'acceptation, et non du prix. Un gabarit de classe 2 est l'instrument approprié pour une gare de triage à faible vitesse, mais inadapté pour une manutention à grande vitesse ; aucune pratique d'utilisation rigoureuse ne saurait combler un écart de résolution. En Chine, la géométrie statique des voies ferrées est gérée selon les valeurs de déviation admissibles définies dans la norme TG/GW 102-2019, relative à la maintenance des lignes ferroviaires à grande vitesse conventionnelles. Ces valeurs sont classées en fonction de la vitesse autorisée et du niveau de gestion (réception des travaux, maintenance programmée et réparation d'urgence). Il n'existe donc pas de valeur unique de « déviation admissible » pour un réseau ; plusieurs sont applicables, et celle qui s'applique dépend de l'objectif de la mesure. Pour les voies à traverses en béton, les valeurs de déviation d'écartement sont les suivantes : Trois notes de bas de page régissent l'utilisation de ces chiffres, et chacune d'elles est une source fréquente de controverses : Deux autres exigences ne figurent pas dans le tableau. La variation de jauge doit être progressive et non abrupte : le taux de variation est limité à 2 mm/m sur la voie principale et la voie de réception, 1 mm/m là où la vitesse autorisée dépasse 120 km/h et 3 mm/m sur les autres voies d'évitement. Et dans les courbes, un élargissement délibéré de l'écartement est appliqué en fonction du rayon — environ 1450 mm en dessous de 300 m de rayon, 1440 mm pour 300 à 350 m et 1435 mm standard au-dessus de 350 m — c'est pourquoi une courbe peut paraître « large » tout en étant parfaitement correcte. Les aiguillages ont leurs propres valeurs, et l'une d'elles est plus stricte que toutes celles du tableau ci-dessus : à l'extrémité du rail d'aiguillage, la tolérance d'acceptation est de ±1 mm. Le gabarit de contrôle des aiguillages est mesuré par rapport à un tableau séparé, et sur les courbes divergentes, la limite pour que le rail extérieur soit plus bas que le rail intérieur est de zéro lors de la réception en cours de travail, de 2 mm lors de la maintenance programmée et de 3 mm lors des réparations d'urgence. La fréquence des inspections suit la même logique d'adéquation entre l'effort et l'impact. L'inspection statique des voies principales et des aiguillages est normalement effectuée deux fois par mois, réduite d'une unité là où une voiture d'enregistrement a couvert la section, tandis que les autres lignes et aiguillages sont inspectés une fois par mois; le gabarit, le niveau transversal et la torsion sont intégralement consignés lors de chaque inspection. Les courbes sont relevées de manière exhaustive au moins une fois par trimestreet le contrôle de la qualité et de la rectitude de la surface des joints de soudure est un semestriel article. Le contrôle dynamique est programmé en fonction du trafic. Les véhicules enregistreurs couvrent les lignes à plus de 120 km/h. au moins deux fois par mois; sur la ligne principale où le tonnage brut annuel atteint 80 millions de tonnes, l'intervalle se resserre à 15 à 30 jours; entre 25 et 80 millions de tonnes, c'est mensuel; en dessous de 25 millions de tonnes, trimestrielSur les lignes à grande vitesse, une couverture géométrique statique complète est généralement requise. au moins mensuellement, avec des relevés supplémentaires immédiatement après le bourrage, après la libération des contraintes sur le rail soudé en continu et après la remise en état après l'inondation. L'écartement des rails ne dérive pas pour une seule raison. Il dérive pour plusieurs raisons simultanément, et identifier la cause présente constitue l'intégralité du diagnostic. Une méthode utile consiste à classer les causes selon qu'elles déplacent les rails latéralement ou modifient la position effective de l'écartement. Causes de l'élargissement de l'écartement : Causes d'un calibre serré : Ce dernier cas mérite une explication à part entière, car il engendre un conflit spécifique et bien documenté entre les méthodes de mesure. Lors des travaux de réfection de la voie, l'écartement est réglé de sorte que la distance entre les rails à 16 mm sous le profil mesure 1435 mm. Sur un rail usé latéralement, cependant, la géométrie change rapidement sous ce plan : la face usée s'incline, de sorte que l'écartement à 25 mm ou 30 mm sous le profil est sensiblement inférieur à celui mesuré à 16 mm. Un wagon enregistreur équipé d'une tête optique ou sans contact peut enregistrer son point de mesure légèrement en dessous du plan à 16 mm sur une section usée, et cette section indique alors un écartement trop faible que celui mesuré par le comparateur manuel ne détecte pas. Les deux instruments fonctionnent correctement ; ils mesurent simplement une géométrie différente sur un rail dont le profil n'est plus celui d'origine. La solution pratique consiste à lire l'enregistrement de l'écartement conjointement à la mesure de l'usure, raison pour laquelle les deux sont relevés lors du même contrôle. Il existe une autre cause qui produit des chiffres sans aucun fondement physique : fausse jaugeLorsqu'une barre d'écartement, un support de rail ou un accessoire d'aiguillage n'est pas en contact étroit avec le rail, la surface de mesure est celle du support et non celle du rail. L'écartement est alors plus important en raison du jeu situé derrière le support. Toute variation de la mesure après le serrage des accessoires n'est jamais due à un défaut de l'instrument. Il en va de même lorsque les patins de mesure reposent sur une bavure de soudure, une bavure ou des débris accumulés. L'usure latérale sur les courbes constitue un problème d'entretien à part entière, avec une réponse de meulage spécifique, traitée en Notre guide pour gérer l'usure latérale sur les pistes courbeset le mécanisme par lequel il se développe est exposé dans l'analyse des causes profondes de l'usure des railsLa mesure de l'épaisseur et la mesure de l'usure sont deux façons d'appréhender une même détérioration. Une valeur d'écartement seule ne permet pas de classer un tronçon de voie. Le vecteur de géométrie statique comporte quatre composantes qui doivent être lues au même endroit, car elles interagissent : une géométrie acceptable pour une composante peut être rendue inacceptable par les autres. Le dévers est la différence de hauteur entre deux rails en un point donné. Sur une voie droite, la tolérance est faible : 3 mm pour la voie principale la plus rapide, et jusqu’à 5 mm sur les voies d’évitement. En courbe, le dévers devient une surélévation, et la valeur mesurée est comparée à la valeur nominale ; c’est pourquoi la plage de mesure d’un gabarit numérique s’étend de -185 mm à +185 mm. Une erreur de dévers apparemment négligeable en valeur absolue peut entraîner un dépassement de la limite de vrillage de la voie lorsque le point de mesure suivant est pris en compte, relation précisément décrite dans la section suivante. L'alignement correspond à la position latérale de la voie en plan, et le niveau longitudinal à son profil vertical. Ces deux paramètres sont mesurés avec une variation maximale sur une corde de 10 m : 3 mm en service sur la voie principale la plus rapide, 4 mm en service intermédiaire et 5 mm sur une voie d'évitement. Ils font partie des grandeurs enregistrées en continu par un chariot enregistreur, contrairement à un instrument portatif qui ne peut qu'effectuer des mesures ponctuelles. La raison pour laquelle ces éléments sont associés à l'écartement est d'ordre mécanique. Une voie à écartement parfait mais mal alignée engendre des contacts entre les boudins et des charges latérales que la valeur de l'écartement ne permet pas de prévoir. En pratique, les défauts d'alignement et d'écartement partagent les mêmes causes profondes — un support de traverse insuffisant, un support de ballast irrégulier, des cavités — et la réparation de l'un sans l'autre produit un défaut récurrent. La relation entre l'état du ballast et la stabilité de la structure de la voie est traitée dans [référence manquante]. notre article sur le rôle réel du ballastet les composants qui maintiennent les rails à l'écartement initial — rails, traverses et fixations — sont décrits dans notre guide sur la composition des rails de chemin de fer. La torsion correspond à la variation de niveau transversal entre deux points distants d'une distance définie. C'est la plus importante des quatre en matière de sécurité, car elle décharge les roues. C'est aussi celle dont la mesure est la plus souvent incohérente, car la longueur de la base n'est pas la même pour chaque instrument. 3 m avec un chariot d'enregistrement, 6,25 m avec un pied à coulisse.Une équipe qui compare sa propre valeur de torsion à la liste d'exceptions d'une voiture d'enregistrement sans vérifier la longueur de base passera un quart de travail à poursuivre une divergence qui n'existe pas. L'exigence qu'aucune torsion supérieure à la valeur tabulée n'apparaisse sur une longueur de 18 m s'explique par le fait qu'une mesure ponctuelle ne permet pas de détecter une torsion se développant sur plusieurs points de mesure. Il s'agit d'un principe général applicable aux quatre composantes. Un ensemble de relevés de points conformes peut néanmoins décrire une voie non conforme. Comme l'écartement est mesuré à moins de 16 mm du sommet du rail, et que l'usure latérale et verticale se manifeste dans cette zone, l'enregistrement de l'écartement est indissociable de celui de l'usure. Ces deux mesures sont effectuées simultanément à dessein. L'usure est généralement quantifiée comme l'usure verticale au centre de la tête et l'usure latérale sur la face de jauge, avec des limites fixées par la section du rail et par la vitesse autorisée ; la méthode de mesure, les instruments et les règles de décision concernant le meulage ou le remplacement sont définis dans notre guide sur la mesure de l'usure des railsTrois interactions sont importantes lorsque les deux enregistrements sont lus ensemble : L'écartement et le profil sont également liés par les critères d'acceptation de la surface finie. La réglementation chinoise relative aux voies ferrées permanentes limite les défauts d'écartement aux valeurs mesurées à l'aide d'une règle et d'un comparateur de profondeur, et les limites de traitement des défauts de rail sont généralement définies dans… Notre analyse des types de défauts ferroviaires et de leur traitementLorsqu'un défaut dépasse la limite de traitement — y compris les défauts de tête liés à l'écartement supérieurs à environ 1 mm à 200–250 km/h et 0,8 mm à 250–350 km/h — le rail est remplacé plutôt que rectifié. Les erreurs ci-dessous expliquent la majorité des relevés inexploitables. Aucune n'est liée à un instrument défectueux ; elles proviennent de la méthode de mesure et des données enregistrées. Une mesure non consignée dans un format permettant la comparaison a une valeur limitée. L'enregistrement permettant à la fois le transfert et l'analyse des tendances contient, pour chaque point de mesure : La classification transforme un enregistrement en ordre de travail. Les interventions d'urgence sont généralement traitées dans un délai court et défini, les interventions de maintenance planifiées sont intégrées au planning, et les exceptions de réception alimentent le cycle de maintenance suivant. Les enregistrements qui ne sont pas classés font généralement l'objet d'une nouvelle mesure plutôt que d'une réparation. Pour un programme devant démontrer la conformité après rectification ou bourrage, ce sont les mêmes données qui attestent du travail effectué : l’inspection préalable définit le périmètre, l’inspection finale en constitue la preuve. Lorsque le défaut géométrique est un défaut de profil plutôt qu’un défaut de position, la méthode de vérification change. le processus d'élimination des ondulations et de vérification du résultat décrit comment le résultat est démontré sur la surface finie. Lorsque le travail se situe sur un point de passage, la géométrie, l'usure et le profil doivent tous être vérifiés dans un espace confiné, ce qui fait l'objet de notre guide sur les pratiques de meulage et d'inspection des aiguillages. RailwayCare fournit des équipements d'inspection portables et prêts à l'emploi pour les deux tâches qu'une équipe d'entretien des voies effectue à chaque patrouille : la mesure des paramètres géométriques de la voie (écartement, niveau transversal, alignement et niveau longitudinal) et l'évaluation de l'état des rails, notamment l'usure du profil et les défauts internes. Tous les instruments sont conçus pour une utilisation manuelle ou sur chariot, ce qui les rend adaptés aux équipes travaillant lors d'interruptions de courte durée et aux inspections de routine qui constituent la base des programmes d'entretien. La plage de correspondances correspond à la hiérarchie décrite ci-dessus : Si vous spécifiez des gabarits pour un réseau, deux questions essentielles déterminent la réponse : la vitesse autorisée sur les lignes à inspecter et l’usage prévu des mesures (réception ou simple suivi des tendances). Veuillez nous indiquer les plages de vitesse, les types de voies (lignes droites, courbes, aiguillages, gares de triage) et le format de soumission des relevés. Nous vous recommanderons la classe d’instruments la plus adaptée à chaque application, plutôt qu’un compromis unique. Notre champ d’action s’étend aux travaux de voies ferrées, notamment : équipement d'entretien ferroviaire Les opérations de levage, de revêtement, de bourrage et de remplacement des rails sont décrites dans notre [référence manquante]. solution de maintenance ferroviaire aperçu et volet inspection du programme dans notre solution d'inspection ferroviaire pages. WhatsApp : +86 15072332788 Courriel : simon.wang@railwaycare.com Avec un gabarit de voie — un instrument à barres muni de deux patins de contact qui se placent sur les têtes de rail et positionnent les faces de mesure dans le plan situé à 16 mm sous le sommet de la tête. La mesure est effectuée au point de mesure ou enregistrée automatiquement dans un instrument numérique. Pour un enregistrement continu, un chariot de géométrie de voie se déplace le long des têtes de rail à une vitesse de 2 à 4 km/h et mesure le gabarit, le niveau transversal, le niveau longitudinal, l'alignement et la torsion. Le principe de mesure est identique dans tous les cas : la distance minimale entre les deux bords de travail dans la bande de 16 mm. Un tableau comparatif des classes d'instruments et des certifications autorisées pour chacune est présenté dans [référence manquante]. Cette réponse concerne la mesure de la géométrie des voies ferrées.. Il existe quatre raisons courantes, et elles sont identifiables. Les fixations peuvent s'être desserrées ou avoir été resserrées entre deux visites, ce qui modifie la mesure réelle de l'instrument. Un instrument d'une autre catégorie a pu être utilisé, avec une résolution et un plan de mesure différents sur un rail usé. La section a pu réellement se déplacer, sous l'effet de charges latérales, du mouvement des traverses ou de l'affaissement du rail. Ou encore, les mesures ont pu être prises à différents points de la voie plutôt qu'à un emplacement marqué. Noter la position par rapport à une référence stable — et indiquer l'instrument et sa date d'étalonnage — permet de lever toute ambiguïté. Lorsqu'un comparateur manuel et un système d'enregistrement divergent spécifiquement sur une courbe usée latéralement, la mesure de l'usure explique généralement la différence ; les instruments qui effectuent cette mesure sont répertoriés parmi les… Machines d'entretien des voies ferrées utilisées pour les travaux de géométrie. Il n'existe pas de valeur unique. Selon la réglementation chinoise relative aux voies ferrées permanentes, l'écartement admissible est déterminé par la vitesse autorisée et par l'objectif de la mesure (réception des travaux, maintenance programmée ou réparation d'urgence). Un même tronçon peut donc présenter un écartement conforme aux tolérances pour un objectif et supérieur pour un autre. Sur les voies à traverses en béton, la tolérance pour les travaux varie de +2/−2 mm sur la voie principale la plus rapide à +6/−2 mm sur les voies d'évitement, les valeurs pour les réparations d'urgence étant respectivement de +6/−4 mm et +19/−9 mm. Indépendamment de toute valeur d'écartement, l'écartement total, courbes comprises, ne doit jamais dépasser 1 456 mm. Les limitations de vitesse sont définies en fonction des valeurs relatives aux réparations d'urgence et aux limites, et non uniquement en fonction des valeurs d'écartement. Le cadre plus large d'inspection des infrastructures dans lequel s'inscrivent ces valeurs est décrit dans [référence manquante]. cet aperçu de l'inspection des infrastructures ferroviaires. Ce n'est pas l'idéal, et la raison tient aux spécifications plutôt qu'à la commodité. La mesure des aiguillages inclut le calibre de contrôle et le jeu entre les boudins, tous deux spécifiés à environ ±0,30 mm, et la pointe du rail d'aiguillage présente une tolérance d'acceptation de ±1 mm — plus stricte que toute autre tolérance appliquée sur une voie courante. Un calibre d'usage général couvrant la géométrie de la voie principale peut ou non prendre en compte les paramètres des aiguillages, et un instrument de classe 2 n'aura pas la résolution suffisante pour garantir cette valeur de ±1 mm. La solution pratique consiste à spécifier les dimensions en fonction des conditions d'utilisation les plus exigeantes que l'équipe sera réellement amenée à respecter. L'inspection de l'usure des aiguillages nécessite un instrument distinct, car l'usure du cœur d'aiguillage est mesurée par rapport à une référence de profondeur et non entre les rails. Deux programmes d'inspection sont menés en parallèle. L'inspection statique des voies principales et des aiguillages a lieu normalement deux fois par mois, une fois de moins lorsqu'un wagon enregistreur a déjà parcouru la section, et une fois par mois sur les autres lignes. L'écartement, le niveau des traverses et le gauchissement sont relevés intégralement à chaque inspection. Les profils en courbe sont contrôlés de manière exhaustive au moins tous les trimestres, et la qualité des surfaces des joints de soudure est vérifiée tous les six mois. L'inspection dynamique est réalisée en fonction du trafic : des wagons enregistreurs parcourent les lignes à plus de 120 km/h au moins deux fois par mois, la fréquence étant réduite à 15-30 jours lorsque le tonnage brut annuel atteint 80 millions de tonnes et à trimestrielle en dessous de 25 millions de tonnes. La couverture statique à grande vitesse est normalement mensuelle, avec des contrôles supplémentaires après bourrage, relâchement des contraintes ou remise en état suite à une inondation. Le principe de ces programmes – à savoir que les intervalles sont déterminés par la vitesse d'évolution du défaut plutôt que par un calendrier fixe – est le même que celui qui régit… intervalles de rectification pour l'état de la surface des rails. Un instrument dont l'erreur admissible est faible par rapport à la tolérance vérifiée. Sur une ligne où la norme d'acceptation de l'écartement est d'environ ±1 mm, un calibre mécanique avec une erreur admissible de ±1 mm et une division de 1 mm présente la même incertitude que la tolérance qu'il est censé contrôler ; la mesure ne permet donc pas de valider la décision. Un calibre numérique de classe 0, avec une erreur admissible de ±0,25 mm et une résolution de 0,01 mm, est l'instrument manuel approprié. Pour les contrôles de réception, un chariot enregistreur étalonné à ±0,5 mm sur le calibre produit le relevé nécessaire au rapport d'acceptation. Outre la classe de l'instrument, les impératifs sont l'étalonnage en temps réel, le positionnement correct des patins et l'enregistrement des valeurs d'usure au même endroit afin que la valeur de l'écartement puisse être comparée à celle du rail existant.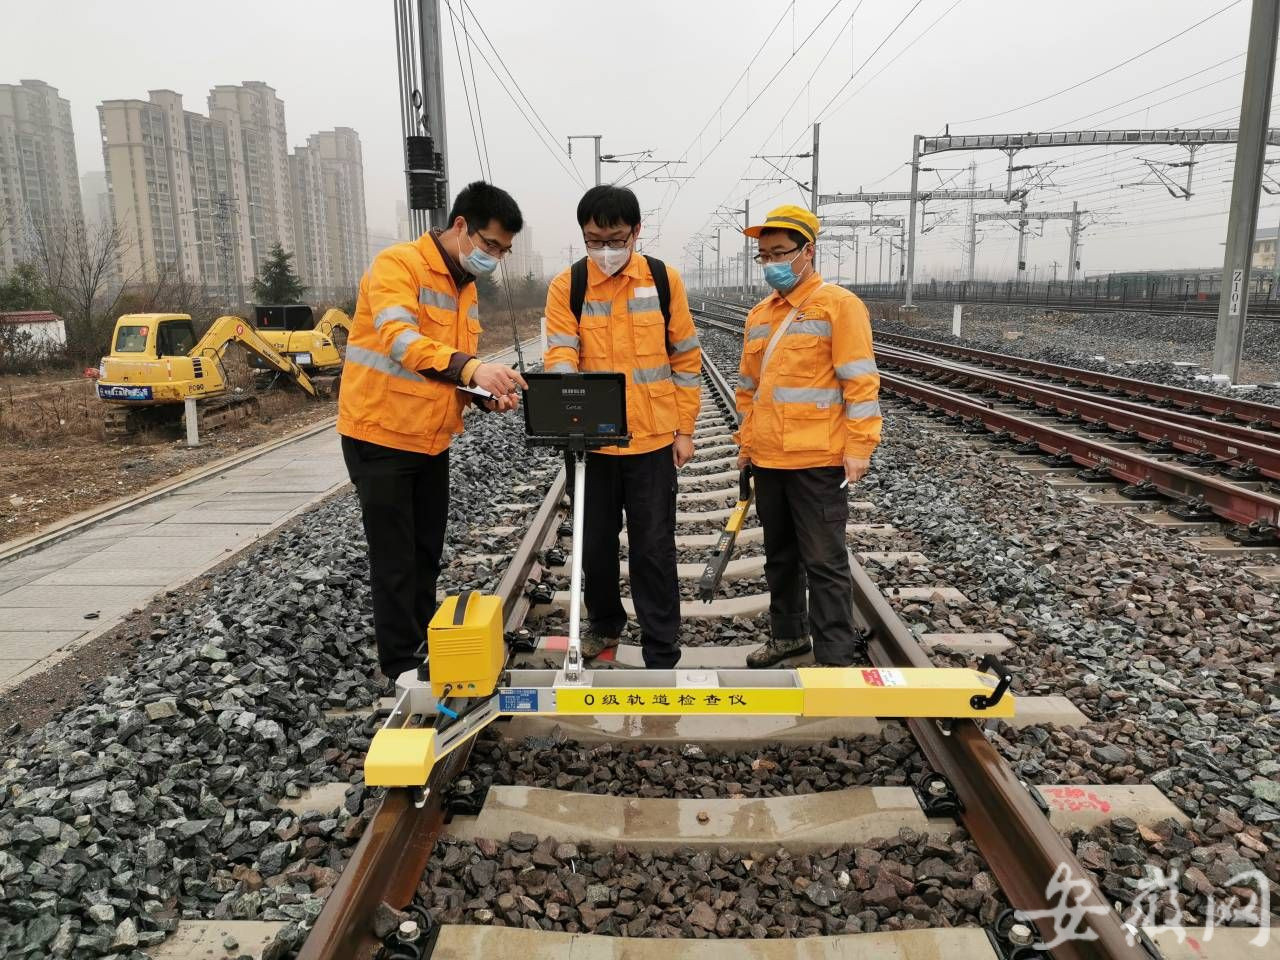
Que signifie l'écartement des rails et pourquoi est-il mesuré ?
Où la mesure est prise et pourquoi ce point est important
Outils de mesure des voies ferrées : des jauges simples aux systèmes de mesure
gabarits de voie mécaniques
Mesureurs de voie numériques et leurs classes de précision
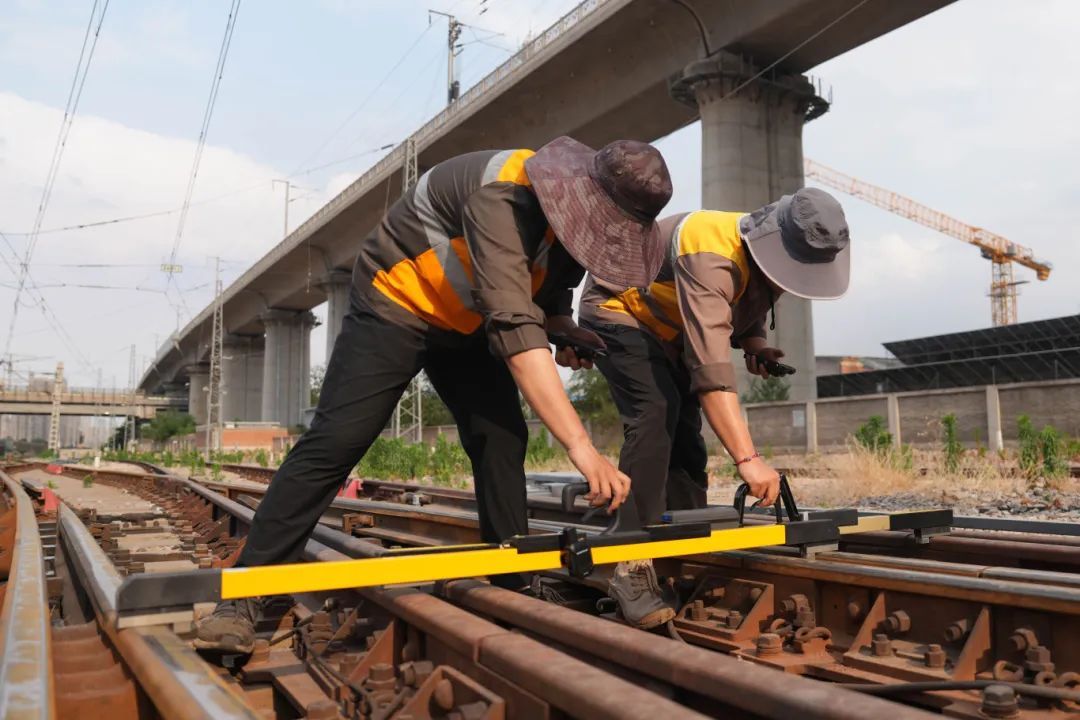
Systèmes de mesure de la géométrie des voies et chariots d'enregistrement
Niveau Instrument typique Précision de la jauge Sortir Là où cela s'applique 1 écartement mécanique des rails ±1 mm, division de 1 mm Lecture unique, point par point Tangentes, mètres, lignes à vitesse réduite, contrôles ponctuels 2 Jauge numérique, classe 2 / 1 / 0 ±0,30 / ±0,25 / ±0,25 mm Lecture unique, stockée et horodatée Classe 0 requise pour l'acceptation à grande vitesse 3 Chariot d'enregistrement Calibré à ±0,5 mm Tracé continu de jauge, niveau à bulle, niveau, alignement, torsion Enregistrements de levés statiques et de transferts de section complète 4 Système d'enregistrement de trajectoire / GNSS-INS mesure indirecte de la vitesse de la ligne Indices de qualité, listes d'exceptions, données de tendance Surveillance du réseau, planification de la maintenance, vérification Normes relatives à l'écartement des rails : tolérances et fréquences d'inspection
vitesse autorisée Acceptation du travail Maintenance programmée réparation d'urgence Au-dessus de 160 km/h +2 / −2 mm +4 / −3 mm +6 / −4 mm 120–160 km/h +4 / −2 mm +6 / −4 mm +8 / −6 mm 80–120 km/h +6 / −2 mm +7 / −4 mm +14 / −7 mm ≤80 km/h voie principale et voie de réception +6 / −2 mm +7 / −4 mm +16 / −8 mm Autre voie d'évitement +6 / −2 mm +9 / −4 mm +19 / −9 mm Élargissement de l'écartement des calibres, écartement réduit et leurs causes
Lecture de la jauge, du niveau à bulle, de l'alignement et de la torsion
Dévers et surélévation
Alignement et niveau longitudinal
Question sur la torsion et la longueur de base
Mesure de l'usure et du profil des rails le long de l'écartement
Erreurs de mesure courantes et comment les éviter
Que faut-il enregistrer après une vérification de jauge ?
Achetez des gabarits de voie et des outils de mesure chez RailwayCare
Comment mesure-t-on l'écartement des rails sur une voie ferrée ?
Pourquoi le même passage peut-il être différent selon les jours ?
Quelle est la marge de tolérance acceptable avant l'application d'une limitation de vitesse ?
Un seul outil de mesure peut-il couvrir à la fois les travaux sur la ligne principale et sur les aiguillages ?
À quelle fréquence faut-il vérifier la géométrie des voies ferrées ?
Quel outil de mesure convient à une ligne à grande vitesse ?