Machine à rectifier les rails : Comment choisir une rectifieuse de rails pour votre voie en 2026
- Partager
- Heure de diffusion
- 2026/10/11
Résumé
Comment choisir une rectifieuse de rails : types de machines, spécifications importantes, adéquation au profil du rail et à la nuance d’acier, formats de meules et liste de contrôle pour l’achat.
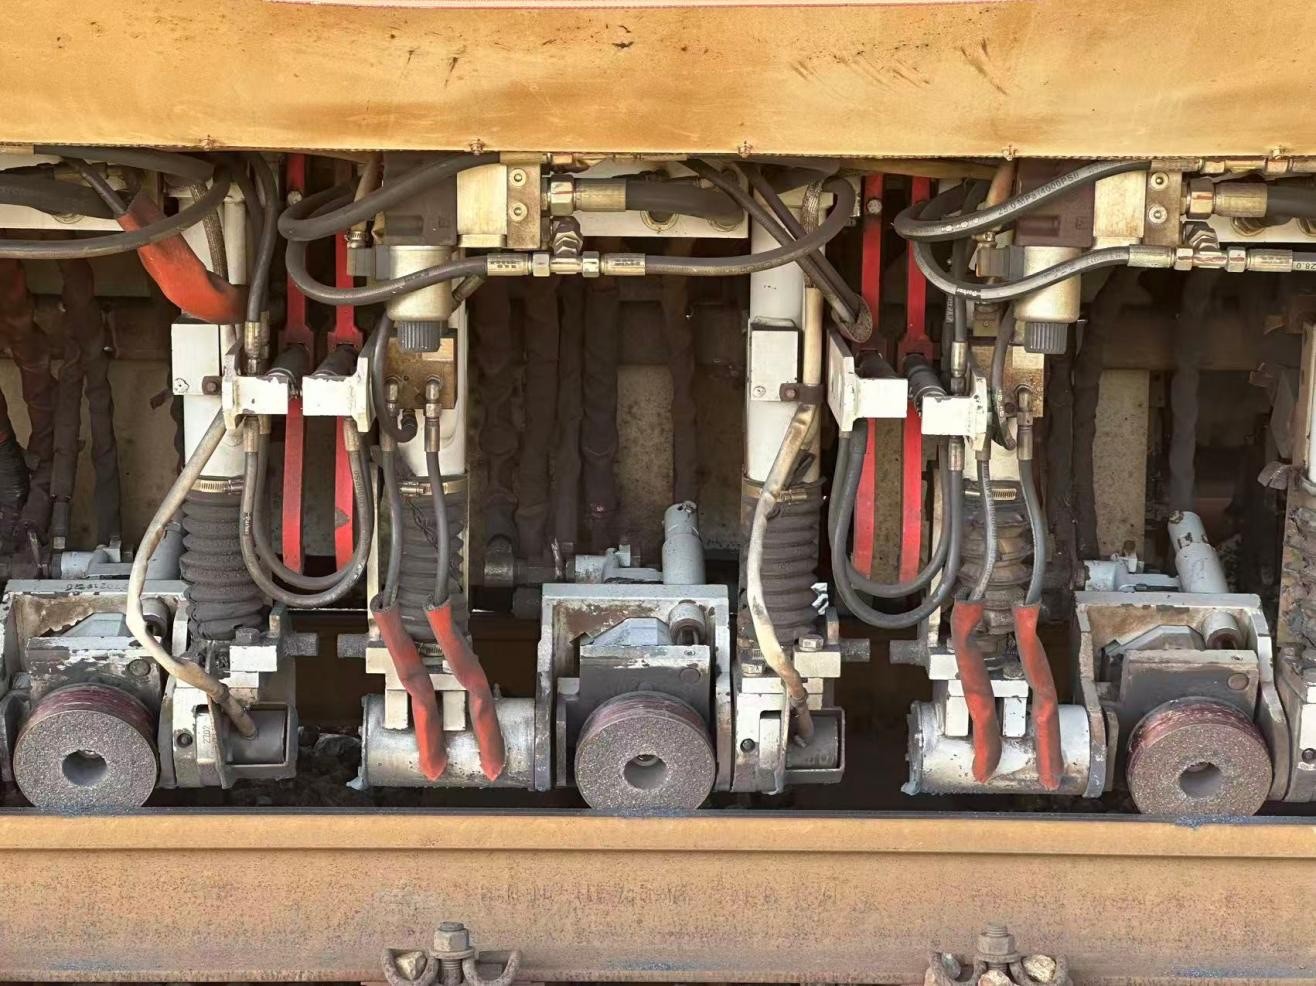
Choisir une rectifieuse de rails est une décision d'achat qui détermine votre coût de rectification par kilomètre pour les dix prochaines années. En effet, la machine elle-même conditionne le nombre de passages nécessaires pour corriger un défaut, le type de meule à utiliser et la faisabilité du travail à effectuer. Ce guide présente les différentes familles de machines en service, les spécifications qui influent réellement sur les résultats, comment choisir une machine adaptée à une voie plutôt qu'à une simple brochure, et les éléments à inclure dans la liste de contrôle d'achat, notamment les consommables, qui représentent la majeure partie des coûts d'exploitation.
En une phrase : Le choix d'une rectifieuse de rails doit se faire en fonction du travail à effectuer — où la rectification a lieu, quelle quantité de métal doit être enlevée et la tolérance que l'opérateur doit respecter — la meule étant considérée comme faisant partie intégrante des spécifications de la machine plutôt que comme un achat ultérieur.
Ce que la machine doit réellement faire
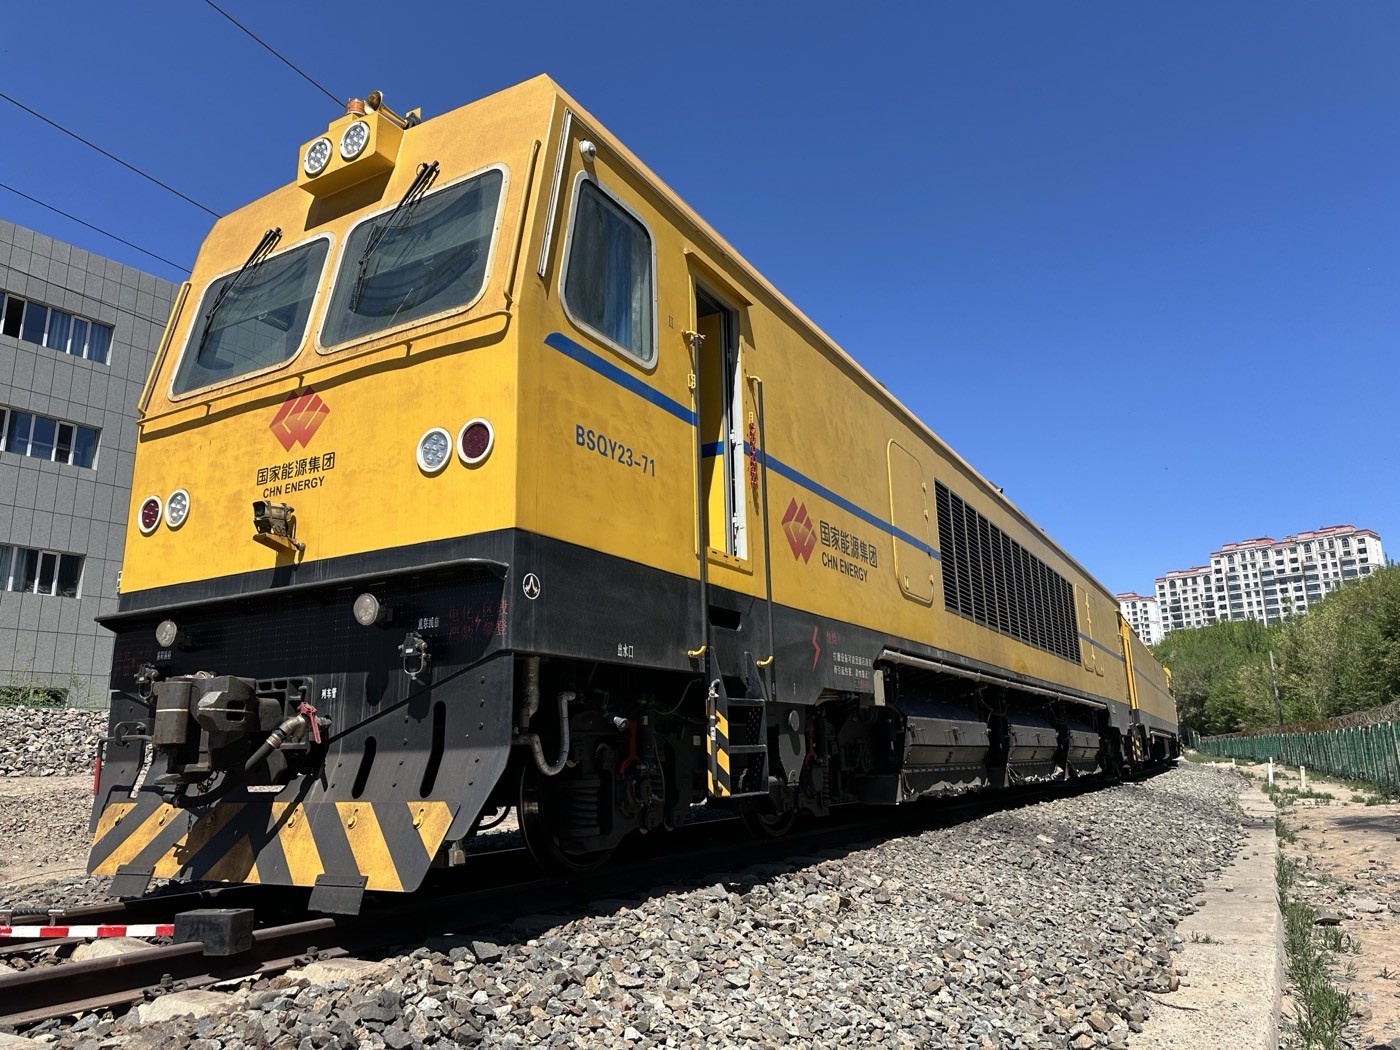
Une rectifieuse de rails n'est pas un outil de finition boulonné sur une machine de voie. C'est l'instrument grâce auquel un opérateur de voie contrôle la géométrie de l'interface roue-rail, et cette interface détermine le confort de roulement, le bruit, la durée de vie du rail et, dans les cas extrêmes, la possibilité d'une rupture du rail.
Le travail se divise en quatre tâches qu'aucune machine ne peut accomplir correctement seule :
- Meulage préventif enlève une couche superficielle superficielle à chaque cycle, avant l'apparition de défauts, afin de maintenir le profil dans les tolérances et de décaper la couche superficielle où les fissures de fatigue s'amorcent.
- Meulage correctif élimine les dommages existants — ondulations établies, écaillage, écaillage, coulures de plastique sur le coin de la jauge — jusqu'au métal sain.
- rectification de profils rétablit la section transversale de conception, qui est l'opération qui corrige réellement le comportement de fonctionnement : position de la bande de contact, conicité équivalente et forces latérales qui entraînent l'usure latérale sur les courbes.
- finition locale Elle traite les soudures, les défauts isolés, les nez de grenouille et les lames d'aiguillage, à des endroits qu'une meuleuse montée sur train ne peut physiquement pas atteindre.
La machine que vous achetez détermine lesquelles de ces quatre tâches vous pourrez effectuer, et à quel coût. C'est là tout l'enjeu du choix, et c'est pourquoi la solution réside généralement dans une combinaison de machines plutôt que dans un seul achat — un point qu'il est important de trancher avant même d'ouvrir un catalogue.
Deux seuils d'acceptation encadrent tout ce qui suit, car ils servent de référence pour évaluer le travail. Sur les réseaux chinois, un profil de sol est accepté dans les 0,3 mm mesuré à l'aide d'une règle de 1 m, avec une rugosité de surface granulométrie inférieure ou égale à Ra 10 μm, absence de bande bleue continue, gradient de pente inférieur à 1‰ et profondeur de coupe maximale de 0,5 mm dans le métal de base. Une machine incapable de respecter ces critères est inopérante, quelle que soit la matière enlevée. L’ensemble des critères et leur mode de mesure sont détaillés dans [référence manquante]. Notre guide explique ce qu'est le meulage des rails et ses avantages pour les exploitants de voies ferrées..
Types de rectifieuses de rails : portatives, automotrices et trains de rectifieuses
Le marché se divise en trois catégories, et cette division ne tient pas à la taille — elle tient à la fonction pour laquelle, parmi les quatre tâches, la machine peut être utilisée.
Ce que fait une machine portative dans les enclos et les cours de récréation
Une meuleuse de rails portative est une machine à une seule tête, pesant généralement entre 60 et 120 kg, transportée par camion ou chariot jusqu'au lieu de travail et mise en place sur le rail en quelques minutes. Son coût est inverse à celui d'un train de meulage : elle est lente au mètre, mais ne nécessite ni possession, ni train de travaux, ni flotte, et elle peut accéder à des endroits inaccessibles aux autres machines.
La liste des emplois qui en dépendent est plus longue que ce que la plupart des ingénieurs imaginent :
- Finition de la soudure. Après soudage aluminothermique ou par étincelage, la collerette doit être retirée et la surface de roulement raccordée au rail d'origine. Il s'agit du principal usage des machines mobiles à l'échelle mondiale.
- Couteaux à cran d'arrêt et grenouilles. Zones réglementées, sections de lames minces et surfaces courbes qu'une unité montée sur train ne peut pas aborder sans risque.
- Défauts isolés. Des creux, des indentations et un écaillage localisé à un endroit précis, où la mobilisation d'un train coûterait plus cher que le défaut lui-même.
- Transitions de courbes et zones de rampes. Les courts tronçons où le profil change et où un train ne peut pas accumuler les portions de route.
- Voies de dépôt, voies d'évitement et butées. Le train ne passe jamais sur la piste.
La vitesse de travail est généralement 1 à 2 km/h avec une seule tête, et la précision réalisable est en fait meilleure que celle d'un train : contrôle de profil de ≤ ±0,1 mm et la finition de surface de ≤ Ra 6 μm Ces performances sont réalisables sur cette catégorie de véhicules, avec une tolérance de ≤ ±0,2 mm et une rugosité Ra < 10 μm. La raison est simple : une tête de guidage manuel travaille lentement et localement, ce qui permet à l’opérateur d’être précis.
Deux architectures énergétiques dominent. Les machines à essence ou diesel fonctionnent en continu et en tout lieu ; les machines électriques sont plus silencieuses et plus propres ; et les machines à batteries lithium-ion sont devenues la norme pour les tunnels, les stations fermées et le travail de nuit dans le métro, où les émissions et le bruit sont des contraintes majeures. Une machine d'aiguillage à batterie lithium-ion représentative actuellement en service fonctionne… Moteur CC sans balais de 4,7 kW sur une batterie de 72 Ah, avec Précision d'avance de 0,1 mm, vitesse de roue de 3600 tr/min, un −80° à +30° Plage de déflexion de la roue et un course d'avance verticale de 200 mm — une course et une plage d'angle suffisantes pour suivre la géométrie des aiguillages et des croisements avec une seule machine.
Le milieu autopropulsé
Entre la machine manuelle et le train complet se trouve une catégorie souvent négligée, mais qui représente souvent le meilleur rapport qualité-prix sur un réseau de taille moyenne : le broyeur automoteur à effectif réduit. Doté de sa propre traction et de sa propre énergie, il peut se déplacer d'un site à l'autre sans locomotive et fonctionner sans train de travaux, mais son débit est inférieur à celui d'un train de 48 pierres. Pour une ligne régionale, un réseau ferroviaire industriel ou un métro aux horaires de nuit courts, cette catégorie s'avère souvent la plus économique.
Les paramètres publiés d'une machine représentative à 12 têtes illustrent le domaine d'application de cette catégorie : 12 × 12 kW de puissance de broyage, vitesses de meule de 4000–6500 tr/min, une plage d'angles de tête de −72° à +20°, 0,2–0,3 mm enlèvement par passage, extraction de poussière de 5000 m³/h, un taux horaire d'environ 300 m/het un jeu de 12 roues d'une capacité d'environ 1000 m de voie. Ces chiffres décrivent une machine qui ne gagnera pas un duel contre un train lourd, mais qui couvrira une courte section, un dépôt ou une période de nuit sans mobiliser une flotte.
Chaîne de broyage vs machine à tête unique : le choix pour le broyage en ligne principale longue
Le choix entre un train et une machine portable est véritablement une question de portée, et le calcul est implacable dans les deux sens.
Une comparaison au niveau du terrain, que nous présentons en détail dans notre comparaison des meuleuses de rails portables et des trains de meulage de taille réelleEn résumé, voici ce que cela signifie :
| Portable / à main | Train de broyage | |
|---|---|---|
| Têtes | 1–2 | 16 à 20, jusqu'à 48 roues par groupe |
| vitesse de travail | 1 à 2 km/h | 3–16 km/h |
| Contrôle du profil | ≤ ±0,1 mm | ≤ ±0,2 mm |
| Finition de surface | ≤ Ra 6 μm | < Ra 10 μm |
| tâche typique | Soudures, aiguillages, défauts isolés, transitions de courbes | Restauration de profils, élimination des ondulations, programmes de prévention |
| Logistique | Transporté sur le site, mis en place sur les rails en quelques minutes | Nécessite un train de possession et un train de travaux |
Le chiffre décisif est le débit par essieu, et non la vitesse. Sur une voiture à grande vitesse à 48 roues, un seul groupe broie 10 à 15 km en continu avant que le matériel ne soit épuisé, et une campagne documentée sur le terrain de Liuzhou 18,72 km de passages en l'espace de deux heures de nuitUne machine portative ne peut rivaliser avec ce résultat, et aucune compétence de l'opérateur n'y changera rien. De même, aucun train de meulage ne peut réaliser la finition d'un collier de soudure ni le travail d'un contre-pointe. Les réseaux qui ne possèdent qu'un seul de ces deux types d'équipement finissent par négliger certains défauts locaux ou par payer le tarif d'un train pour un travail manuel.
Pour la plupart des exploitants, la solution pratique consiste en une flotte mixte : un train ou un véhicule pour les kilomètres de ligne principale, une machine à aiguillages pour les géométries restreintes et des unités mobiles pour les soudures et les travaux de suivi. Si votre champ d’action est véritablement national plutôt que local, les services de meulage des rails peuvent être externalisés plutôt qu’achetés, et les avantages et inconvénients respectifs de la propriété, de la location et de l’externalisation sont abordés dans [référence manquante]. Notre guide des entreprises de rectification de rails et comment les évaluer.
Caractéristiques principales de la machine : puissance, profondeur de coupe et dimensions de la meule
Les brochures affichent des chiffres différents, ce qui complique inutilement les comparaisons. Voici les six chiffres qui se traduisent directement en travail accompli.
Enlèvement par passage. Le chiffre le plus important, car il détermine le nombre de passages nécessaires pour corriger un défaut et donc le temps d'utilisation des rails. Un train de meulage de grande taille élimine 0,1 à 0,3 mm par passage; une petite machine est généralement limitée à ≤0,1 mmCette distinction est importante car les travaux préventifs nécessitent une passe superficielle appliquée régulièrement, tandis que les travaux correctifs requièrent une profondeur suffisante pour atteindre le métal sain sans un nombre excessif de passages. Une machine incapable d'effectuer une passe profonde ne peut éliminer les ondulations déjà formées ; une machine incapable d'effectuer une passe superficielle de manière constante risque de sur-usiner les opérations de prévention.
Puissance de broyage à la tête. Il ne s'agit pas de la puissance installée totale, mais de la puissance réellement délivrée au point de contact. Une machine à grande capacité peut embarquer des centaines de kW répartis entre 48 et 96 têtes. Une machine manuelle standard consomme moins de 5 kW par tête. Chiffres éloquents issus de campagnes réelles : une machine de 290 kg fonctionnant à 68 % de la puissance de broyage disponible (20,4 kW par tête) à 3 600 tr/min et 16 km/het des trains de broyage fonctionnant à 15,6 kW (12 km/h) et 13,8 kW (15 km/h) en conditions de transport lourd. La puissance à la tête détermine le comportement de la roue sous charge et, par conséquent, le risque de brûlure.
Nombre de personnes et organisation. Un plus grand nombre de têtes de rames permet une meilleure couverture par passage et une zone de couverture plus large, mais consomme également plus de roues par kilomètre. Une configuration standard pour les lignes principales comprend 16 ou 20 têtes ; les rames à grande capacité en comptent de 48 à 96. Au-delà d'un certain seuil, la contrainte n'est plus le nombre de têtes, mais la disponibilité des roues : 96 têtes consomment une quantité importante de consommables, et le coût est imputé au budget de fonctionnement plutôt qu'au budget d'investissement.
Dimensions de la roue, alésage et vitesse nominale. Chaque tête est conçue pour un format de roue spécifique, et ce format n'est pas interchangeable. Les spécifications à prendre en compte sont le diamètre × l'épaisseur × l'alésage, ainsi que la vitesse périphérique nominale. Les formats utilisés sur les gammes de machines que nous prenons en charge sont les suivants :
| Machine | Format de roue | vitesse nominale |
|---|---|---|
| Harsco PGM-48 / PGM-96C (classe GMC-96X) | 260 × 90 × 154 mm | 3630 tr/min |
| Harsco PGM-96C (alt.) | 260 × 90 × 153 mm | 3630 tr/min |
| Broyeurs Loram | 260 × 83 × 152 mm | machine évaluée |
| Speno / CRRC GMC96B (type G3) | 250 × 75 × 150 mm | machine évaluée |
| Speno GMC16A (double alimentation) | 180 × 105 × 90 mm | machine évaluée |
| Mécanique | 350 × 60 / 50 / 35 / 25 × 127 mm | 2730 tr/min |
| Voiture de patrouille Harsco RGH20C | 280 × 25,5 × 116 mm | 3630 tr/min |
| Voiture de patrouille Harsco RGH20C | 150 × 80 × 5/8", 150 × 77 × M20 | 6000 tr/min |
| Meuleuse de voie G6 | 150 × 27 × 92 mm | machine évaluée |
| machines portatives et portables | 150 × 70 × M20, 150 × 65 × M20, 150 × 75 × 32, 125 × 65 × 20 | 6000–7500 tr/min |
Nous proposons la gamme complète dans tous ces formats ; gamme de meules de rectification de rails Les listent par famille de machines. Une erreur coûteuse et fréquente consiste à supposer qu'une meule adaptée à la broche conviendra à la tête. L'alésage, l'épaisseur et la vitesse nominale doivent correspondre, et les spécifications de l'abrasif doivent être adaptées à l'application. La question de savoir si une meule peut convenir à plusieurs types de machines reste posée. une réponse spécifiqueet nous l'avons traité séparément.
Plage d'angle et de déplacement. La plage de réglage détermine la géométrie que la machine peut atteindre : inclinaison de la tête d’aiguillage, course d’avance verticale et déplacement latéral. Une machine d’aiguillage nécessite une large plage de déflexion (la machine au lithium mentionnée précédemment offre de -80° à +30°) ainsi qu’une course suffisante pour suivre la géométrie de la lame et du cœur d’aiguillage. Une machine pour les trains de ligne principale nécessite des angles de tête multiples coordonnés pour réaliser un profil complet en un seul passage.
Extraction et émission de poussières. Il ne s'agit pas d'un détail concernant les travaux dans les tunnels, les métros et les stations ; c'est le cahier des charges qui détermine si la machine peut y fonctionner. La capacité d'extraction est exprimée en m³/h, et ce qui importe, c'est la performance de capture des particules fines plutôt que le débit d'air nominal, car ce sont les copeaux submicroniques qui atteignent les caténaires et les équipements de signalisation.
Interface de montage et de pilotage. La spécification la moins prestigieuse et celle qui risque le plus d'immobiliser une machine. Le format de la fixation, le filetage et la longueur d'engagement effective doivent correspondre à la tête ; sur les grandes roues, un filetage de trou de boulon avec un engagement minimal défini est spécifié pour une raison, et remplacer les fixations pour adapter une roue est une décision qui coûte plus cher que la roue elle-même.
Rectifieuse de rails vs rectifieuse de voies ferrées : Choisir la machine adaptée au profil du rail
Ces deux termes sont utilisés de manière imprécise, ce qui engendre de réelles erreurs d'approvisionnement. La distinction essentielle ne réside pas dans la formulation, mais dans la section et le profil du rail sur lequel la machine doit fonctionner.
- Poids du rail et géométrie de la tête. Une machine réglée pour un rail de 60 kg/m ne fonctionne pas automatiquement sur un rail de 75 kg/m, et inversement. La largeur de la tête, la géométrie de contact et le profil cible sont tous différents, et les angles de rectification permettant d'obtenir un profil E1 correct pour un rail de 60 kg/m ne permettent pas, par simple transposition, d'obtenir un profil correct pour un rail de 75 kg/m.
- Qualité de l'acier pour rails. Les réseaux ferroviaires chinois utilisent des rails de 60 et 75 kg/m en U71Mn, U75V et U78CrV. Les nuances à tête trempée et microalliées se comportent différemment des rails en carbone standard et tolèrent beaucoup moins bien la découpe à chaud ; la même combinaison machine-roue qui fonctionne bien avec l’U71Mn endommagera l’U78CrV. Comment la dureté de l'acier des rails influence le choix des roues Il est important de répondre à cette question avant de spécifier la machine, car la réponse contraint les deux.
- État du profil au départ. Une machine utilisée pour restaurer un profil doit pouvoir atteindre la cible depuis la section de départ mesurée. Si l'écart est important, le nombre de têtes et le débit d'enlèvement de matière par passe doivent être suffisants pour le corriger dans le nombre de passes disponibles ; s'il est faible, une machine plus légère fera l'affaire pour un coût bien moindre.
Le test pratique consiste à prendre le profil de rail mesuré et le profil de conception de cette section, à calculer l'écart maximal et à déterminer quelle combinaison de passes et d'enlèvement par passe permet de le réduire à une seule dimension. Ce simple calcul élimine la plupart des machines inadaptées avant même l'établissement d'un devis ; c'est également ce calcul qui détermine le nombre de roues nécessaires pour le travail.
Il existe une autre dimension qu'il convient de mentionner, car elle piège les opérateurs sur les longs tronçons : le profil n'est pas uniforme le long du parcoursL’usure des rails varie selon qu’ils soient en ligne droite, en courbe (sur les rails hauts), en courbe (sur les rails bas) ou dans les zones de transition. Une machine qui conserve bien son profil dans une situation donnée peut ne pas le conserver dans une autre. C’est pourquoi… Notre guide séparé sur le meulage des profils de rails considère le profil cible comme une décision par emplacement plutôt que comme un chiffre unique à l'échelle du réseau.
Comment adapter une machine à la tâche
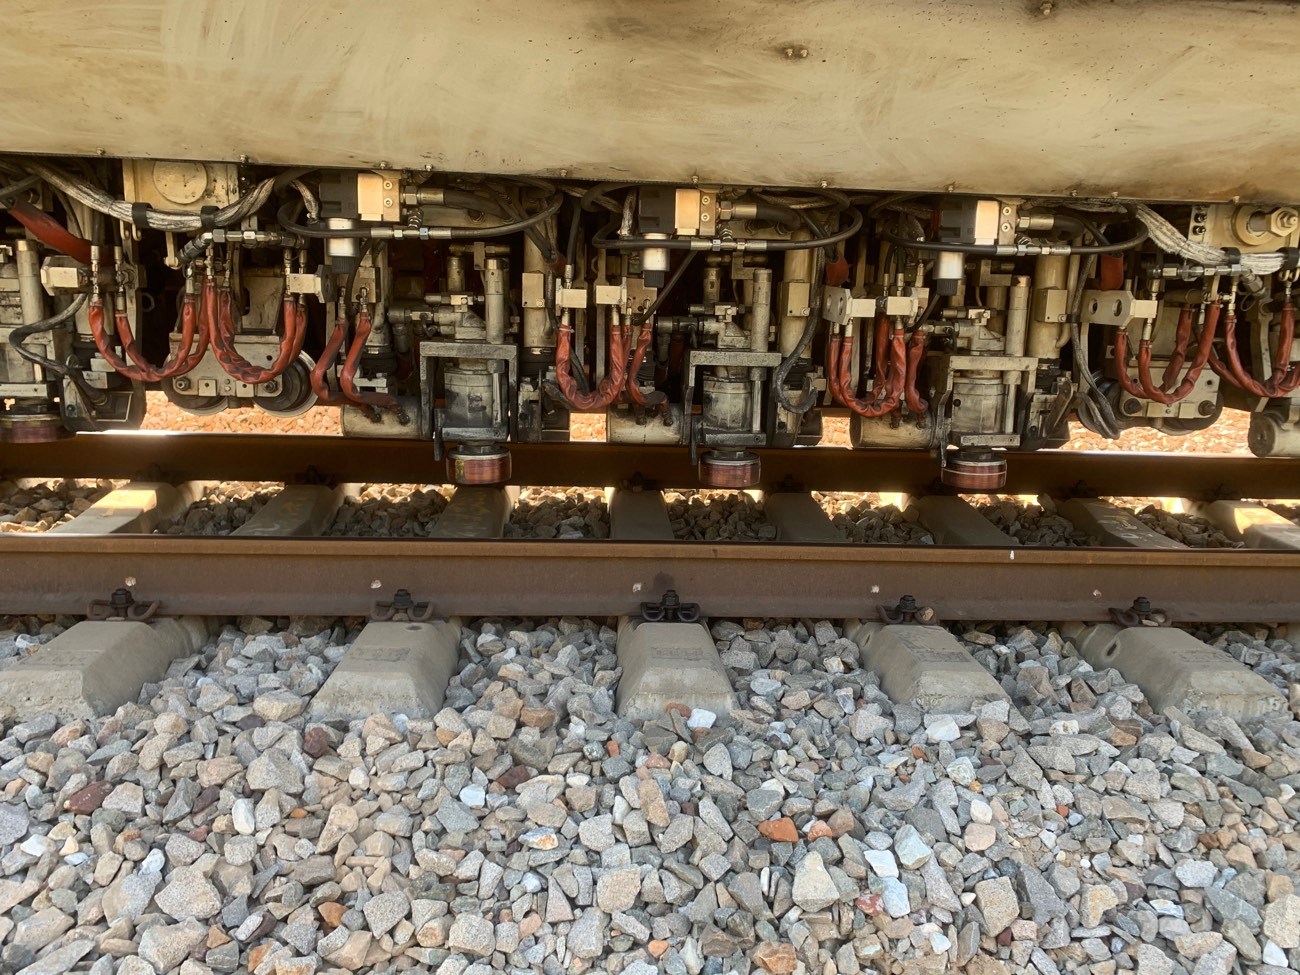
Travaillez à rebours, en partant de la tâche. Six questions, posées dans cet ordre, permettront de réduire le nombre de candidats à deux ou trois — et ce sont : les six mêmes que nous utilisons lorsqu'un client demande comment choisir une rectifieuse de rails de chemin de fer.
1. Où se déroule le broyage ? Kilomètres de voie principale ouverte, ou aiguillages, soudures et défauts isolés ? La réponse divise immédiatement le marché en deux. Les travaux sur la voie principale concernent un véhicule ou un train ; ceux sur les aiguillages, les soudures et les dépôts concernent des engins portables ou compacts.
2. Quelle quantité de métal doit être enlevée, et à quelle fréquence ? Les programmes de maintenance préventive cyclique privilégient des passes superficielles et régulières, et mettent l'accent sur la stabilité plutôt que sur la puissance de coupe. Les travaux correctifs sur des ondulations existantes nécessitent une profondeur de coupe importante. Une machine optimisée pour l'une représente un compromis pour l'autre, et un parc de machines devant effectuer les deux types d'opérations requiert plusieurs catégories de machines ; il s'agit là du principal écart de planification que nous constatons.
3. Quelle source d'alimentation le site peut-il supporter ? Le lithium est utilisé dans les tunnels, les stations fermées, les zones de circulation nocturne du métro et tout lieu où les émissions ou le bruit sont limités ; le diesel ou l’électrique sont recommandés pour les campagnes de production intensives et soutenues sur les voies ouvertes. Sur un réseau comportant à la fois des sections en tunnel et des sections à ciel ouvert, deux machines peuvent s’avérer plus efficaces qu’un seul compromis.
4. Quelle précision doit être prouvée lors du transfert ? C’est à ce stade que la norme d’acceptation intervient dans le cahier des charges. Si l’opérateur doit démontrer un profil conforme au critère de rectitude à 0,3 mm près et une rugosité Ra ≤ 10 μm sans bleuissement, la machine doit garantir une répétabilité à ce niveau et la méthode de mesure doit être indépendante de la machine. Les cœurs d’aiguillage et les rails de commande nécessitent généralement une fonction de copie plutôt qu’une coupe à plat.
5. L'alimentation de la roue est-elle adaptée à la tête ? Le diamètre, l'alésage, l'épaisseur, l'abrasif, le grain et la vitesse nominale de la meule doivent tous être adaptés à la conception de la tête de coupe. Une machine dont la seule meule compatible est importée et dont le délai de livraison est long est une machine dont la disponibilité est limitée par ce délai.
6. Quel type de support est inclus ? La mise en service, la formation des opérateurs, la fourniture de roues de rechange, le délai d'intervention et la capacité à fabriquer une roue sur mesure lorsque le format de la machine est inhabituel sont autant d'éléments essentiels. Sur une machine conçue pour fonctionner pendant quinze ans, le dispositif d'assistance perdure bien au-delà de la fiche technique.
Si ces six points sont bien définis, le choix de la machine en découle généralement. Une seule erreur peut engendrer des coûts ultérieurs, généralement sous forme de réaffûtage, d'une durée de vie des meules réduite de moitié par rapport au devis initial, ou d'une machine immobilisée faute de matériel adéquat.
Deux autres questions, extérieures aux six premières, déterminent le modèle commercial : Combien de kilomètres par an la machine va-t-elle réellement broyer ?, et quelle est la durée de la possessionSi le kilométrage annuel est faible ou si le besoin est ponctuel, faire appel à un service de location ou louer un véhicule peut s'avérer plus avantageux que d'en être propriétaire, la flexibilité étant alors plus intéressante que son utilisation réelle. En revanche, si le kilométrage est élevé et continu, l'achat est généralement la solution la plus judicieuse et le calcul se base alors sur le coût par kilomètre plutôt que sur le coût d'acquisition.
Ce que la machine ne résout pas : les roues, les consommables et le coût par kilomètre
C'est le poste de dépense le plus souvent négligé dans les décisions d'achat, et c'est là que se situe réellement le budget de fonctionnement.
La meule n'est pas un simple accessoire de la machine ; elle constitue la moitié du système de coupe. Deux meules de mêmes dimensions nominales, mais de caractéristiques abrasives et de liant différents, auront un comportement différent, et ce, de trois manières que l'opérateur perçoit directement : quelle quantité de métal est enlevée par passage, combien de temps dure la roue, et si la surface est exempte de brûluresCes trois variables sont mesurables, et les différences sont importantes.
Les données de terrain issues des campagnes chinoises le confirment :
| Campagne | Machine et état | Résultat |
|---|---|---|
| Liuzhou, 2022 | GMC-96X, fenêtre de nuit de 2 heures | 18,72 km parcourus ; usure des roues 20–30 mm contre 43,5–59 mm pour la roue de référence importée |
| Ligne Yiyang-Yangkou, 2023 | 12 km/h, 15,6 kW ; 145 kilomètres-passes au total | Usure moyenne 25,45 mm → 5,7 passages-km par mm de roue |
| Transport lourd de Shuohuang, 2023 | 15 km/h, 13,8 kW ; 172,8 kilomètres-passes au total | Usure moyenne 34,67 mm → 4,98 passages-km par mm de roue |
| Hewu à grande vitesse, 2020 | PGM-96C, 68 % de puissance (20,4 kW), 3 600 tr/min, 16 km/h, 260 × 90 × 154 mm à 50 m/s | 4,28 passes-km/mm contre 3,27 Pour la roue actuelle : un gain de durée de vie de 1,31× ; moyenne 214,22 km de passage par roue |
Lisez attentivement la ligne Liuzhou, car elle illustre parfaitement l'importance du choix des roues. Deux roues montées sur la même machine, dans les mêmes conditions et effectuant le même travail : un jeu de roues s'est usé de 20 à 30 mm, l'autre de 43,5 à 59 mm. Pour un résultat identique, les roues ont consommé environ deux fois plus de consommables, et cette différence ne provenait pas de la machine. Il est judicieux de recalculer tout achat de machine en tenant compte du fait que la durée de vie des roues peut varier du simple au double, car c'est ce que confirment les faits.
La même logique implique que le chiffre à négocier n'est pas le prix de la roue, mais le coût par kilomètre — nombre de roues consommées par kilomètre, multiplié par le prix par roue, plus le temps de piste consommé par les passages. Notre guide des prix des meules de meulage de rails Notre document explique quelles décisions relatives aux spécifications influent sur le prix, et détaille les facteurs qui déterminent le coût par kilomètre, notamment l'impact du nombre de passages sur la facture totale. analyse du coût de meulage des rails par kilomètre.
Trois propriétés des consommables doivent être vérifiées avant qu'une machine ne soit mise en service :
- Force de rotation. Une meule de rectifieuse de rails fonctionne à grande vitesse périphérique sous charge, et sa sécurité repose sur des essais d'éclatement. Une meule actuellement sous tension a passé avec succès un test de vitesse de sécurité à 4775 tr/min maintenus pendant 30 secondes sans ruptureet un test d'éclatement à 6354 tr/min sans rupture, avec un déséquilibre mesuré à 21 g contre une limite ≤39 et des tolérances dimensionnelles sur le diamètre et l'épaisseur dans une limite de ±1,5 mm — testé selon JB/T 11431-2020 et GB 2494-2014.
- Performances de coupe par rapport aux exigences. Les tests de l'institut Abrasive sur les types de meules de meulage de rails ont mesuré un enlèvement de matière dépassant les exigences techniques par 1,4 à 2,6 fois sur l'ensemble des niveaux, ce qui se traduit par un nombre réduit de réussites sur la piste.
- Tendance à brûler. Le comportement thermique détermine si la roue peut être utilisée sur un rail à tête trempée. L'imagerie thermique comparative à 3 600 tr/min a enregistré une température de surface de travail de : 124 °C contre 143 °C pour la référence importée, avec des émissions de SO₂ inférieures de 30 à 35 % — pertinent partout où les émissions sont réglementées.
La productivité d'une machine dépend de la qualité de ses meules, et c'est au niveau de la meule que le programme de meulage est exécuté. Qu'il s'agisse de la meule d'une machine portative ou de celle d'un train, la productivité reste la même. sont interchangeables Il s'agit d'une question déterminante pour savoir quelle proportion d'une flotte mixte peut partager une même ligne de consommables. C'est pourquoi il est préférable de spécifier les deux éléments comme un système unique plutôt que de les acheter séparément. C'est sur cette base que nous travaillons avec les opérateurs de machines, en complément de l'équipe plus large. solution de maintenance ferroviaire Nous fournissons.
Si le projet en est à l'étape du devis, il est judicieux de commencer par constituer le dossier de données permettant de comparer les devis des roues et des machines. Notre guide pour obtenir un devis de rectification de rails définit ce qu'il faut envoyer.
Liste de vérification pour l'achat d'une machine : pièces détachées, service et formation
L'achat d'une machine représente un engagement de quinze ans, et le document de mise en service doit refléter cette durée. Les éléments suivants doivent figurer dans le cahier des charges, et non dans un avenant.
pièces détachées et consommables - Chaîne d'approvisionnement des roues : fabricants, délais de livraison, disponibilité locale de roues équivalentes. - Disponibilité garantie pour toute la durée de vie prévue de la machine, avec une quantité annuelle spécifiée et un engagement de réponse aux commandes urgentes. - Pièces d'usure courantes (courroies, roulements, composants hydrauliques, câbles) : liste des pièces et prix fournis lors de la livraison. - Possibilité de fabriquer des roues aux formats non standard et quantité minimale de commande.
Service et réponse - Assistance à la mise en service et personnes chargées de cette tâche. - Délai d'intervention et méthode de mesure. - Capacité de diagnostic à distance, si la machine est équipée de systèmes de mesure et de contrôle. - Assistance sur site lors de la première campagne de rectification : c'est à ce moment que les erreurs de spécification apparaissent, et la présence du fournisseur permet de transformer une journée perdue en une expérience enrichissante. - Programme de maintenance avec intervalles pour les systèmes sujets aux défaillances : roulements de la tête de rectification, circuits hydrauliques, système d'aspiration des poussières, batteries sur les machines au lithium.
Entraînement - Formation des opérateurs sur la machine spécifique, couvrant non seulement les commandes mais aussi les paramètres de rectification : profondeurs de passe, angles, vitesses et signes de surchauffe de la meule. - Formation à la réception et au contrôle dimensionnel : un opérateur incapable de mesurer un profil ne peut attester de la conformité du travail effectué, et c’est généralement lui qui signe le rapport. - Formation de remise à niveau, car les réglages de rectification évoluent avec le changement d’équipe. Un programme de formation structuré, tel que… Nous dispensons des formations au meulage aux opérateurs, tend à s'amortir grâce à la réduction du surmenage. Les modalités de formation et d'assistance sont également incluses. Notre réponse à la question : que se passe-t-il après l’achat d’équipement ?.
Documentation - Capacités machine mesurées : précision et répétabilité du profil démontrées sur la piste, et non relevées sur un plan. - Fiche technique de la roue associée à chaque tête, indiquant l’alésage, l’épaisseur et la vitesse nominale. - Critères d’acceptation de la surface finie et méthode de mesure. - Documentation de sécurité relative à la roue : résultats des essais d’éclatement et conformité aux normes.
Conditions commerciales - Estimation de la consommation annuelle de roues par kilomètre, avec la méthode de calcul utilisée. - Conditions d'une commande d'essai avant engagement sur une flotte, et objectifs de cet essai. - Précision quant à la responsabilité du fournisseur concernant la conformité du profil sur toute la section, ou uniquement la fourniture de la roue.
Erreurs de sélection courantes et leur coût
Achat basé sur le nombre d'employés. La plus grosse machine disponible n'est pas forcément la plus adaptée à un réseau à forte fréquentation ou à un métro avec des créneaux horaires de deux heures. Le nombre de machines augmente le débit, qui peut rester inutilisé, et consomme des roues, qu'elles soient en service ou non.
Spécifier la machine avant de lire le rail. Le profil, le poids, la nuance d'acier et l'écart mesuré par rapport aux spécifications doivent tous être pris en compte avant la sélection des machines, car ils en constituent les contraintes. Des machines ont été achetées pour des voies en U71Mn de 60 kg/m et ensuite utilisées pour travailler des rails en acier trempé de 75 kg/m, où la marge de sécurité est nulle.
Considérer la roue comme un achat séparé. C’est cette erreur qui a les conséquences financières les plus importantes, et les chiffres de Liuzhou mentionnés plus haut le démontrent : à machine et fenêtre identiques, la consommation de la roue est environ deux fois supérieure. Spécifier la roue et la machine comme un seul système ne coûte rien et représente un gain considérable.
En supposant des balances de précision avec prix. Une machine portative offre une précision de ±0,1 mm et une rugosité Ra de 6 μm ; une chaîne de rectification offre une précision de ±0,2 mm et une rugosité Ra de 10 μm. La machine la plus lente est la plus précise. Investir dans une machine imposante pour des travaux de précision revient à acheter un outil inadapté, mais plus cher.
Oublier la possession. Le rendement réel d'une machine est limité par la fenêtre de tir, et non par sa fiche technique. Une fenêtre de tir nocturne de deux heures a permis d'atteindre 18,72 km de passages lors d'une campagne bien menée ; une machine nécessitant une préparation plus longue ou un train de travaux pourrait ne pas atteindre la moitié de ce rendement dans la même fenêtre.
Ignorer le procès. Seul un essai sur votre propre voie, avec votre propre profil et votre propre pente de rail, permet de garantir les performances des roues. Il est donc judicieux de négocier des conditions autorisant un essai mesuré avant tout engagement sur une flotte. Notre guide pour obtenir un devis de rectification de rails explique comment structurer la comparaison afin que le procès aboutisse à une décision plutôt qu'à une impression. gamme de rectifieuses de rails est une référence utile pour comparer les formats côte à côte.
Acheter sans avoir la possibilité de mesurer et de vérifier. Une machine qui broie mais dont la conformité aux critères d'acceptation ne peut être vérifiée est une machine dont le fonctionnement ne peut être validé. La méthode de mesure fait partie intégrante de l'achat.
Guide pratique des familles de machines que vous rencontrerez
Quiconque recherche une rectifieuse de rails rencontrera régulièrement les mêmes familles de modèles ; savoir à quoi elles correspondent permet de gagner un temps précieux. Ce qui suit est une présentation, et non une recommandation : la machine constitue une partie du cahier des charges, et la meule l’autre, qui est notre cœur de métier.
trains de marchandises à la chaîne couvrir les opérations principales. Les principales plateformes en service à l'échelle mondiale sont les gammes PGM et GMC de Speno et Harsco, les broyeurs de Loram, les unités à grande vitesse et de transit de Vossloh et la série GMC de CRRC. Les architectures des machines diffèrent suffisamment pour que les formats de meules ne soient pas interchangeables entre les familles ; notre répertoire des fabricants de rectifieuses de rails et des familles de machines qu'ils fournissent décrit le paysage et les formats de roue utilisés par chaque famille.
Unités de broyage à grande vitesse et passives Ces outils fonctionnent en déplacement, à des vitesses proches de la vitesse de la ligne, ce qui en fait les seuls utilisables dans un horaire en temps réel. De conception peu profonde, ils conviennent davantage aux programmes préventifs qu'aux corrections importantes.
Machines d'aiguillage et de manœuvre Ces machines sont conçues autour du dégagement et de la reproduction : corps étroits, large débattement de la tête d’aiguillage et, dans les versions haut de gamme, contrôle de profil CNC suivant un profil cible enregistré pour les cœurs et les lames. Lors des travaux d’aiguillage, le critère d’acceptation est la géométrie et la surface, et non le volume enlevé ; c’est pourquoi une coupe à plat trop agressive représente une erreur coûteuse plutôt qu’une solution plus lente.
machines portables et de poche Elles effectuent les travaux de soudure, de contrôle des défauts et d'entretien en dépôt. Leur importance est disproportionnée par rapport à leur coût : sur la plupart des réseaux, ce sont ces machines qui garantissent la conformité des dossiers de réception, car elles interviennent dans tous les endroits inaccessibles au train.
Un cas particulier qu'il convient de mentionner : L'industrie utilise également des véhicules de meulage recyclés : d'anciens trains reconstruits autour de nouvelles têtes de meulage et de nouveaux systèmes de commande, parfois avec un format de meule différent de l'original. Ce sont des machines tout à fait légitimes, offrant un réel avantage en termes de coûts. Toutefois, les spécifications de leurs meules sont souvent propres à chaque reconstruction et il est conseillé de les vérifier avant toute acceptation, car le format peut ne correspondre à aucun modèle standard du catalogue. Un véhicule de ce type, le véhicule de meulage de rails Molaton, dérivé d'une unité Loram reconstruite, est traité séparément dans nos fiches techniques.
Demander une recommandation de machine à RailwayCare
RailwayCare fabrique des meules abrasives agglomérées pour le traitement des rails depuis 2004. Première entreprise chinoise spécialisée dans ce domaine, elle est issue du laboratoire des matériaux de friction de l'Université de Technologie de Wuhan et a participé à l'élaboration de la norme JB/T 11431, norme nationale chinoise relative aux meules abrasives agglomérées pour le traitement des rails. La marque Molaton propose des meules adaptées aux systèmes de montage et d'entraînement des principales familles de machines en service, notamment Mecno, Speno et CRRC GMC, Harsco PGM et GMC, Loram, ainsi que les machines d'aiguillage et mobiles. Les dimensions sont spécifiées pour chaque machine et non selon un profil générique.
Comme nous fournissons les consommables pour de nombreux types de machines, nous savons quelles combinaisons machine/roue fonctionnent sur quelle voie ; c’est cette connaissance que nous mettons à votre service pour vous aider dans votre choix. Nous ne sommes pas un tiers neutre et nous vous indiquerons clairement pour quelles machines nous pouvons fournir les consommables, la durée de vie des roues sur des voies comparables et les spécifications qui ne correspondent pas à votre réseau ferroviaire.
Si vous spécifiez une rectifieuse de rails, remplacez des meules sur des machines déjà en service ou essayez de comprendre pourquoi une machine coûte plus cher au kilomètre qu'une autre sur le même réseau, veuillez nous envoyer la marque et le modèle de la machine, la section du rail et la nuance d'acier, ainsi que l'état du profil mesuré.
WhatsApp : +86 15072332788
Courriel : simon.wang@railwaycare.com
Comment choisir la bonne meuleuse pour ma piste ?
Choisissez vos tâches en partant de l'extérieur : déterminez s'il s'agit de travaux de rectification sur des kilomètres de lignes principales ou sur des aiguillages, des soudures et des défauts isolés ; calculez la quantité de métal à enlever et la fréquence d'usinage ; vérifiez la source d'alimentation disponible sur le site ; établissez la précision requise par le cahier des charges ; assurez-vous que le format de la meule est compatible avec la tête de rectification ; et évaluez la disponibilité des meules de rechange et la formation du fournisseur. Ces six questions, posées dans cet ordre, permettent de restreindre rapidement le marché, et le format de la meule est la contrainte la plus souvent découverte trop tard.
Quelle est la différence entre une machine portative et un train de broyage ?
Une rectifieuse de rails comprend des machines mono-tête et des machines multi-têtes compactes utilisées pour les soudures, les aiguillages et les défauts isolés. Elle travaille à une vitesse de 1 à 2 km/h avec une précision de ≤ ±0,1 mm et une rugosité de surface ≤ Ra 6 μm. Un train de rectifieuse de rails est un véhicule automoteur multi-têtes destiné à la restauration du profil et aux programmes de maintenance préventive sur plusieurs kilomètres de voie principale. Il travaille à une vitesse de 3 à 16 km/h avec 16 à 96 têtes et une précision de surface ≤ ±0,2 mm. Ces deux types de machines effectuent des tâches différentes, et non la même tâche à différentes échelles ; c’est pourquoi la plupart des réseaux ont besoin des deux.
Quel est le coût d'utilisation d'une meuleuse de rails ?
Évaluez le coût au kilomètre plutôt que le coût d'achat ou le prix des roues, car la durée de vie des roues varie considérablement selon les spécifications. Lors de campagnes documentées, la consommation des roues a varié de 4,98 à 5,7 passages-km par mm d'usure de la roue sur les lignes de transport lourd et régionales, et un essai à grande vitesse a été enregistré 214 km de passage par roue avec une durée de vie 1,31 fois supérieure à celle de la roue actuelle. Deux roues montées sur la même machine, dans les mêmes conditions, ont présenté une usure respective de 20 à 30 mm et de 43,5 à 59 mm, soit un coût de consommables environ deux fois moindre pour une production identique.
Une seule machine peut-elle rectifier différents profils de rails ?
Il est possible de configurer la machine pour ces sections, mais son utilisation n'est pas interchangeable sans spécifications préalables. Le poids du rail modifie la géométrie de la tête de coupe et le profil cible, et la nuance d'acier influe sur la marge de brûlage : les aciers U71Mn, U75V et U78CrV se comportent différemment sous une même tête de coupe, et un rail trempé en tête supporte une chaleur bien moindre. Avant d'affecter une machine à une section, il convient de prendre en compte le profil mesuré et le profil de conception, de calculer l'écart maximal et de vérifier que la machine peut le réaliser avec les passes disponibles.
Que doit contenir une liste de contrôle pour un achat ?
Conditions d'approvisionnement des meules avec délais de livraison et disponibilité garantie ; liste des pièces d'usure ; délais d'intervention et assistance à la mise en service ; formation des opérateurs couvrant les paramètres de rectification et pas seulement les commandes ; formation aux mesures et à la réception ; démonstration concrète des performances de la machine (et non simplement annoncées) ; et estimation annuelle de la consommation des meules avec son mode de calcul. Les contrats d'assistance sont valables au-delà de la fiche technique pour une machine prévue pour fonctionner pendant quinze ans.
Vaut-il mieux acheter ou sous-traiter les travaux ?
Cela dépend du kilométrage annuel et de la durée de possession possible. Un kilométrage élevé et régulier privilégie généralement l'achat, le calcul se faisant alors sur le coût au kilomètre. Un kilométrage faible ou occasionnel favorise la location ou le sous-traitance, car la flexibilité prime sur l'utilisation. Les facteurs déterminants sont le kilométrage annuel, la durée maximale de possession et la possibilité d'utiliser pleinement la machine ; une machine immobilisée continue d'engendrer des coûts supplémentaires.