Soudage aluminothermique des joints de rails : pourquoi le meulage représente la moitié du travail
- Partager
- Éditeur
- RailwayCare
- Heure de diffusion
- 2026/9/15
Résumé
Le soudage aluminothermique des joints de rails et le meulage sont complémentaires : ce que le procédé laisse derrière lui, le passage au soudage par étincelage prévu pour 2025 et la manière dont les joints sont acceptés.
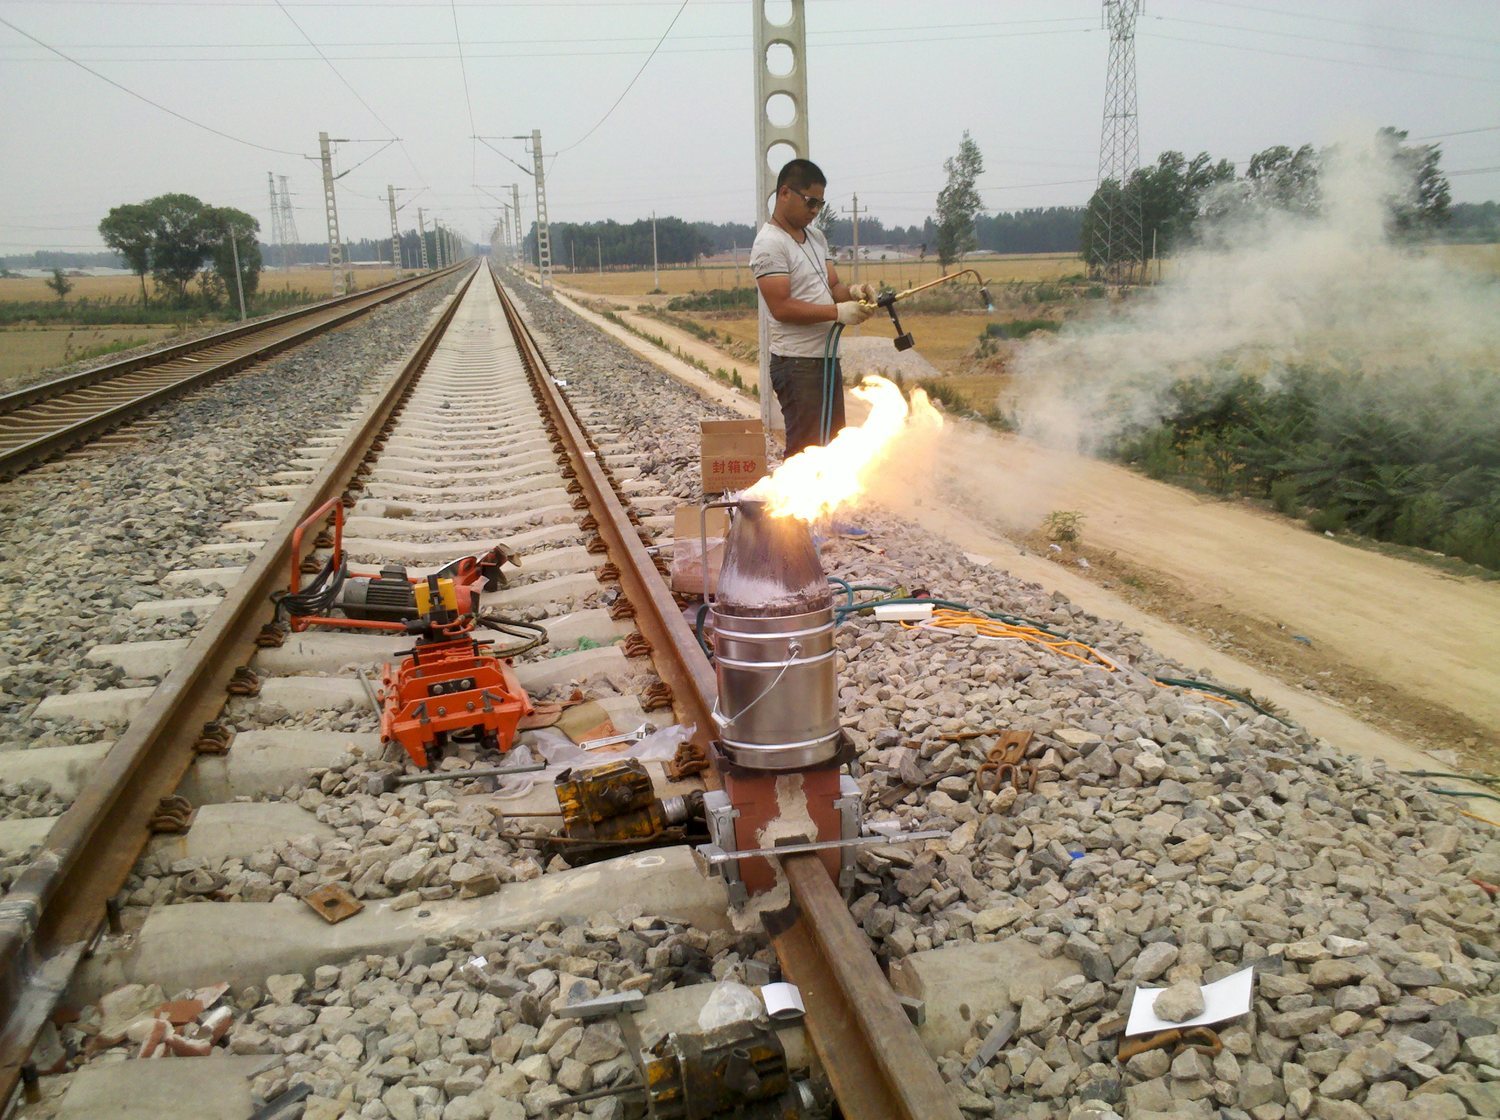
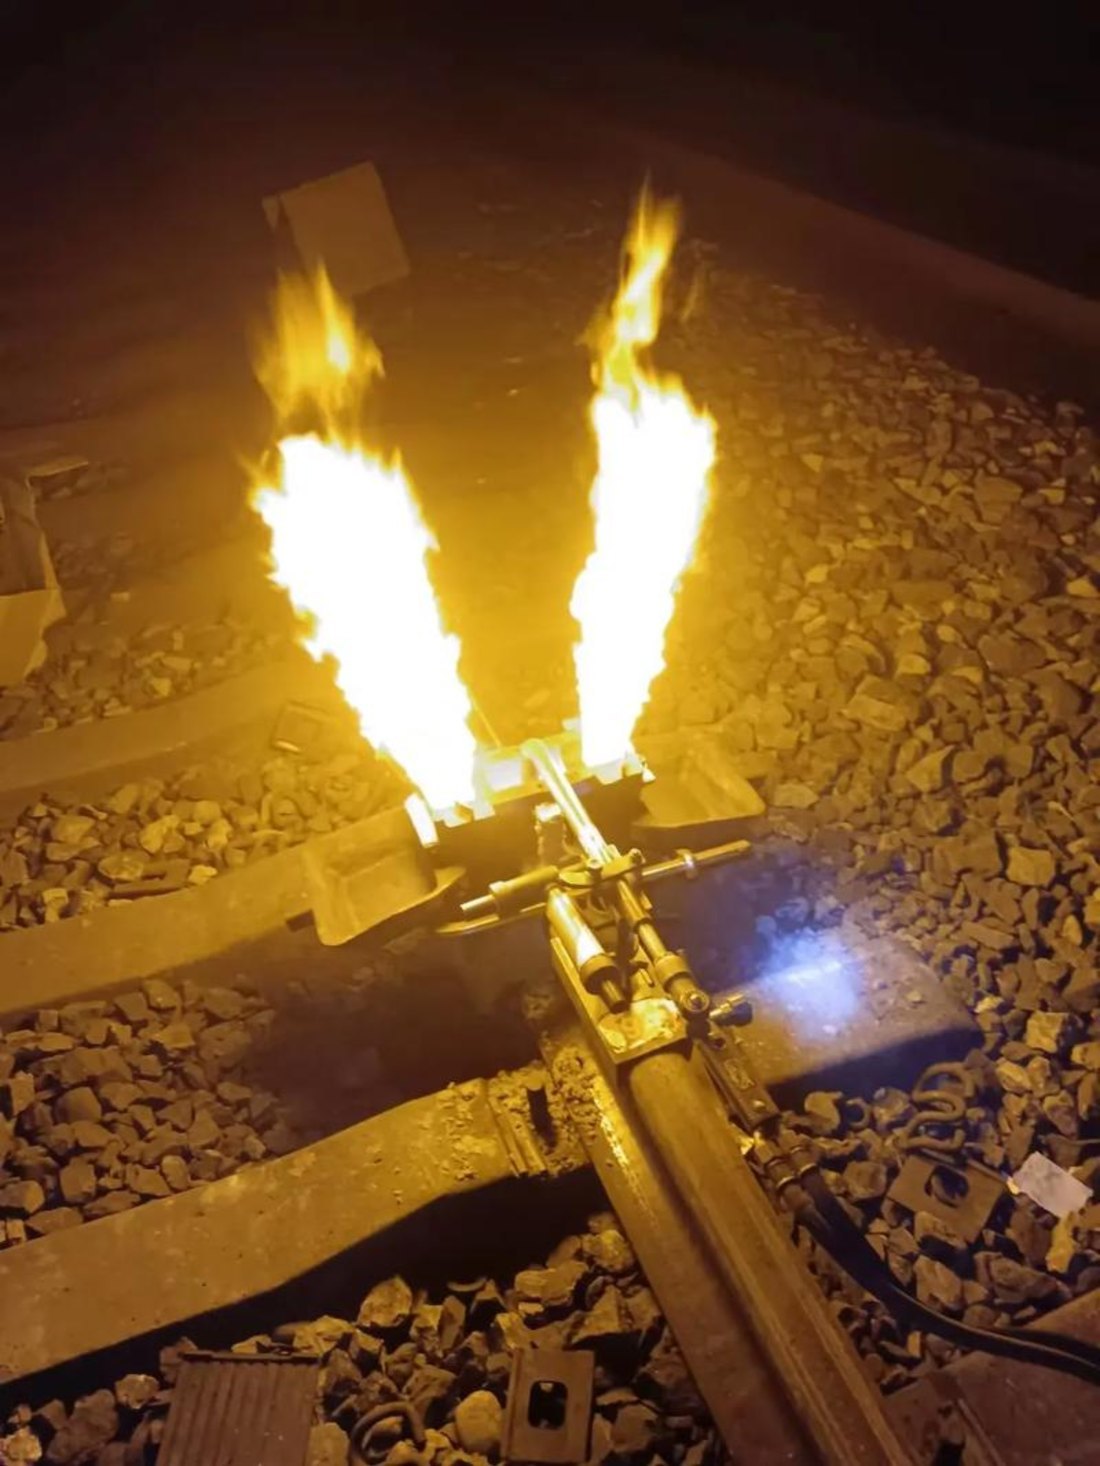
Une soudure aluminothermique est réalisée en une minute environ, grâce à une réaction chimique violente suivie de quelques minutes de solidification. Le joint n'est alors qu'à moitié terminé. Ce procédé laisse derrière lui un bourrelet, une zone affectée thermiquement dont la dureté diffère de celle du rail, et une surface de roulement qu'aucune roue ne doit toucher avant d'avoir été usinée et rectifiée pour retrouver son profil d'origine. Voici la relation entre deux technologies souvent considérées comme rivales : le soudage aluminothermique des joints de rails et le meulage des rails sont en réalité complémentaires. L’une assemble l’acier ; l’autre rend le joint apte au trafic. Cet article explique le fonctionnement du soudage aluminothermique sur l’acier, les imperfections qui nécessitent un meulage, l’impact de la politique chinoise de construction de nouvelles lignes à l’horizon 2025 sur les lieux d’utilisation de ce procédé, et pourquoi la demande de meulage persiste malgré le changement de méthode de soudage. Nous fournissons les meules utilisées pour la finition des soudures, sur machines portatives et sur trains de meulage ; ce texte est donc rédigé du point de vue des consommables. Le soudage aluminothermique (ou aluminothermique) est un procédé de fonderie déguisé en soudage. La poudre d'aluminium réduit l'oxyde de fer, et la réaction – environ 3FeO + 2Al → Al₂O₃ + 3Fe , avec environ 880 kJ – porte les produits à plus de 2 500 °C en une minute. L'acier en fusion remplit un moule fixé autour de l'écartement du rail et fusionne avec les extrémités préchauffées du rail ; le laitier remonte à la surface et est recueilli dans le creuset. Les paramètres de processus qui déterminent si le joint résistera au trafic sont impitoyables et globalement cohérents entre les fournisseurs et les normes : Deux normes sont importantes sur le plan commercial. La norme EN 14730 est la spécification de référence pour les procédés de soudage aluminothermique en Europe et sur les marchés qui certifient les pratiques européennes ; en Chine, la norme Q/CR 1-2014 (conditions de commande des roues de train pour le meulage des rails) et les règles d’entretien des voies de l’exploitant régissent le joint fini et le meulage qui le produit. Une fois le moule retiré et le collier cisaillé, il reste cinq éléments que seul le meulage (et l'inspection) peuvent corriger : C’est pourquoi l’administration ferroviaire chinoise classe le meulage, le redressage et la réparation par soudage comme les trois méthodes acceptées de remise en état des aiguillages ([2004] 354, article 7.1.3). Le meulage n’est pas un simple travail d’esthétique ; il s’agit de l’un des trois procédés de réparation reconnus. En 2025, la situation a changé pour les nouvelles constructions. Suite à la rupture d'une soudure courbe sur l'aiguillage 228 de la gare de Gasi Lake sur la ligne Golmud-Korla, le département de l'électricité et de la signalisation des Chemins de fer chinois a publié une note (工电线路电〔2025〕5号) dont l'effet pratique est désormais une exigence de gestion professionnelle : sur les voies ferrées nouvellement construites et reconstruites, le soudage par étincelage et le soudage sous pression de gaz doivent être utilisés à la place du soudage aluminothermique. Il convient de lire attentivement les raisons invoquées, car elles décrivent les modes de défaillance plutôt que le processus : Le même ensemble de directives préserve la limite : les soudures de verrouillage à l'intérieur d'un aiguillage et entre les extrémités de l'aiguillage et la ligne courante peuvent toujours utiliser le soudage aluminothermique (TB 10082—2017, clause 8.0.6), et le soudage sur site en général est orienté vers le soudage par étincelage lorsque cela est possible. Pour tout propriétaire d'équipement de meulage, la conséquence technique est simple et pourtant facile à négliger : un changement de méthode de soudage modifie la quantité de meulage, mais pas sa nécessité. Une soudure par étincelage arrive sur la voie ferrée sous forme d'un joint ductile, forgé et ébarbé, ne nécessitant qu'une finition relativement légère. Une soudure aluminothermique, quant à elle, arrive sous forme de pièce moulée qui doit être cisaillée à chaud puis meulée. Sur un réseau qui abandonne le soudage par étincelage pour les nouvelles constructions tout en continuant à utiliser l'aluminothermie pour les soudures de verrouillage, la charge totale de meulage se déplace sans diminuer ; et les joints qui restent soudés aluminothermiquement sont, de fait, ceux dont la géométrie est la moins tolérante. Les recommandations de 2025 constituent une politique relative aux nouvelles lignes de production, et non un jugement sur le procédé. Le soudage aluminothermique conserve des avantages qu'aucune autre méthode sur le terrain n'égale : Pour les applications à grande vitesse et les charges lourdes, le procédé utilise des charges alliées, un préchauffage rigoureusement contrôlé et un meulage post-soudage obligatoire afin d'obtenir des tolérances géométriques strictes. Les assemblages pour charges lourdes de 25 à 40 tonnes par essieu sont ceux où l'opération de finition est la plus critique, car c'est au niveau de la soudure qu'une fissure de fatigue a le plus de chances de se former. Le meulage remplit trois fonctions au niveau d'un joint soudé, et seule la première concerne l'aspect esthétique : La longueur de meulage, c'est-à-dire la distance que doit parcourir la passe de meulage le long du rail de chaque côté de la soudure, est un paramètre à part entière, souvent sous-estimé sur le terrain. Nous avons déjà expliqué pourquoi la longueur de meulage est un paramètre critique, bien que souvent négligé, dans la finition des cordons de soudure . Si vous spécifiez des consommables, c'est ce tableau qui importe : un même joint nécessite un effort de meulage différent selon sa méthode de fabrication : La conséquence en termes de consommables est tout aussi concrète. Lorsque la charge de rectification est élevée, la meule est sollicitée pour usiner de l'acier moulé, éliminer les résidus de soudure et réaliser un gradient de dureté, le tout sans s'encrasser, se glacer ni brûler le métal de base. Cette tâche est plus exigeante que la rectification de profils rectilignes, et c'est pourquoi une meule standard du commerce résiste rarement à un programme complet d'usinage de joints. La meule doit allier un grain dur à un liant qui le libère avant de polir la surface ; le mode de défaillance à éviter est décrit dans notre article sur la prévention des brûlures de rails et le choix des meules . La finition des soudures est principalement réalisée manuellement, et les dimensions des meules sont donc plus petites que celles des meules de rectifieuse : Points de spécification qui déterminent les performances d'une articulation : Une soudure finie est acceptée sur la base de quatre mesures et d'une inspection : Nos propres roues, testées dans le cadre des programmes d'essai, ont démontré leur fiabilité : des échantillons ont passé avec succès les tests de sécurité rotatifs à 6 354 tr/min sans rupture ; lors d'une phase de réception sur les courbes à faible rayon du métro de Chengdu, les meules Molaton M20×2,5 ont obtenu un score de 90/100 à la norme TB 10413-2018, les têtes restaurées ayant passé avec succès les contrôles de rugosité et de bandes lumineuses ; et lors d'un essai sur machine Loram à Jiangmen, la rugosité sur tous les rails au sol a été mesurée entre 1,05 et 9,0 µm, principalement entre 2 et 4 µm, sans aucune bande bleue . La durabilité des consommables, mesurée lors d'une comparaison sur une demi-rame GMC-96X (48 de nos roues contre 48 roues importées, même machine), était environ 1,5 fois supérieure à celle des roues importées de qualité comparable – et un programme de soudage est précisément le type d'activité où cette différence se traduit par un nombre réduit de changements de roues par cycle. Les meules de rail Molaton sont fabriquées par RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) à raison de 500 000 meules par an, dans les formats de machine manuelle, d'aiguillage et de train de meulage utilisés pour la finition des soudures et les campagnes de joints. Pour approfondir le sujet, nos guides sur le soudage et le meulage des rails en tant que flux de travail unique , le meulage et l'ondulation des têtes de rails ainsi que les défauts liés aux joints couvrent le reste de la durée de vie du joint. Oui, le procédé reste largement utilisé, notamment pour les travaux de métro et de tramway, les sites confinés et isolés, les réparations, les différents tronçons de voie et les joints isolés. En Chine, la priorité a changé en 2025 pour les nouvelles constructions : les recommandations relatives à la gestion des ruptures de soudure (TB 10082-2017, paragraphe 5) préconisent le recours au soudage par étincelage et au soudage sous pression de gaz à la place du soudage aluminothermique sur les voies ferrées neuves et reconstruites, tandis que les soudures de verrouillage des aiguillages peuvent toujours être réalisées à l’aide de la technologie aluminothermique (TB 10082-2017, article 8.0.6). Le cisaillement élimine la majeure partie du métal excédentaire, mais laisse la géométrie et la surface imparfaites : une bosse ou un creux résiduel, une pellicule de fonderie pouvant présenter des porosités et des inclusions, une rugosité bien supérieure à la limite d’acceptation Ra ≤ 10 μm et un profil pouvant ne pas correspondre à celui du rail d’origine. Le meulage permet de restaurer le profil, la rectitude, la rugosité et la zone de contact au niveau du joint. Cela réduit considérablement le temps de meulage. Le détourage du collet, effectué lorsque la soudure est encore à une température comprise entre 700 °C et 850 °C environ, à l'aide d'une machine de détourage hydraulique exerçant une force supérieure à 120 kN, permettrait de réduire le temps de meulage ultérieur d'environ 60 % et d'éviter de soumettre la zone affectée thermiquement à des contraintes de meulage inutiles. La passe de finition reste toutefois nécessaire, car les tolérances géométriques et de rugosité sont plus strictes que celles que toute machine de détourage peut atteindre. Quatre éléments sont mesurables : le profil transversal et la rectitude longitudinale rétablis selon les tolérances de l’opérateur (une fraction de millimètre sur une règle d’un mètre), la rugosité de surface inférieure ou égale à 10 µm (Ra ≤ 10 µm), l’absence de bande bleue continue et la présence d’une bande claire continue sur toute la largeur du joint (25 à 30 mm sur les voies à grande vitesse, 35 à 40 mm sur les voies conventionnelles et pour charges lourdes). L’intégrité interne est ensuite vérifiée par contrôle ultrasonique ou par magnétoscopie. Pour les travaux manuels, une meule de 150 mm (par exemple 150×70×M20 ou 150×65×M20) en alumine de zircone, grain 16, liant résine avec enroulement en fibre de verre et une vitesse de coupe de 50 m/s, équilibrée à G1 ≤ 30 g. L'application est plus exigeante que le meulage en ligne droite car la meule doit usiner le métal de soudure coulé et un gradient de dureté sans glacer ni brûler le rail porteur ; par conséquent, un grain dur et un liant à coupe franche sont plus importants qu'un prix unitaire bas. Indiquez-nous la méthode de soudage, la section et la qualité du rail, la machine de finition, ainsi que les tolérances géométriques et de rugosité à respecter – et nous vous fournirons les spécifications des roues, le nombre de joints prévu par roue avec sa base de test, et un châssis commercial que vous pourrez comparer à celui de n'importe quel autre fournisseur. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – votre partenaire professionnel en matière de meulage de rails, avec des meules Molaton éprouvées sur le terrain sur les lignes à grande vitesse, de transport lourd et de métro depuis 2004. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – votre partenaire professionnel en matière de meulage de rails, avec des meules Molaton éprouvées sur le terrain sur les lignes à grande vitesse, de transport lourd et de métro depuis 2004. Que fait réellement le soudage athermique à un rail ?
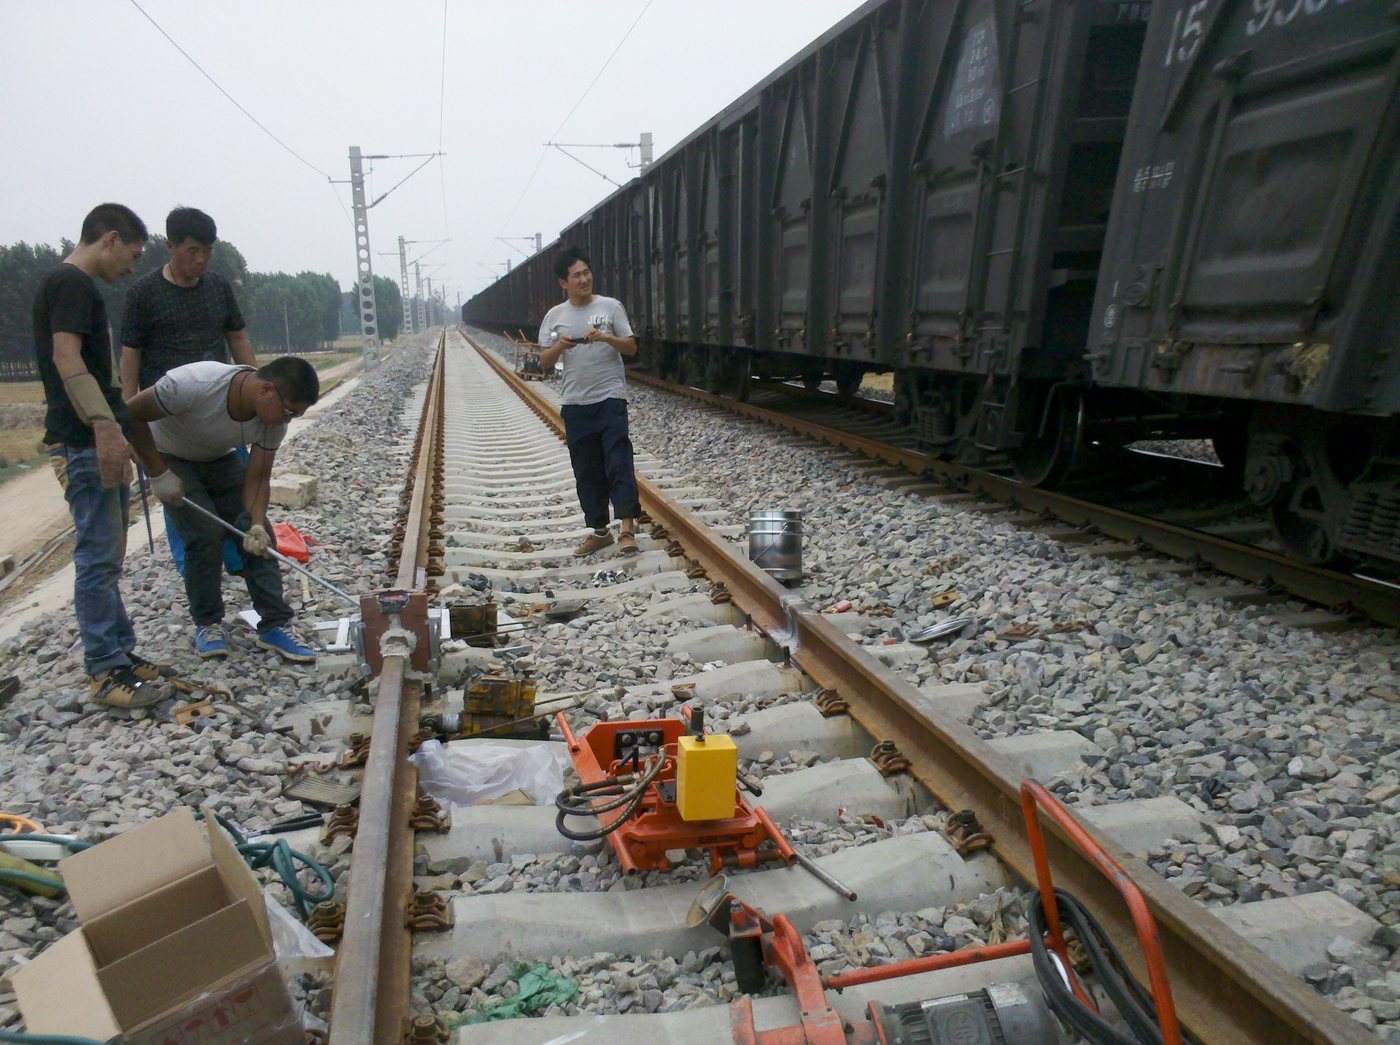
Étape Paramètre typique Pourquoi c'est important espace entre les rails 25-30 mm Définit le volume d'acier nécessaire pour remplir la cavité sans recouvrement à froid ni retrait. Préchauffage Extrémités des rails à environ 900-1 000 °C Élimine l'humidité et empêche l'acier en fusion de refroidir trop rapidement. Réaction >2 500 °C, terminé en moins d'une minute Détermine la séparation des scories et la propreté de l'acier Refroidissement dans le moule 10 à 15 minutes, généralement démoulé à une température inférieure à ~300 °C Contrôle les contraintes de refroidissement dans la soudure et la zone affectée thermiquement Tonte à chaud Cisailler le collier à 700-850 °C avec une découpeuse hydraulique (>120 kN) Élimine la majeure partie du métal en excès tant qu'il est encore ductile ; l'expérience industrielle fait état d'une réduction d'environ 60 % du meulage ultérieur. rectification de profils Au profil du rail, à la tolérance géométrique de l'opérateur Restaure la surface de roulement ; consultez notre flux de travail soudage-rectification Inspection Contrôle par ultrasons ou par magnétoscopie Vérifie le joint avant qu'il ne soit accepté pour la circulation Ce que laisse derrière soi un joint de rail soudé à la thermite
Évolution de la politique ferroviaire en matière de soudage aluminite en 2025
Là où la pratique du soudage aluminothermique des rails reste la meilleure
Quels sont les procédés de meulage qui contribuent à une soudure athermique ?
Comment la méthode de soudage modifie le travail de meulage
méthode de soudage Ce qui arrive sur la piste Charge de broyage au niveau de l'articulation Thermite (aluminothermique) Articulation plâtrée, collerette coupée à chaud avec une pince coupante, peau du plâtre intacte Niveau le plus élevé : restauration complète du profil et de la rectitude, élimination des irrégularités, finition des rugosités Flash-butt Joint forgé, ébavuré à chaud par cisaille mécanique. Éclairage : passe de finition pour le profil et la rugosité ; géométrie généralement déjà presque terminée Pression du gaz Joint forgé, similaire au joint bout à bout étiré mais avec une source de chaleur différente De légère à modérée, selon le matériel de coupe disponible sur place Réparation ou rechargement de soudure Dépôt local sur une zone endommagée ou usée Variable : adaptation du dépôt au profil et à la dureté environnants Choix des meules pour le meulage des soudures et des joints
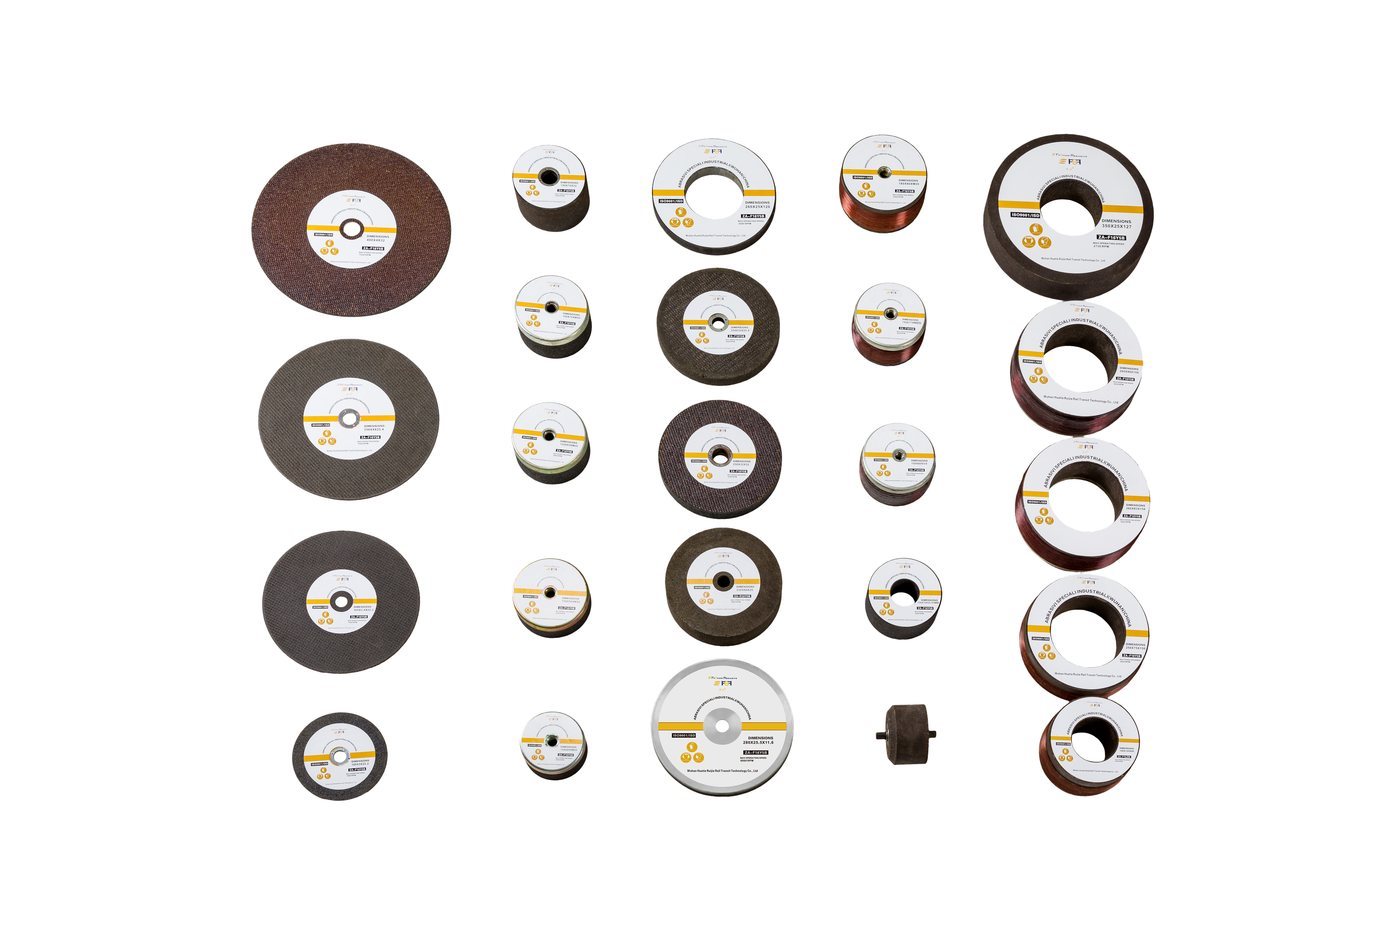
Application Formats de roue typiques Machines à main (compatibles Geismar / Robel) 150×70×M20, 150×65×M20, 150×75×32, 150×56×M20, 150×70×55-4×M8 machines à main plus petites 125×65×20-54×47, 125×65×20-36×18 Autres travaux conjoints et ferroviaires 180×80×M20, 230×60×25, 250×32×32, 260×25×120, 254×32×25,4 trains de broyage (travail conjoint dans le cadre d'une campagne) 260×90×154, 260×90×153, 250×75×150, 180×105×90, 260×83×152, série 350 Acceptation et vérification d'un joint soudé
Vérifier Exigence Rugosité Ra ≤10 μm après broyage (TB 10413-2018 et équivalent) Rectitude / géométrie Fraction de millimètre sur une règle de 1 m avec jauge d'épaisseur (0,3 mm dans notre flux de travail) Brûler Pas de bande bleue continue Bande de contact Sans interruption au niveau du joint ; munitions à grande vitesse de 25 à 30 mm, munitions conventionnelles et pour charges lourdes de 35 à 40 mm solidité interne Contrôle par ultrasons ou par magnétoscopie, conformément à la norme de soudage en vigueur (EN 14730, règles de pratique ou règles de l'opérateur). Où les roues Molaton s'intègrent dans les travaux de soudure et d'assemblage
Le soudage athermique est-il toujours autorisé sur les voies ferrées ?
Pourquoi faut-il meuler une soudure athermique après la découpe du collier ?
Le cisaillement à chaud élimine-t-il le besoin de meulage ?
Quel est l'objectif du meulage au niveau d'un joint soudé ?
Quelle meule faut-il utiliser pour la finition des soudures ?
Procurez-vous des disques de finition de soudure adaptés à l'assemblage que vous devez réaliser.