Courbes de rectification des rails : Gestion de l’usure latérale sur les voies courbes
- Partager
- Éditeur
- RailwayCare
- Heure de diffusion
- 2026/9/14
Résumé
Guide pratique du meulage des courbes de rails : pourquoi l’usure latérale se concentre sur le coin de l’écartement, comment fonctionnent les profils asymétriques, quand meuler et comment vérifier le résultat.
Un rail droit s'use uniformément. Ce n'est pas le cas d'un rail courbe. Sur le rail extérieur d'une courbe, chaque essieu pousse le boudin de la roue vers le coin de la voie, ce qui a pour effet d'user le métal sur une bande étroite de la tête de rail tandis que le reste du profil est à peine touché. C'est pourquoi on ne peut pas rectifier une courbe avec la même passe qu'un rail droit – et pourquoi la rectification des rails courbes est une discipline à part entière : un profil cible différent pour chaque rail, une profondeur d'enlèvement de métal différente, une procédure d'inspection différente. Ce guide décrit les modifications apportées à une courbe, les deux stratégies de rectification disponibles, les objectifs et les limites définissant un travail acceptable, le choix des intervalles et des consommables, ainsi que la manière de valider le résultat par des données mesurées. Il s'appuie sur notre expérience de terrain en matière de courbes pour lignes ferroviaires lourdes, à grande vitesse et métropolitaines, ainsi que sur des recherches publiées sur l'interaction roue-rail. Le principe physique est simple : plus le rayon de courbure est faible, plus la force latérale exercée par le boudin de la roue sur le rail supérieur est importante, et plus le point de contact se déplace du haut de la tête de la roue vers le coin de la voie. Au niveau du coin de la voie, la géométrie de contact devient un contact à deux points, le fluage augmente et une perte de matière se produit simultanément par usure et par fatigue de contact de roulement. Il en découle trois conséquences, et toutes trois sont importantes pour un programme de broyage : L'importance d'une approche correcte est mesurable. Zhai Wanming et ses collègues de l'Université Jiaotong du Sud-Ouest ont conçu des profils de rectification asymétriques pour un 600 m courbe de rayon sur la ligne de transport lourd de Shuohuang et mesures de terrain publiées dans Dynamique des systèmes de véhicules (2014) : après rectification selon les profils prévus, l'usure latérale du rail sur la courbe d'essai a été réduite par 30 à 40 pour cent. Travaux connexes de Shi Zhiyong et al. (ICRT 2017/2018Nous avons étendu la méthode à des rayons de 400 m, 500 m, 600 m, 800 m et 1 500 m et constaté les gains les plus importants pour les plus petits rayons. Nous connaissons bien le corridor de Shuohuang, où notre propre programme de vérification du transport de charges lourdes s'est déroulé sur 172,8 km. Il y a deux façons de maîtriser une courbe, et choisir la mauvaise revient à gâcher la possession. Broyage symétrique Ce système utilise un seul profil cible pour les deux rails. Il convient aux voies rectilignes et aux courbes douces où les conditions de contact des deux rails sont similaires. Sa spécification et son inspection sont simples. Broyage asymétrique définit un profil cible différent pour le rail haut et le rail bas. La logique est la suivante : Le piège du meulage asymétrique réside dans le sur-meulage du rail extérieur. Si le coin extérieur de la voie est trop meulé, le rayon de roulement de la roue extérieure diminue, l'autodirection s'affaiblit, l'angle d'attaque augmente et la force latérale s'accroît, produisant ainsi un phénomène de « dérapage ». plus L'usure latérale, et non une moindre. Les travaux publiés sur l'optimisation des profils sont explicites sur ce point : le profil cible doit être déduit du schéma d'usure mesuré et du contact roue-rail, et non d'un angle fixe. Nos propres observations sur le terrain montrent à quel point les deux faces d'un même rail peuvent être inégales. Sur une courbe de rayon 800 m de la ligne de Yiyang, six passes de meulage ont permis d'enlever au maximum : 0,3 mm de la face extérieure du rail supérieur et 1,8 mm de la face intérieure — six fois plus de métal d'un côté de la même tête. Un profil de cible symétrique unique ne peut pas exprimer cela. Le meulage courbe est évalué sur le profil, la surface et la zone de contact, et non sur l'aspect du rail. Les principaux critères d'acceptation que nous prenons en compte sont les suivants : L'indice de qualité de rectification (GQI) est le plus utile car il convertit la qualité du profil en un seul chiffre qu'un chef de section peut accepter ou refuser. Il divise le champignon du rail en quatre zones et évalue la conformité du profil rectifié au profil de conception. En courbe, l'importance des zones n'est pas égale : la zone d'angle du rail supérieur est responsable de l'usure latérale, tandis que la zone centrale supérieure détermine le confort de roulement. L'usure latérale doit être mesurée, et non estimée. Pour décider de rectifier ou de refaire une courbe, la décision repose sur la mesure de l'usure latérale par rapport à la limite d'utilisation et à la hauteur de coupe restante ; consultez notre guide. Mesure de l'usure des rails et décision de rectification ou de remplacement. Deux programmes, un budget : Ce qui vous limite, ce n'est pas la machine, mais la possession. Dans un laps de temps de deux heures, de nuit, sur la ligne Hengliu (Nanning Bureau, 2022), un GMC-96X voie ferrée 18,72 pass-km avec nos roues en service. Planifiez les programmes de courbes en km de passage par heure de possession, et non en kilomètres de voie, et la décision d'intervalle devient une question arithmétique : métal à enlever par cycle ÷ enlèvement par passage = passages par cycle, et passages × km de passage par heure = heures de possession. L'enlèvement de matière par campagne est faible et dépend de la zone. Dans notre essai Loram DM01 (Jiangmen, avril-juin 2026), mesuré à l'aide d'un profilomètre tout au long de la campagne, l'enlèvement de métal était de : 0,142 à 0,241 mm dans la zone du rail intérieur, 0,165 à 0,326 mm dans la zone du rail extérieur et 0,193 à 0,222 mm en haut du railC’est l’ordre de grandeur correct pour un cycle préventif – et cela explique pourquoi les défauts profonds nécessitent un programme correctif plutôt qu’une phase préventive plus longue. Étant donné que la durée de vie des consommables s'exprime en kilomètres parcourus par millimètre d'usure de la roue, le choix de l'intervalle et le choix de la roue sont indissociables. Sur les voies réservées aux transports lourds, nous avons mesuré 5,7 passes-km/mm (Yiyang, 145 km parcourus avec une consommation moyenne de 25,45 mm) et 4,98 pass-km/mm (Shuohuang, 172,8 km parcourus avec une consommation moyenne de 34,67 mmUne meule qui dure deux fois plus longtemps modifie le coût réel du meulage annuel de plusieurs objets - voir coût du meulage des rails par kilomètre. La machine détermine la meule, et la courbe détermine la machine. Sur une ligne droite, un train de meulage à 96 meules peut incliner suffisamment de meules pour atteindre le point de croisement ; dans un aiguillage ou une courbe très serrée, la géométrie limite l’angle d’attaque et une machine plus petite et dédiée prend le relais. Deux propriétés de la roue sont plus importantes dans les virages qu'ailleurs : Résistance à l'abrasion. Les courbes concentrent la charge et la chaleur sur une bande étroite. Un grain qui s'émousse et se vitrifie sous cette charge cesse de couper et commence à frotter, ce qui crée les bandes bleues. Dans le cadre du programme d'essais du projet Shenhua, la résistance à la compression et le taux de broyage ont été mesurés pour trois types de grains : C’est pourquoi une meule en zircone-alumine de grain 16, à liant résine et gainée de fibres de verre, est la norme pour le meulage des trains – et pourquoi une meule à liant tendre d’un catalogue standard s’use rapidement lorsqu’une flotte commence à meuler des rails trempés sur des courbes à faible rayon. Notre comparaison de Meules de meulage de rails nationales et importées selon cinq indicateurs de performance Du point de vue des achats, cela couvre le même sujet. Atteignez et sculptez. Le diamètre, l'épaisseur et l'alésage de la meule doivent correspondre à la géométrie de la broche et de la tête de la machine ; une meule de la série 350 mm ne peut pas être substituée à une meule au format 260×90, aussi performante soit son abrasif. Répertoire mondial des fabricants de rectifieuses de rails liste les formats utilisés par chaque flotte et explique pourquoi Une roue est conçue pour la machine, pas seulement pour le rail. Il est conseillé de lire ce document avant de spécifier un programme de courbes. Un programme de rectification de courbes sans mesures avant et après usinage n'est qu'une opinion. Voici les données minimales que nous recommandons : Nos propres chiffres, mesurés de cette manière : lors de l’essai Loram DM01 à Jiangmen, la rugosité sur l’ensemble des rails au sol s’est avérée être de 1,05-9,0 μm, la plupart des mesures se situant entre 2 et 4 μm, sans bandes bleuesLors d'un essai d'acceptation sur les courbes à faible rayon du métro de Chengdu, les pierres Molaton M20×2,5 ont obtenu des résultats satisfaisants. 90/100 Les têtes restaurées ont passé avec succès les contrôles de rugosité et de bande lumineuse, conformément à la norme TB 10413-2018. Les échantillons de roues ont également passé avec succès les tests de sécurité de rotation. 6 354 tr/min sans fracture - pertinent dans les courbes, où la charge au point mort est la plus élevée. Le constat est le même : dans les virages et sur les charges lourdes, où la roue est sollicitée pour une coupe franche dans une bande étroite, c'est la durée de vie des consommables qui fait la différence entre deux devis qui semblent identiques sur le papier. Les meules de rectifieuse de rails Molaton sont produites par RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) à une capacité de 500 000 meules par an, dans les formats utilisés par toutes les principales familles de trains de rectifieuse et rectifieuses d'aiguillages - voir le répertoire ci-dessus. Pour approfondir le sujet du broyage, consultez nos guides sur rrectification du profil d'aile, meulage des têtes de rail, enlèvement de la tôle ondulée, broyage de l'échafaudage et les causes profondes de l'usure des rails recouvrir le travail adjacent. Le meulage asymétrique définit un profil cible différent pour chaque rail d'une courbe : le rail supérieur est meulé principalement au niveau du coin de voie afin de réduire l'usure latérale et de rapprocher la surface de contact de la chaussée, tandis que le rail inférieur est meulé sur son dessus pour maintenir la différence de rayon de roulement qui permet à l'essieu de se diriger. Ce procédé est utilisé dans les courbes car les deux rails ne s'usent pas de la même manière ; sur une courbe de rayon R = 800 m, nous avons mesuré une usure de 0,3 mm sur la face extérieure du rail supérieur contre 1,8 mm sur la face intérieure. Il n'existe pas d'intervalle universel ; celui-ci dépend du rayon, de la charge par essieu, du tonnage annuel et des limites d'usure fixées par l'exploitant. Le modèle courant consiste en un programme préventif à l'échelle du réseau, comprenant des passages légers et fréquents, ainsi que des passages correctifs sur les courbes à faible rayon les plus sujettes à l'usure, généralement à intervalles trimestriels. L'intervalle est déterminé à partir de l'enlèvement de métal mesuré par passage et du nombre de passages-km par période d'immobilisation : dans le cadre de nos travaux au bureau de Nanning, un train de 600 kg (96 stones) a parcouru 18,72 pass-km en 2 heures. Le meulage ne restaure pas le métal usé ; il remodèle le métal restant. Ses objectifs pratiques sont d’éliminer le matériau écroui et fissuré aux angles de la voie, de rétablir une géométrie de contact réduisant l’usure ultérieure et de prolonger la durée de vie du rail. Des mesures publiées sur une courbe de 600 m de rayon pour voies de transport de charges lourdes ont enregistré une réduction de 30 à 40 % de l’usure latérale après meulage asymétrique du profil. Les rectifieuses d'aiguillages et de courbes serrées utilisent généralement des meules de dimensions réduites et spécifiques : les machines RGH20C utilisent des meules de 280 × 25,5 × 116 mm et de 150 mm (150 × 80 avec un alésage de 5/8 pouce ou 150 × 77 avec un filetage M20), tandis que les trains de rectification utilisent des meules de 260 × 90 × 154 mm, 250 × 75 × 150 mm, 180 × 105 × 90 mm ou 260 × 83 × 152 mm selon la classe. Il est impératif d'utiliser la meule correspondant au format spécifié par le constructeur de la machine ; l'alésage, l'épaisseur et le schéma de montage sont déterminés par la broche. Mesurer quatre éléments : le profil à des chaînages fixes par rapport au profil de conception (GQI ou équivalent), la rugosité de surface Ra (cible ≤10 μm), la largeur et la position de la bande de contact (25-30 mm haute vitesse, 35-40 mm Les données recueillies comprennent le type de transport (conventionnel et lourd) et la consommation de chaque roue (en millimètres) par kilomètre parcouru. Ces données permettent d'accepter ou de refuser un passage et d'estimer le coût du cycle suivant. Envoyez-nous les données de la courbe (rayon, section et pente du rail, usure latérale mesurée avant rectification, tonnage annuel, modèle de machine et profil cible) et nous vous fournirons les spécifications de la roue, le nombre de kilomètres de passage prévus par roue avec sa base de test, ainsi qu'un cadre commercial que vous pourrez comparer à celui de n'importe quel autre fournisseur. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – votre partenaire professionnel en matière de meulage de rails, avec des meules Molaton éprouvées sur le terrain sur les lignes à grande vitesse, de transport lourd et de métro depuis 2004. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – votre partenaire professionnel en matière de meulage de rails, avec des meules Molaton éprouvées sur le terrain sur les lignes à grande vitesse, de transport lourd et de métro depuis 2004.Pourquoi les courbes s'usent différemment des pistes tangentielles
Courbes de rectification de rails symétriques et asymétriques
À quoi ressemble un meulage de courbe acceptable : objectifs et limites
Mesure Exigence Base Qualité du profil (GQI) Profil unique : Excellent ≥ 85, réussite ≥ 70, échec < 70; l'acceptation de la section est évaluée séparément Norme interurbaine du Guangdong Q/GDCJ-SS-GL-JS-041 (2024-10) Écart de profil par zone Zone 1 (en haut au centre) +0,2 / -0,4 mm; zones 2-4 ±0,2 mm Idem, mesuré par rapport au profil de conception rugosité de surface Ra ≤10 μm TB 10413-2018 et normes d'opérateur équivalentes Brûlure Pas de bande bleue continue règles d'acceptation de l'opérateur largeur de la bande de contact 25-30 mm grande vitesse; 35-40 mm transport conventionnel et lourd Exercices de meulage d'aiguillages, chemin de fer chinois Tolérances côté roue Diamètre extérieur ±2,0 mm, épaisseur ±1,5 mm, parallélisme ≤0,4 mm, coaxialité ≤0,5 mm JB/T 7992, JB/T 11431 Équilibre G1 ≤ 30 g, G3 ≤ 34 g GB/T 2492 Intervalles préventifs et correctifs sur les courbes
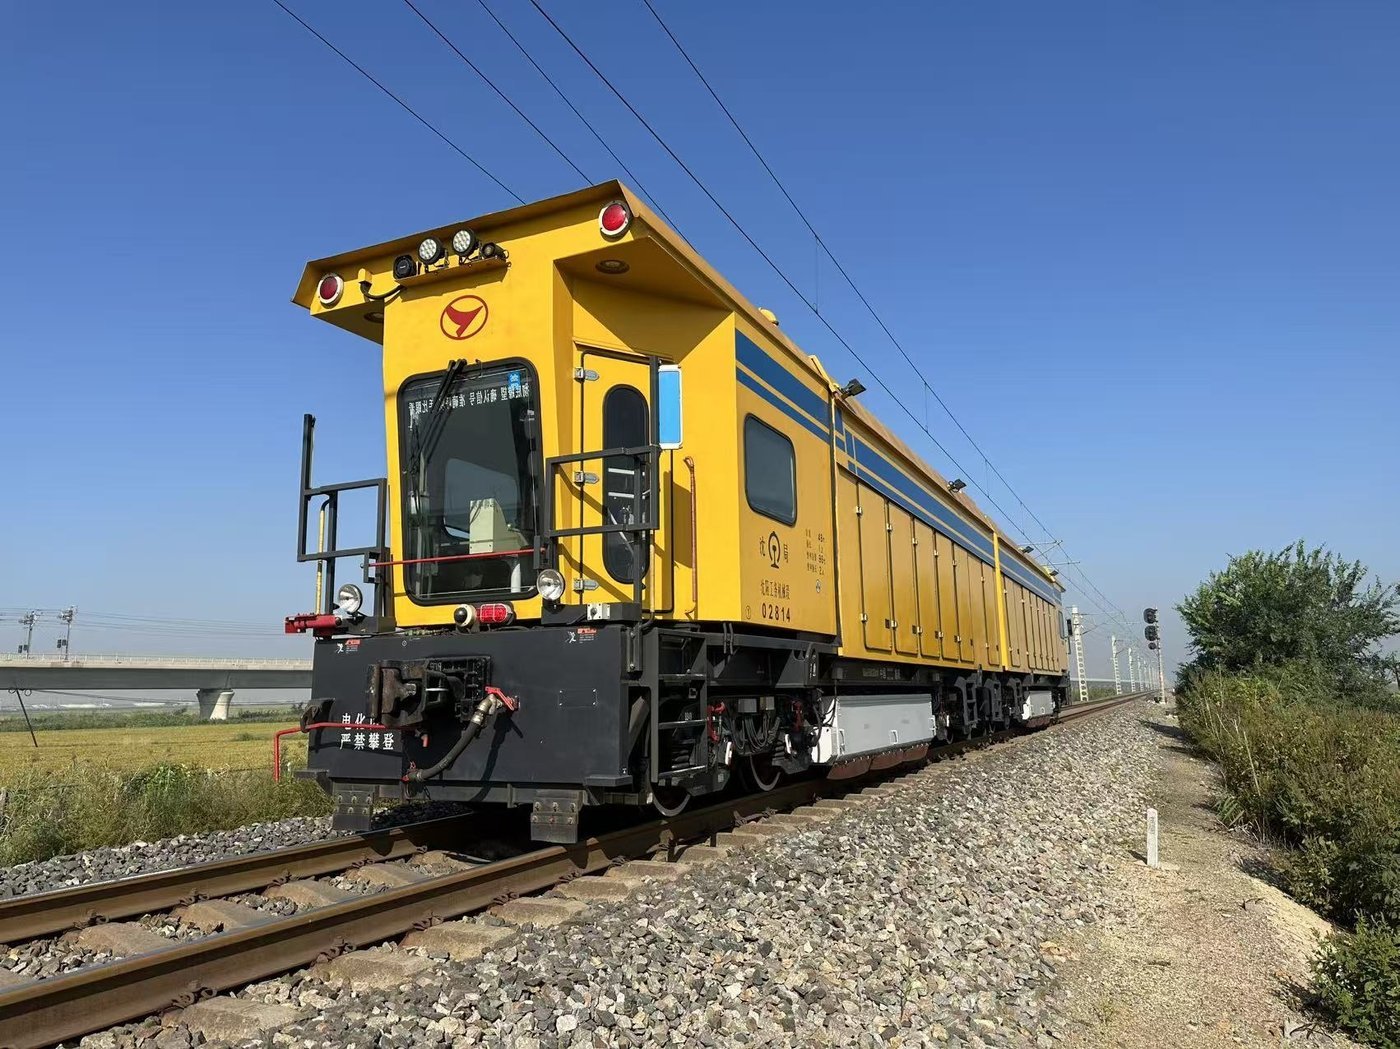
Choix des machines et des meules pour le meulage des courbes de rails
Famille de machines Format typique de roue (D × T × H, mm) Harsco PGM-48 / PGM-96C (classe GMC-96X) 260×90×154 GMC-96X classe 96 pierres (G1) 260×90×153 Classe GMC-96B (G3) 250×75×150 Speno GMC16A (double alimentation) 180×105×90 Machines Mecno Série 350 mm (350×60/50/35/25×127) Loram 260×83×152 Meuleuse d'aiguillage RGH20C 280×25,5×116 ; 150×80 (5/8") ; 150×77 (M20) Systèmes passifs à grande vitesse Ø119-122,5 × 71,5-74,5 Abrasif Résistance à la compression Rapport de broyage alumine de zircone 308,0 MPa 41.0 Alumine brune calcinée 124,0 MPa 22.4 Alumine blanche 103,2 MPa 11.9 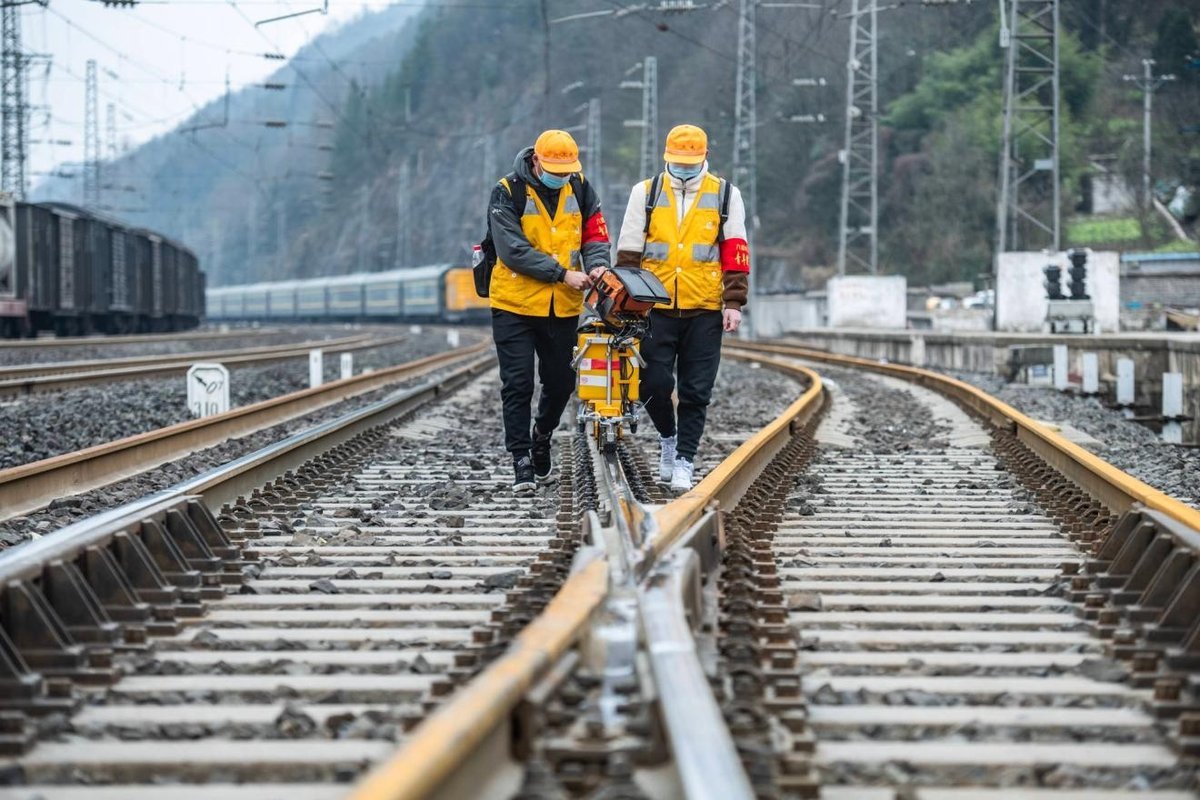
Mesurer avant et après : comment prouver l'efficacité d'un programme de correction de courbes
Résultats sur piste courbe et pour charges lourdes
Programme Ligne et machine Résultat Transport lourd préventif/correctif Yiyang (Shandong Hi-Speed), 68 km, 40 Mt/an, 60-U71Mn / 60-U75V 5 fenêtres, 145 km parcourus, consommation moyenne de 25,45 mm = 5,7 passes-km/mm; 12 km/h, 15,6 kW ; défauts dominés par le décollement des bords et les fissures en écailles de poisson vérification des lots lourds Shuohuang (CHN Energy), GMC-96B 172,8 km-passagers, 34,67 mm de consommation moyenne = 4,98 pass-km/mm; 15 km/h, 13,8 kW Comparaison de demi-voiture GMC-96X (Bureau de Nanning, 2022) 48 roues Molaton côté gauche contre 48 roues HTT importées côté droit, même machine : durabilité environ 1,5 fois supérieure, qualité comparable, pas de fissures en bout de face, moins de fumée Grande vitesse Train rapide Hefei-Wuhan, PGM-96C (GMC-96X), 2020 4,28 contre 3,27 passes-km/mm (1,31× durée de vie), 214,22 km de passage par roue moyenne ; pas de bandes bleues continues, bande claire centrale fenêtre de nuit Ligne Hengliu, GMC-96X, 2022 18,72 passes-km en 2 heures de possession; roues d'essai : consommation de 20 à 30 mm contre 43,5 à 59 mm pour les roues de comparaison importées Six erreurs coûteuses lors du meulage des courbes
Comment les roues Molaton prennent en charge les courbes de meulage des rails
Qu’est-ce que le meulage asymétrique et pourquoi est-il utilisé sur les courbes ?
À quelle fréquence faut-il rectifier les courbes ?
Le meulage peut-il éliminer l'usure latérale des rails ?
Quel format de roue me faut-il pour un aiguillage ou une courbe serrée ?
Comment puis-je vérifier la qualité du meulage de courbes sans laboratoire ?
Contactez un fournisseur de meules de rectification de rails spécialisé dans les courbes.